


<关注公众号>

<关注抖音>
发布日期:2026-09-14 浏览量:42
很多企业在了解全自动纸浆餐具生产线时,都会问一个非常直接的问题:
“既然是全自动生产线,那到底还需要多少人工?”
实际上,“全自动”并不等于完全无人化。
对于纸浆餐具生产来说,自动化更多是把原本需要人工完成的供料、转移、切边、检测、堆叠和包装等重复性工作进行自动化衔接,减少人工干预,同时提高生产过程的连续性和稳定性。
至于一条生产线到底需要多少人工,则要根据产品类型、生产规模、自动化程度、包装方式以及现场管理模式综合判断,不能脱离具体项目给出一个固定数字。
那么,一条真正的全自动纸浆餐具生产线,究竟可以自动到什么程度?
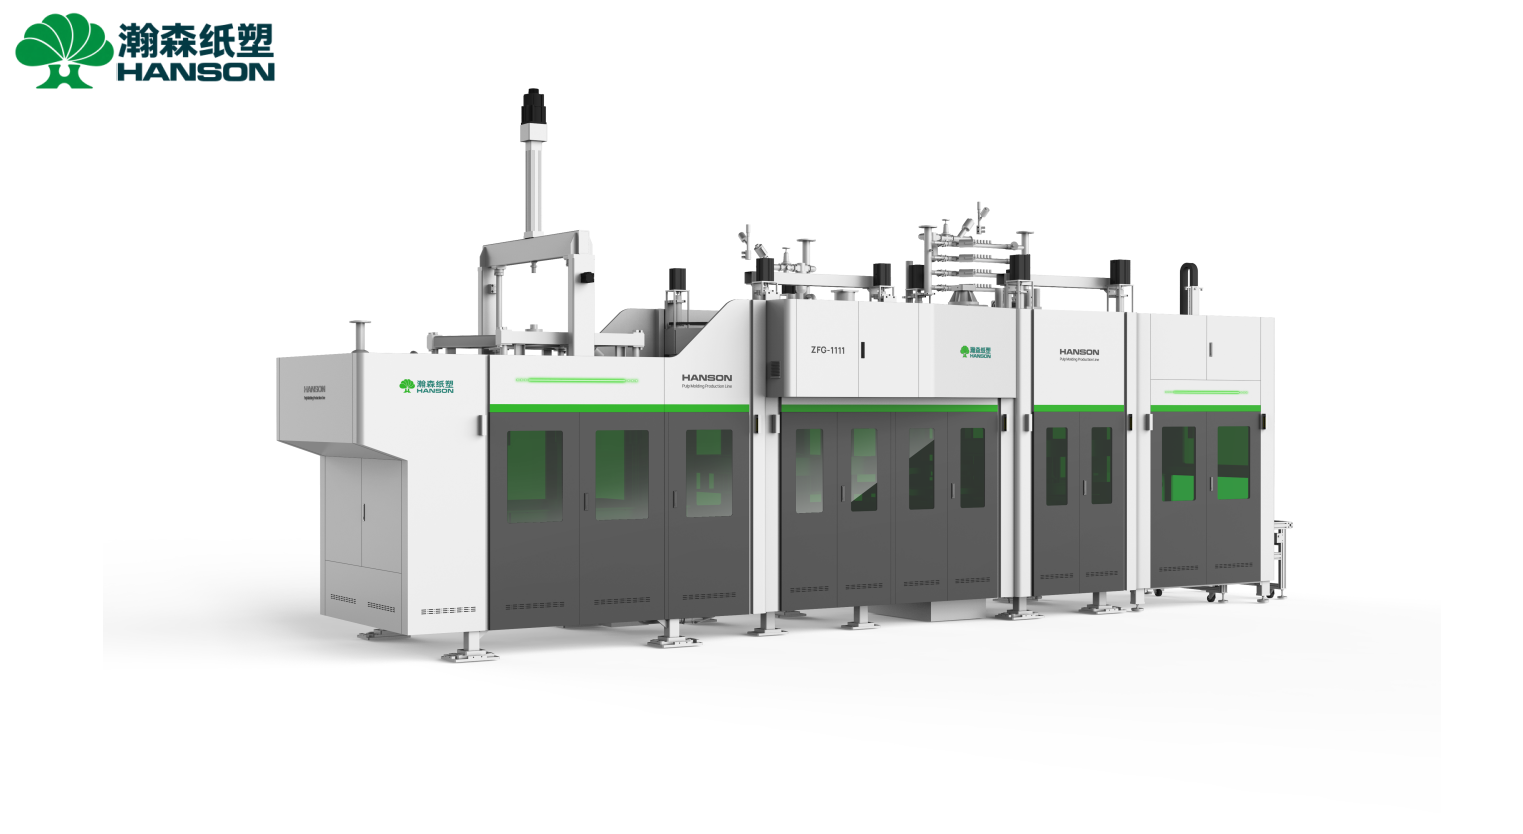
在纸浆餐具生产中,“全自动”通常不是指从原料进入工厂到成品出库完全不需要人参与。
更准确地说,是通过自动化设备和控制系统,把多个生产环节连接起来,让产品能够按照既定流程连续完成生产。
例如:
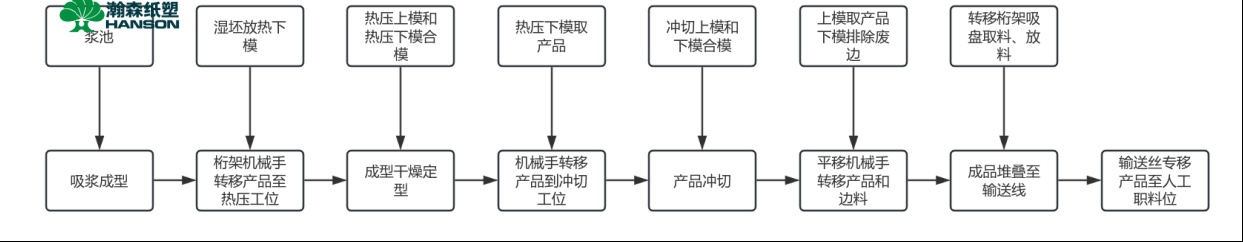
制浆 → 供浆 → 吸浆成型 → 脱水 → 产品转移 → 热压定型 → 切边 → 检测 → 堆叠 → 包装
其中,不同项目的自动化范围可能不同。
有些生产线主要实现成型、热压和转移自动化;有些项目则会继续向切边、视觉检测、自动堆叠和包装延伸。
所以,在采购设备时,与其只看“全自动”三个字,不如进一步问清楚:
到底哪些环节实现了自动化?
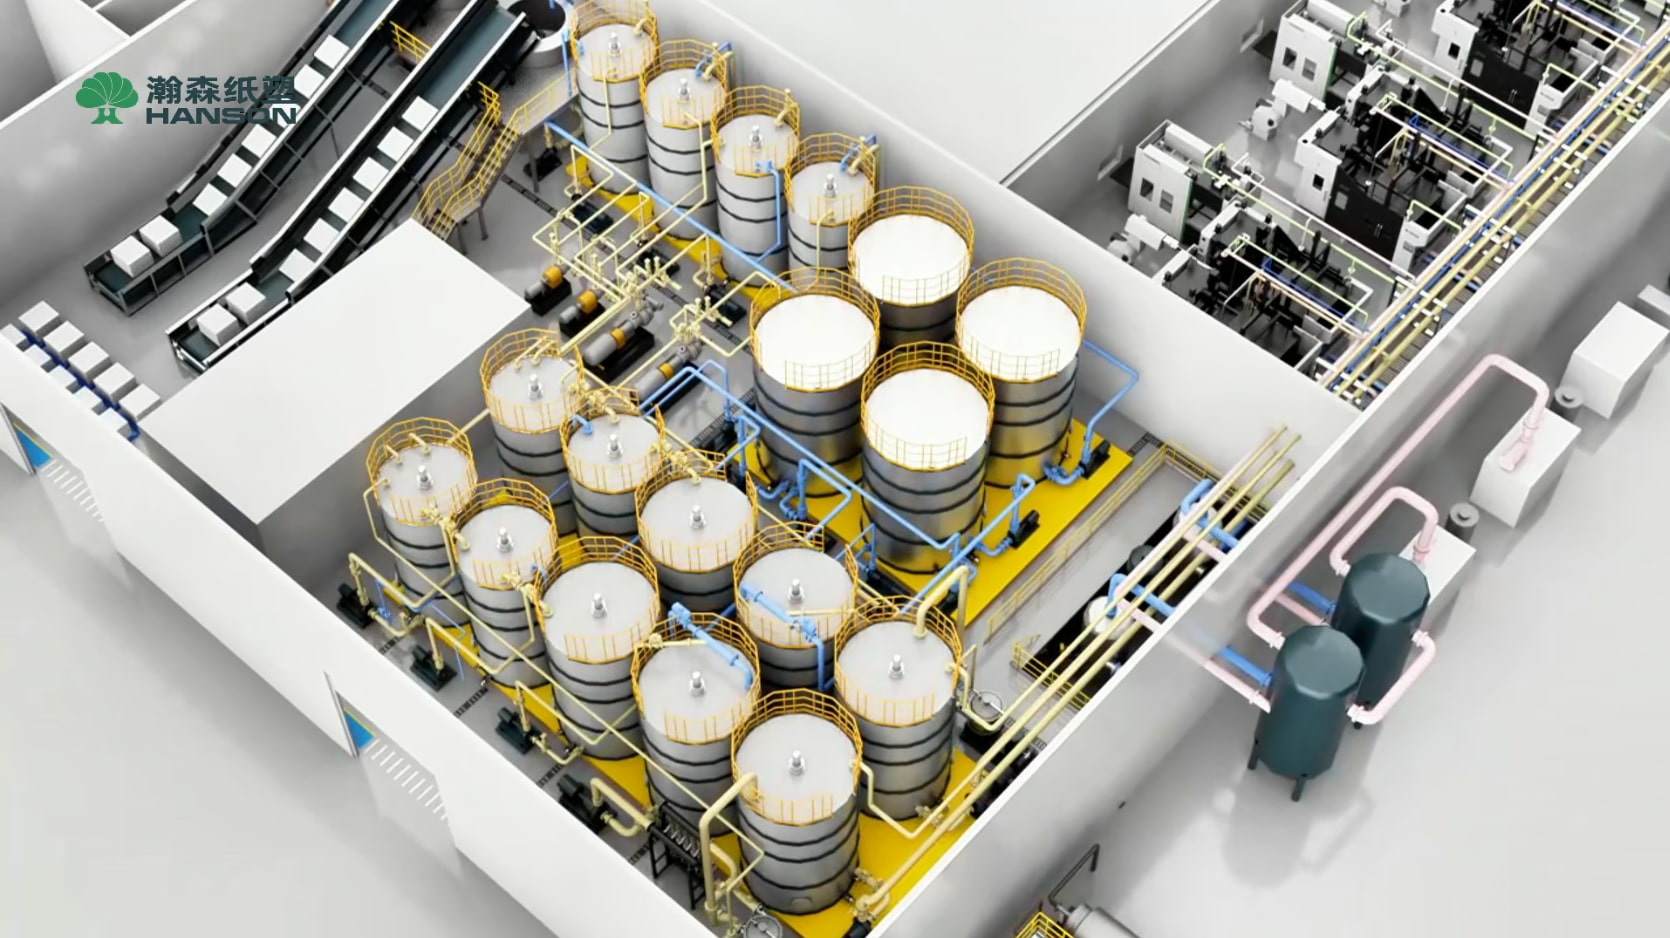
制浆是纸浆餐具生产的前端环节。
在自动化程度较高的项目中,制浆、浆料输送以及供浆等环节可以通过自动控制进行管理。
这样做的主要目的,是让后端成型设备能够持续获得符合生产要求的浆料。
但需要注意的是,制浆系统自动化并不意味着完全不需要人工。
实际生产过程中,仍然需要人员负责设备巡检、原料补充、异常处理、清洗维护以及生产切换等工作。
因此,自动化的核心不是简单地“取消人工”,而是减少人工参与频率,让人员从重复操作转向生产管理和设备维护。
成型是纸浆餐具生产中的关键环节。
自动化程度较高的设备,可以将吸浆成型、脱水、产品转移以及后续热压等工序进行自动衔接。
过去一些需要人工搬运湿坯、上下料或者进行产品转移的工作,可以通过自动化机构完成。
这样不仅能够减少人工操作,也能够让产品按照相对稳定的节拍进入下一道工序。
尤其是在批量生产中,自动转移的意义不仅是省人工,还在于保持生产节拍稳定。
如果产品需要人工频繁搬运,就容易受到操作人员熟练程度、疲劳程度以及现场管理等因素影响。

纸浆餐具经过成型和热压定型之后,通常还需要进行切边等后处理。
对于规模化生产来说,如果大量依靠人工处理,会增加重复性劳动,也不利于生产节拍保持稳定。
因此,全自动纸浆餐具生产线可以根据产品特点配置自动切边设备。
自动切边主要解决的是:
产品边缘处理、尺寸一致性以及生产效率等问题。
当然,不同产品的切边方式并不完全相同。
餐盘、餐盒、碗等产品的结构不同,切边工艺和设备方案也需要根据产品实际情况确定。

当纸浆餐具进入批量生产阶段,产品数量增加以后,质量检测也会成为一个重要环节。
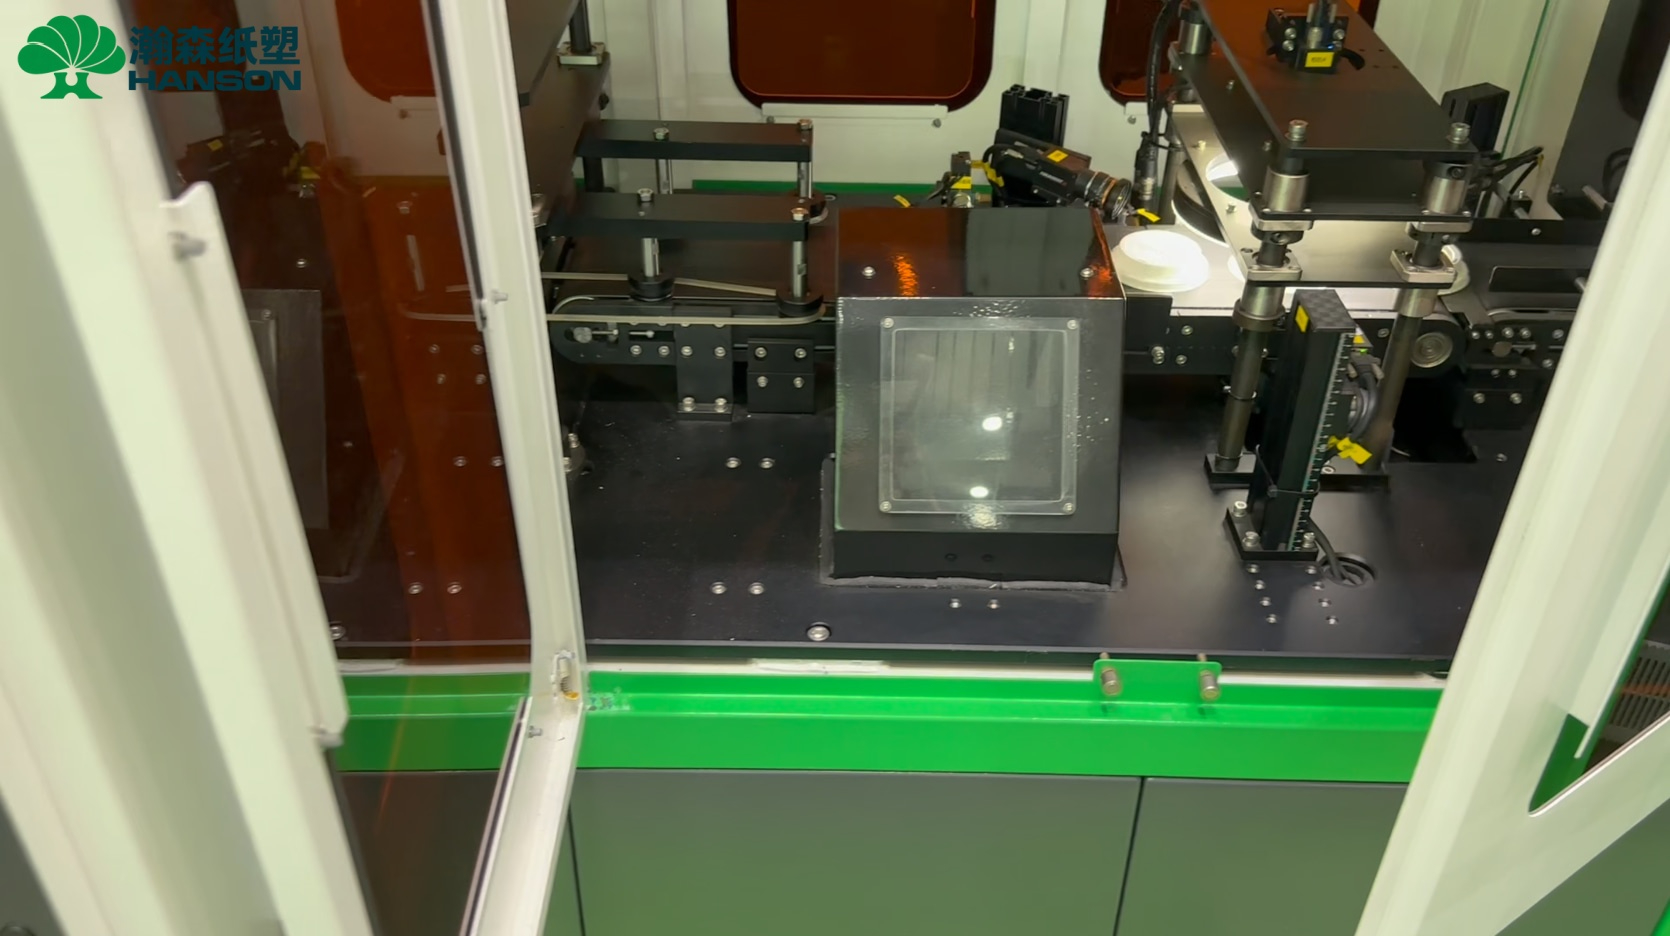
视觉检测可以根据实际产品需求,对产品外观进行自动检查。
例如,可以针对产品的外观缺陷、结构异常等设定相应的检测规则。
这样做的优势在于:
让检测从单纯依靠人工目检,逐渐转向设备自动识别。
不过,视觉检测并不是安装摄像头之后就可以解决所有质量问题。
检测内容、检测精度和识别效果,都需要根据产品特征、缺陷类型以及实际生产环境进行设计。
因此,企业在采购视觉检测设备时,也应该明确:
到底需要检测什么?
而不是简单追求“有没有视觉检测”。
纸浆餐具生产完成之后,还需要进行整理和堆叠。
如果产品数量较大,人工一个个整理、计数和堆叠,会产生大量重复工作。
自动堆叠设备可以根据产品特点完成相应的产品整理和堆叠。
对于餐盘、餐盒、碗等具有一定规则形状的产品来说,自动堆叠可以进一步衔接前面的检测环节。
形成:
生产 → 检测 → 合格品整理 → 自动堆叠
这样的自动化流程。
这也是纸浆餐具自动化生产中比较容易被忽视的一环。
因为即使前面的成型、热压全部实现自动化,如果成品最终仍然需要大量人工整理,整线自动化程度依然会受到限制。
在自动化程度更高的项目中,包装也可以纳入整线规划。
产品完成堆叠之后,根据包装形式进入相应的包装设备,实现计数、整理以及包装等操作。
这样可以进一步减少成品端的人工操作。
但包装方式通常与客户的销售渠道和产品规格有关。
例如,不同客户对包装数量、包装形式以及装箱方式的要求不同,因此不能简单认为所有纸浆餐具生产线都应该配置完全相同的包装设备。
包装自动化应该根据最终产品和客户要求进行配置。
这是很多准备建设自动化生产线的企业最关心的问题。
自动化程度提高以后,人工并不是完全消失,而是工作内容发生变化。
人员更多会承担以下工作:
也就是说,自动化设备主要承担重复、连续、标准化程度较高的工作,而人员更多负责设备管理、质量管理和异常处理。
因此,评价一条生产线是否“自动化”,不能只问:
“需要几个人?”
还应该问:
“这些人具体在做什么?”
如果人工主要用于设备巡检和异常处理,而不是长时间进行产品搬运、整理和重复操作,那么这条生产线的自动化水平实际上已经比较高。
答案并不是。
自动化程度越高,通常意味着设备配置更加复杂,前期投资、调试以及维护要求也可能随之增加。
如果企业的产品规格经常变化、产量较低,那么过高的自动化程度未必适合。
反过来,如果产品规格比较稳定,生产量较大,而且人工成本和生产效率是重点考虑因素,那么提高自动化程度就可能更有价值。
因此,选择纸浆餐具自动化生产线时,需要综合考虑:
产品类型 + 目标产量 + 人工成本 + 投资预算 + 生产管理能力。
真正合理的方案,不是追求“自动化最高”,而是找到适合自身项目的自动化程度。
如果企业准备建设一条全自动生产线,建议按照生产流程逐步分析。
第一步,看制浆和供浆是否能够稳定运行;
第二步,看成型、脱水、转移和热压能否实现连续衔接;
第三步,看切边是否需要自动化;
第四步,根据产品质量要求确定是否配置视觉检测;
第五步,确定自动堆叠方式;
第六步,根据销售和包装要求确定自动包装方案。
最终形成一套与产品相匹配的自动化系统。
而不是先确定“我要一条全自动生产线”,然后再把各种自动化设备全部加进去。
对于全自动纸浆餐具项目,瀚森纸塑更关注的是自动化设备之间能否真正形成连续生产流程。
从前端制浆、供浆,到吸浆成型、产品转移、热压定型,再到后工序的切边、视觉检测、堆叠和包装,需要根据产品和目标产能进行整体规划。
其中,后工序自动化主要包括切边设备、冲孔设备、包装设备和视觉检测设备,具体配置根据产品结构和客户需求确定。
在设备选型阶段,也不建议直接按照一个固定的“人工数量”判断自动化水平。
更合理的方式,是先明确:
生产什么产品、每天生产多少、需要达到什么自动化程度,以及哪些环节希望减少人工参与。
再根据这些条件进行生产线方案设计。
所谓全自动纸浆餐具生产线,并不是简单地做到“完全无人”。
真正值得关注的是:
哪些生产环节实现了自动化?
不同设备之间能不能稳定衔接?
人工从重复操作转向了什么工作?
自动化投入是否与产量和生产需求匹配?
因此,企业在选择纸浆餐具设备时,不应该只看“全自动”这个标签,也不能简单要求厂家给出一个固定的人工数量。
产品、产能和自动化目标不同,最终的生产线配置也会不同。
如果正在规划全自动纸浆餐具生产线,可以提前准备产品图片或样品、产品尺寸、重量、原料、目标日产量以及包装要求,由这些实际数据反向确定自动化方案,通常会比直接按照“全自动设备”进行采购更加合理。
<关注公众号>
<关注抖音>