


<关注公众号>

<关注抖音>
发布日期:2026-09-16 浏览量:26
随着外卖和咖啡茶饮市场的持续增长,纸浆模塑杯托因其优异的承重和环保属性,市场需求快速上升。许多准备新建纸浆模塑工厂或扩充产品线的投资者,在项目初期最常问的问题是:“购买一台杯托设备需要多少钱?”
然而,纸浆模塑项目的标准逻辑应是:产品 → 材料 → 工艺 → 模具 → 设备 → 产线。杯托设备选型不应该只看机器的报价和理论循环时间,而是要从产品的实际性能要求和整厂系统的匹配度开始。
在纸浆模塑分类中,杯托通常属于干压或半干压缓冲包装。它首先强调的是承重、稳定、固定杯体、堆叠和运输功能,而表面精细度通常不是最主要的考核指标。
这就决定了杯托生产通常偏向于干压或半干压工艺路线:
传统干压工艺: 湿胚在成型和初步脱水后,通过相对独立的干燥过程(如烘干线或干燥隧道)去除大量水分,再根据需要进行后续整形。这种工艺更侧重于大批量生产和成本控制。
半干压工艺: 湿胚先脱除部分水分,在尚未完全干燥的状态下进入后续压制与干燥过程。其目的通常是在产品表面品质、干燥效率与设备投资之间寻找平衡。
因此,杯托设备配置的第一步,是确定您的项目究竟采用哪种干燥与成型逻辑,这直接影响后续设备的总体布局。
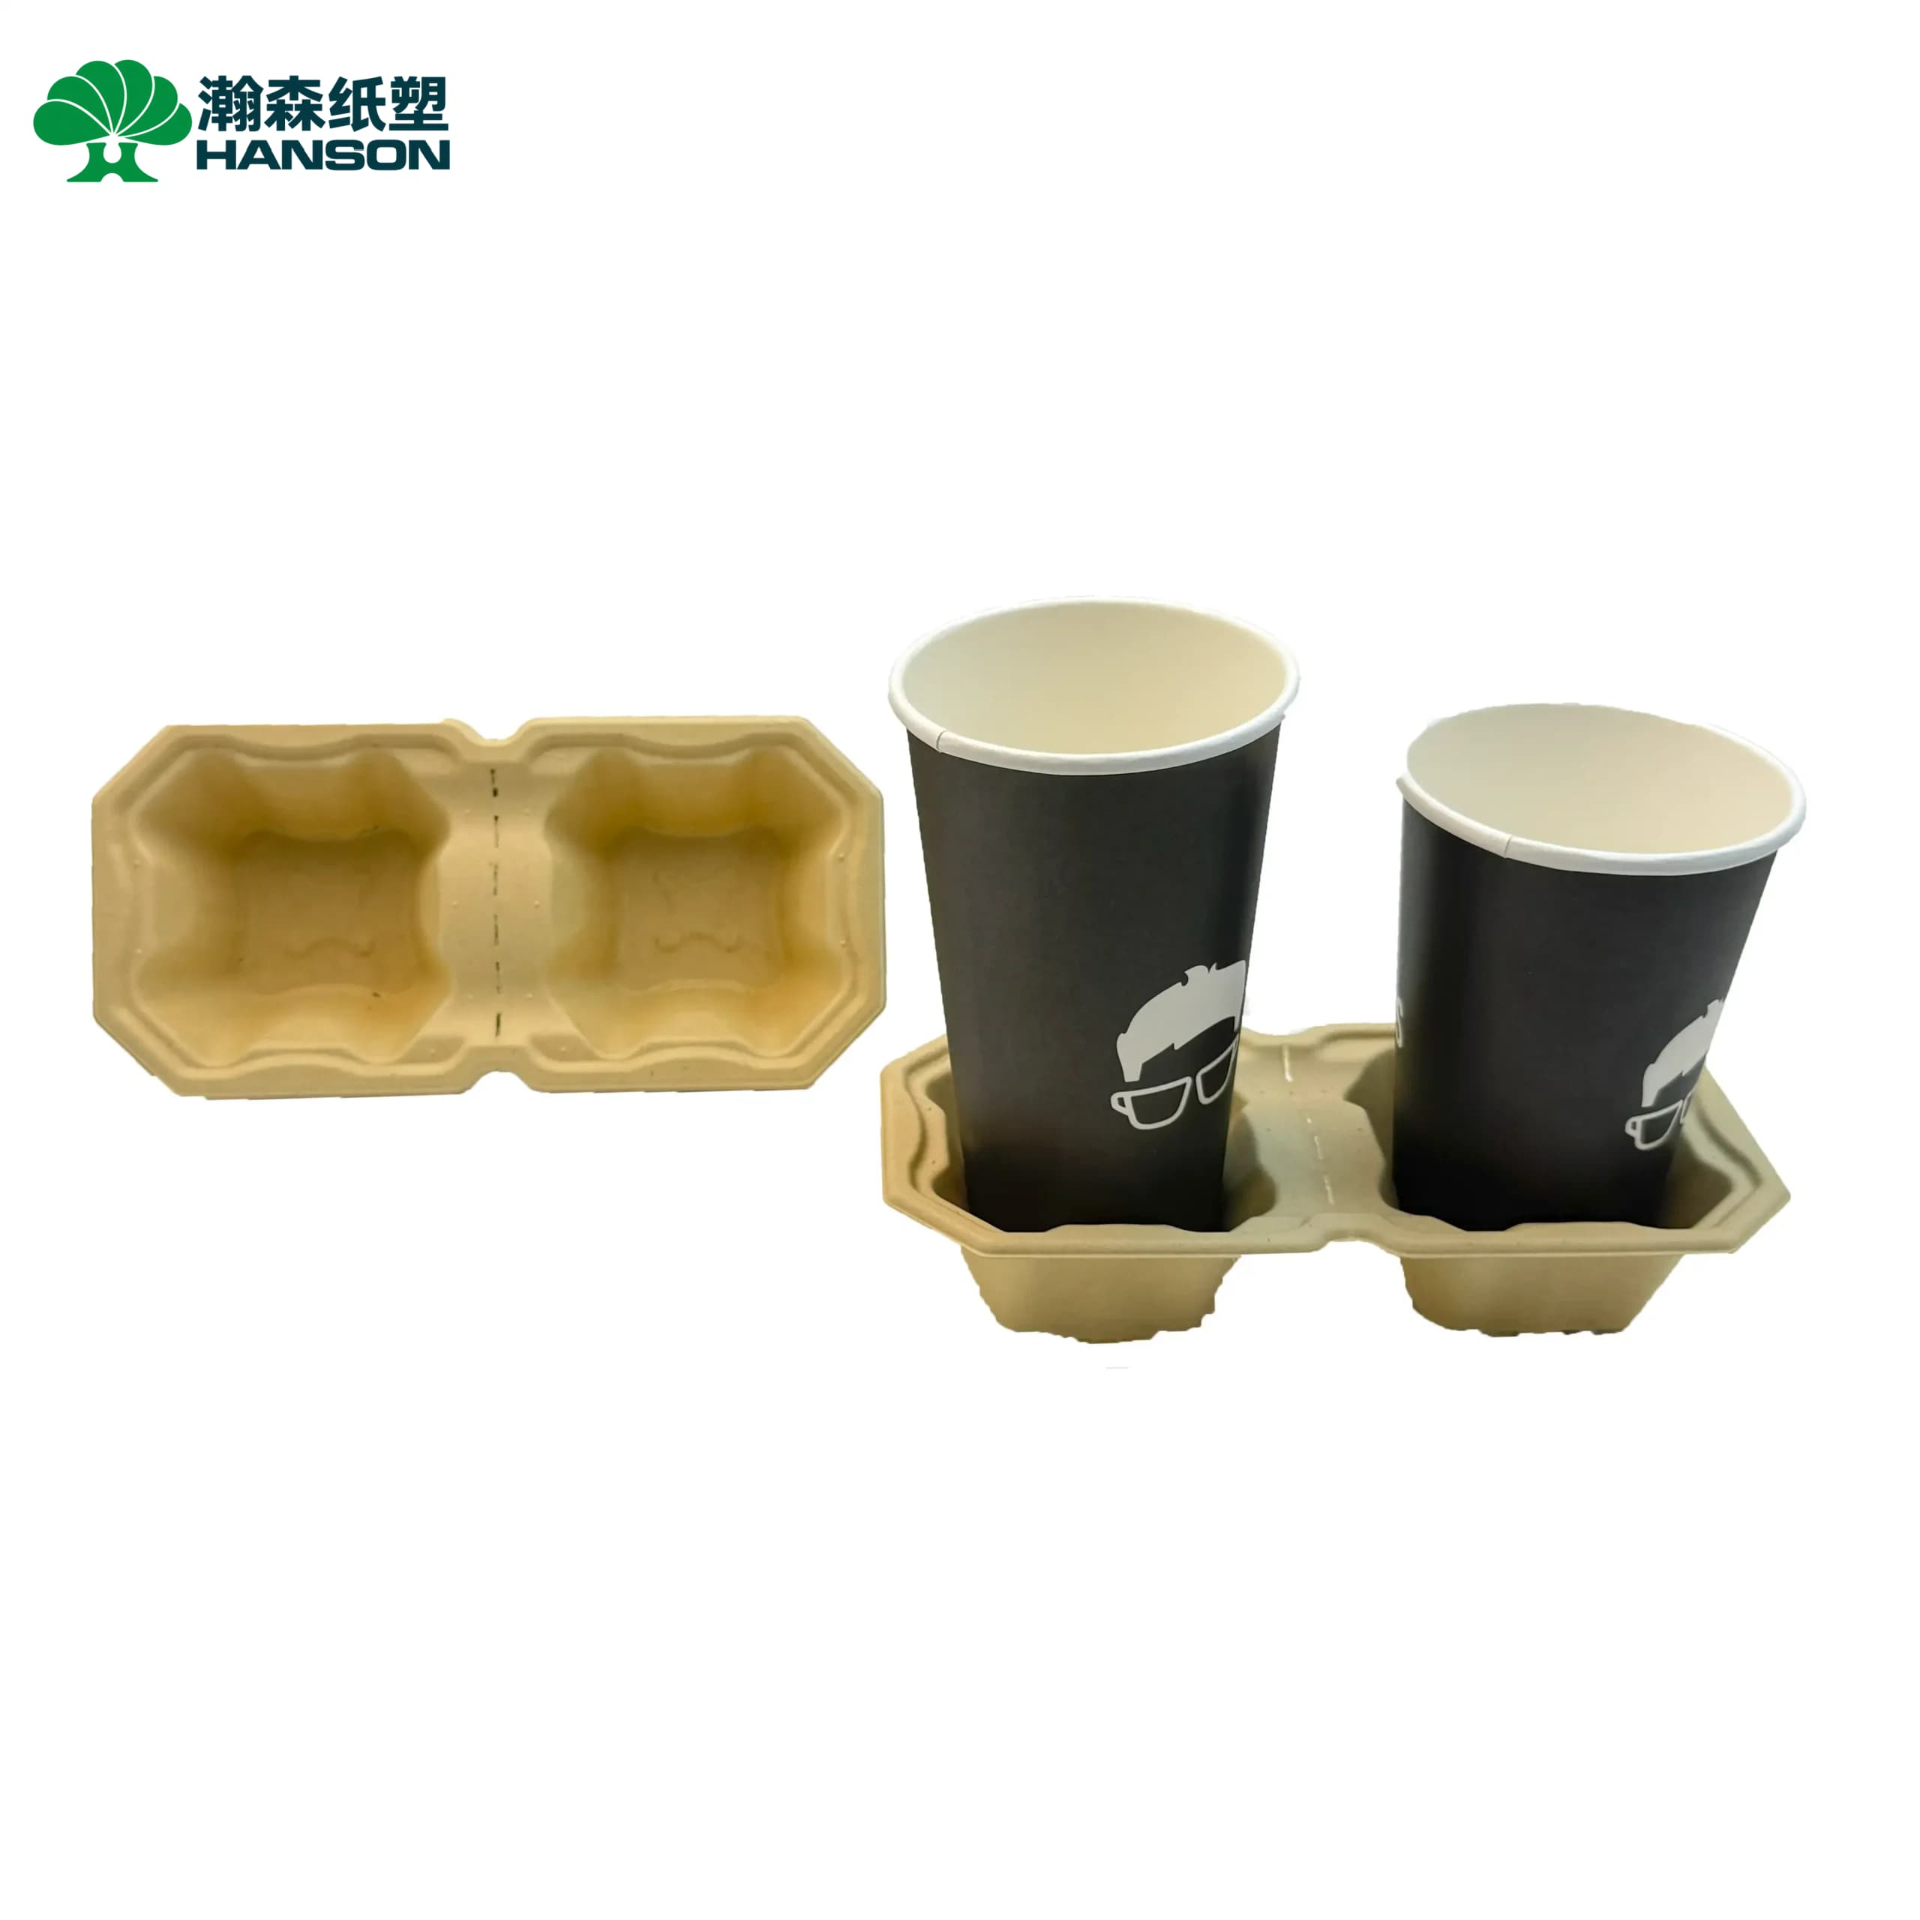
当明确了产品与工艺方向后,杯托设备的具体配置需要重点考察以下几个参数维度:
模具面积与模穴数量: 产能不只由机器的运转速度决定。在其他条件相同时,更大的模具面积可以排布更多模穴,从而提高单循环产品数量。但模穴数量受制于设备真空能力、脱水效率及排水设计,不能脱离设备负载无限增加。
湿胚含水率与脱水能力: 这是一个关键指标。纸浆模塑生产本质上是去除水分的过程。成型机前端脱水越充分(湿胚含水率越低),后续需要由热能承担的蒸发负荷就越小。对于大批量的干压杯托项目,前端脱水能力直接关系到整条生产线的能耗水平。
干燥系统的匹配度: 干压生产线中,干燥系统往往是决定整线产能的瓶颈。如果成型设备产能很高,但干燥隧道或烘干线的处理速度跟不上,实际产量依然受限。
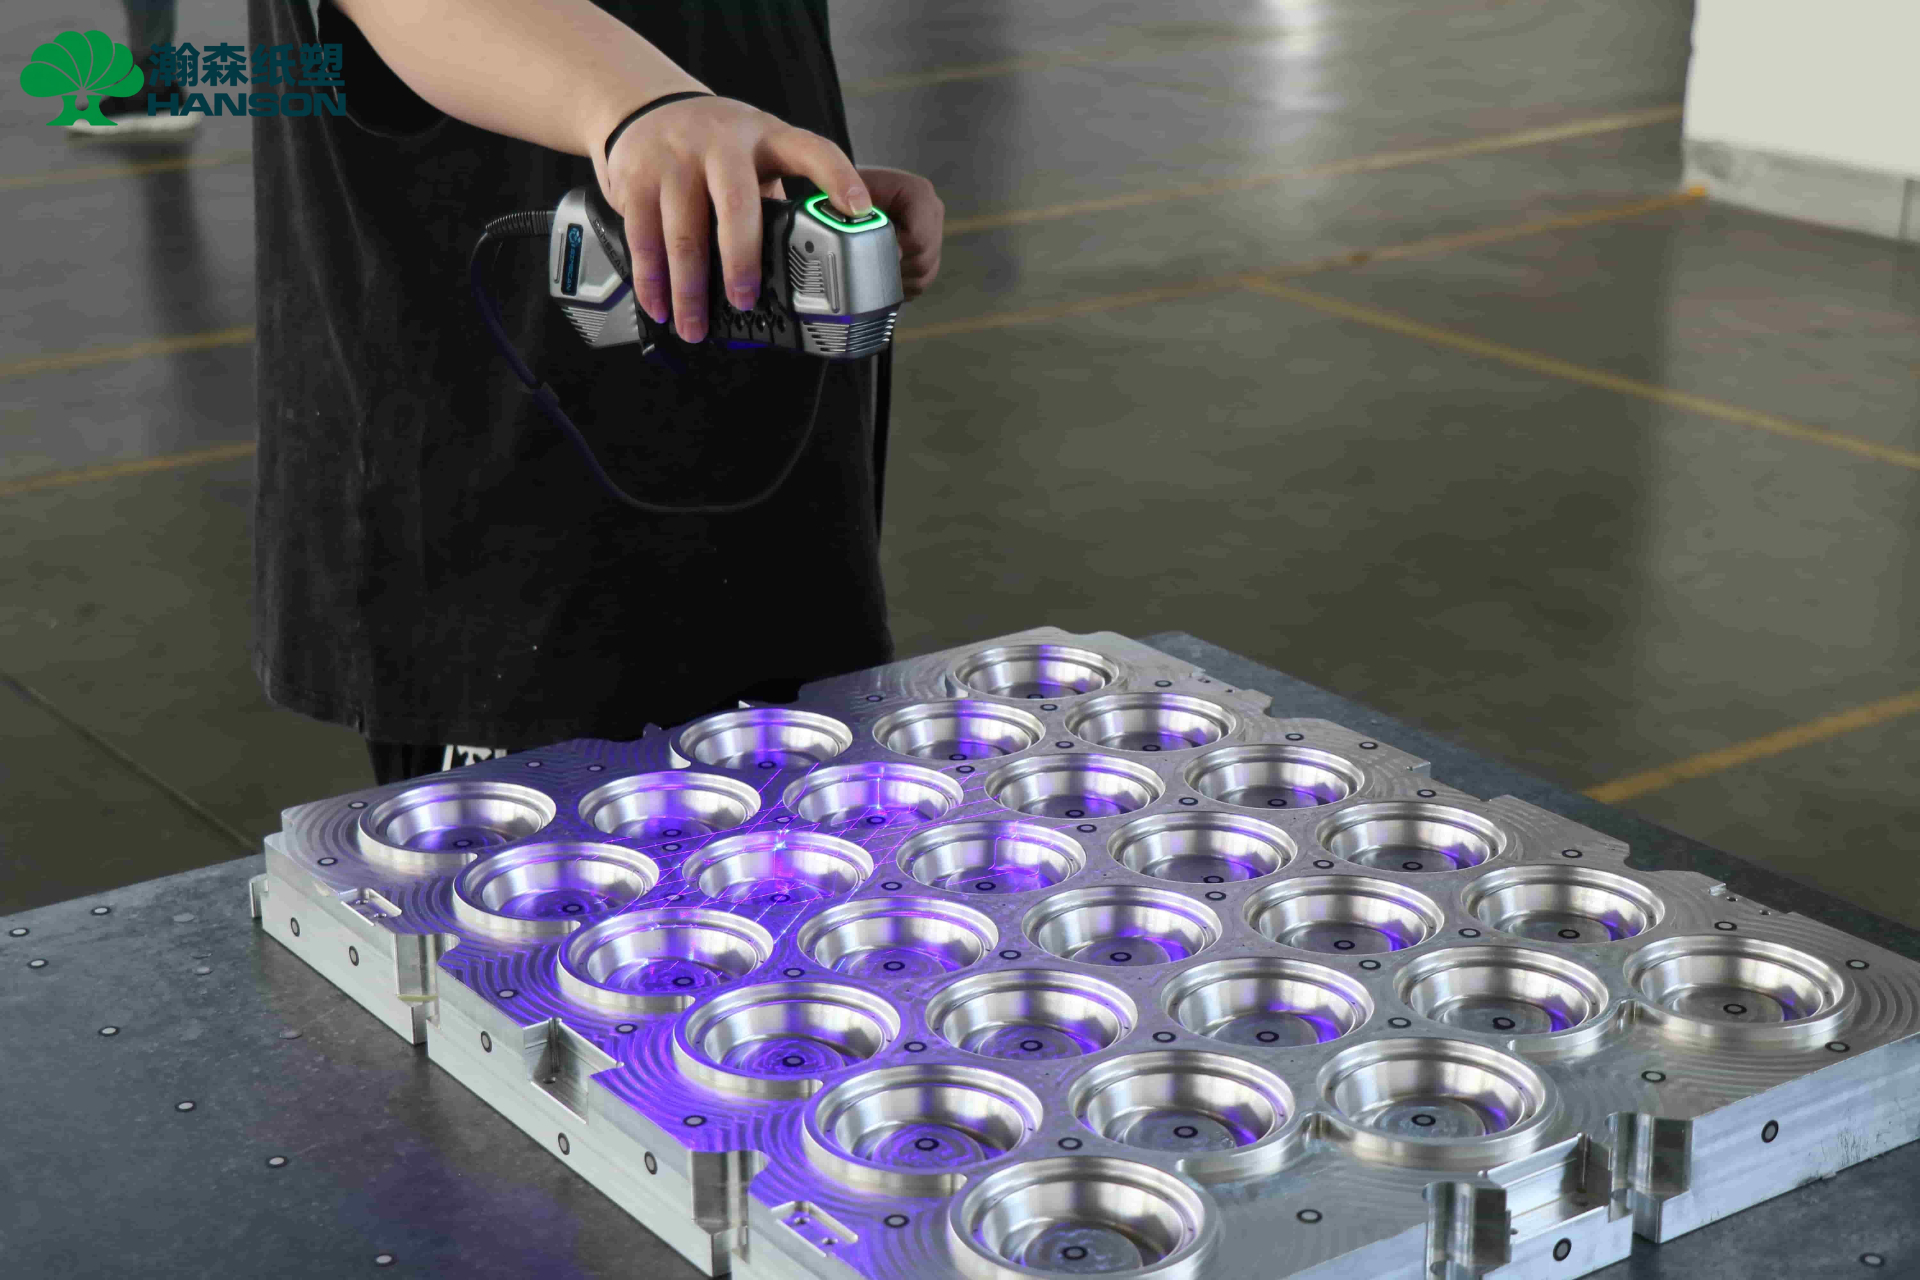
单一的成型机无法独立生产出杯托。作为纸浆模塑总包专家,瀚森纸塑不仅提供成型设备,更强调整厂系统的协同。在杯托干压/半干压项目中,瀚森纸塑可将前端制浆、成型、干燥及后工序纳入同一套技术逻辑进行配置:
制浆与成型匹配: 杯托通常需要加入特定的防潮或增强添加剂。瀚森纸塑的智能化制浆系统能够确保不同配比浆料的稳定性,从而保证前端成型克重的均匀性。
设备与模具协同: 针对双杯托或四杯托的结构特点,瀚森纸塑将成型设备参数与模具排水结构协同设计,优化深腔位置的吸浆均匀性,保障成品承重强度。
整厂产能与能耗规划: 瀚森纸塑通过整厂规划服务,将杯托设备的成型节拍与后段干燥系统、热源配置及后工序(如自动堆叠、打包)进行系统拉通,避免局部工序成为产能瓶颈。
1. 一台杯托设备一天能生产多少个? 实际日产量通常受到单件重量、杯托规格(双杯/四杯)、模具面积、模穴排布、有效运行时间以及后段干燥匹配度的共同影响,不能仅靠理论循环时间直接换算。
2. 杯托设备和餐盒设备能通用吗? 不建议简单通用。餐包通常关注湿压工艺下的高产能和表面品质,而杯托主要采用干压或半干压路线,重点在于缓冲保护与低成本大批量干燥系统。因此,专机专用、根据产品匹配设备是更为合理的选型思路。
3. 为什么模具会影响杯托的产能? 模具不仅决定杯托的外观,其网面和排水结构会直接影响成型时间、真空效率以及湿胚含水率。设计合理的模具能提升脱水效率,从而加快生产节拍。
建设一条高效率的纸浆模塑杯托生产线,远不止采购一台成型主机那么简单。投资者必须从目标杯托的承重需求与尺寸出发,确定干压或半干压工艺路线,并将制浆、成型脱水、干燥系统与后工序打包规划。只有确保各工序能力相互匹配,才能实现设备投资回报与稳定量产的双赢。
如果您已经有杯托的产品样品、3D 图、目标克重或预计日产能,瀚森纸塑可以进一步根据产品结构和产能要求,为您评估适合的制浆、成型、模具及后工序配置。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>