


<关注公众号>

<关注抖音>
发布日期:2026-09-16 浏览量:22
在筹备高精度手机内托、高端消费电子包装等项目时,许多投资者在考察精品工包设备时,最常问的第一个问题是:“这台机器一天能生产多少?”
事实上,如果不提前明确产品的单件重量、结构设计和模穴数量,任何关于“理论循环时间”的计算都缺乏实际工程意义。对于要求高表面质量和高尺寸精度的精品纸塑内托,产品特性不仅决定了模具的开发难度,更直接决定了湿压工艺路线中脱水、热压和设备的最终配置方案。
量产前,为什么必须先将这三大核心产品指标确定下来?
精品工业包装通常采用湿压工艺,湿胚在尚未完全干燥的状态下直接进入加热模具,通过温度与压力完成脱水与定型。
产品的单件重量越重,意味着单次循环所需的纤维和浆料体积越大。这会带来两个直接的工艺挑战:
脱水时间延长: 成型阶段需要更长的时间来抽除水分。
热压能耗与时间增加: 湿胚中含有更多需要通过热能蒸发去除的水分,这直接增加了热压模具的工作负荷与干燥时间。
因此,即使是同一台精品工包设备,生产 15 克的轻薄消费电子内托与 45 克的重型承托结构,其实际循环时间和日产能表现也会截然不同。

精品纸塑内托通常具有复杂的轮廓、小圆角、局部高低差以及与外包装严密配合的精细定位结构。这些结构设计直接挑战着模具(Tooling)的制造能力。
拔模角度与深度: 深度越大、拔模角越小的产品,在湿胚转移和脱模时越容易产生变形或撕裂。
浆料分布均匀性: 复杂的结构会导致真空吸附时纤维分布不均,进而影响局部厚度和整体强度。
如果产品结构未经验证,盲目上机量产极易导致良率低下。对于创新结构或特殊要求的包装,瀚森纸塑建议在采购大型量产设备前,先通过 ZAMS-6047 打样设备进行工艺验证,确认脱模和量产可行性。
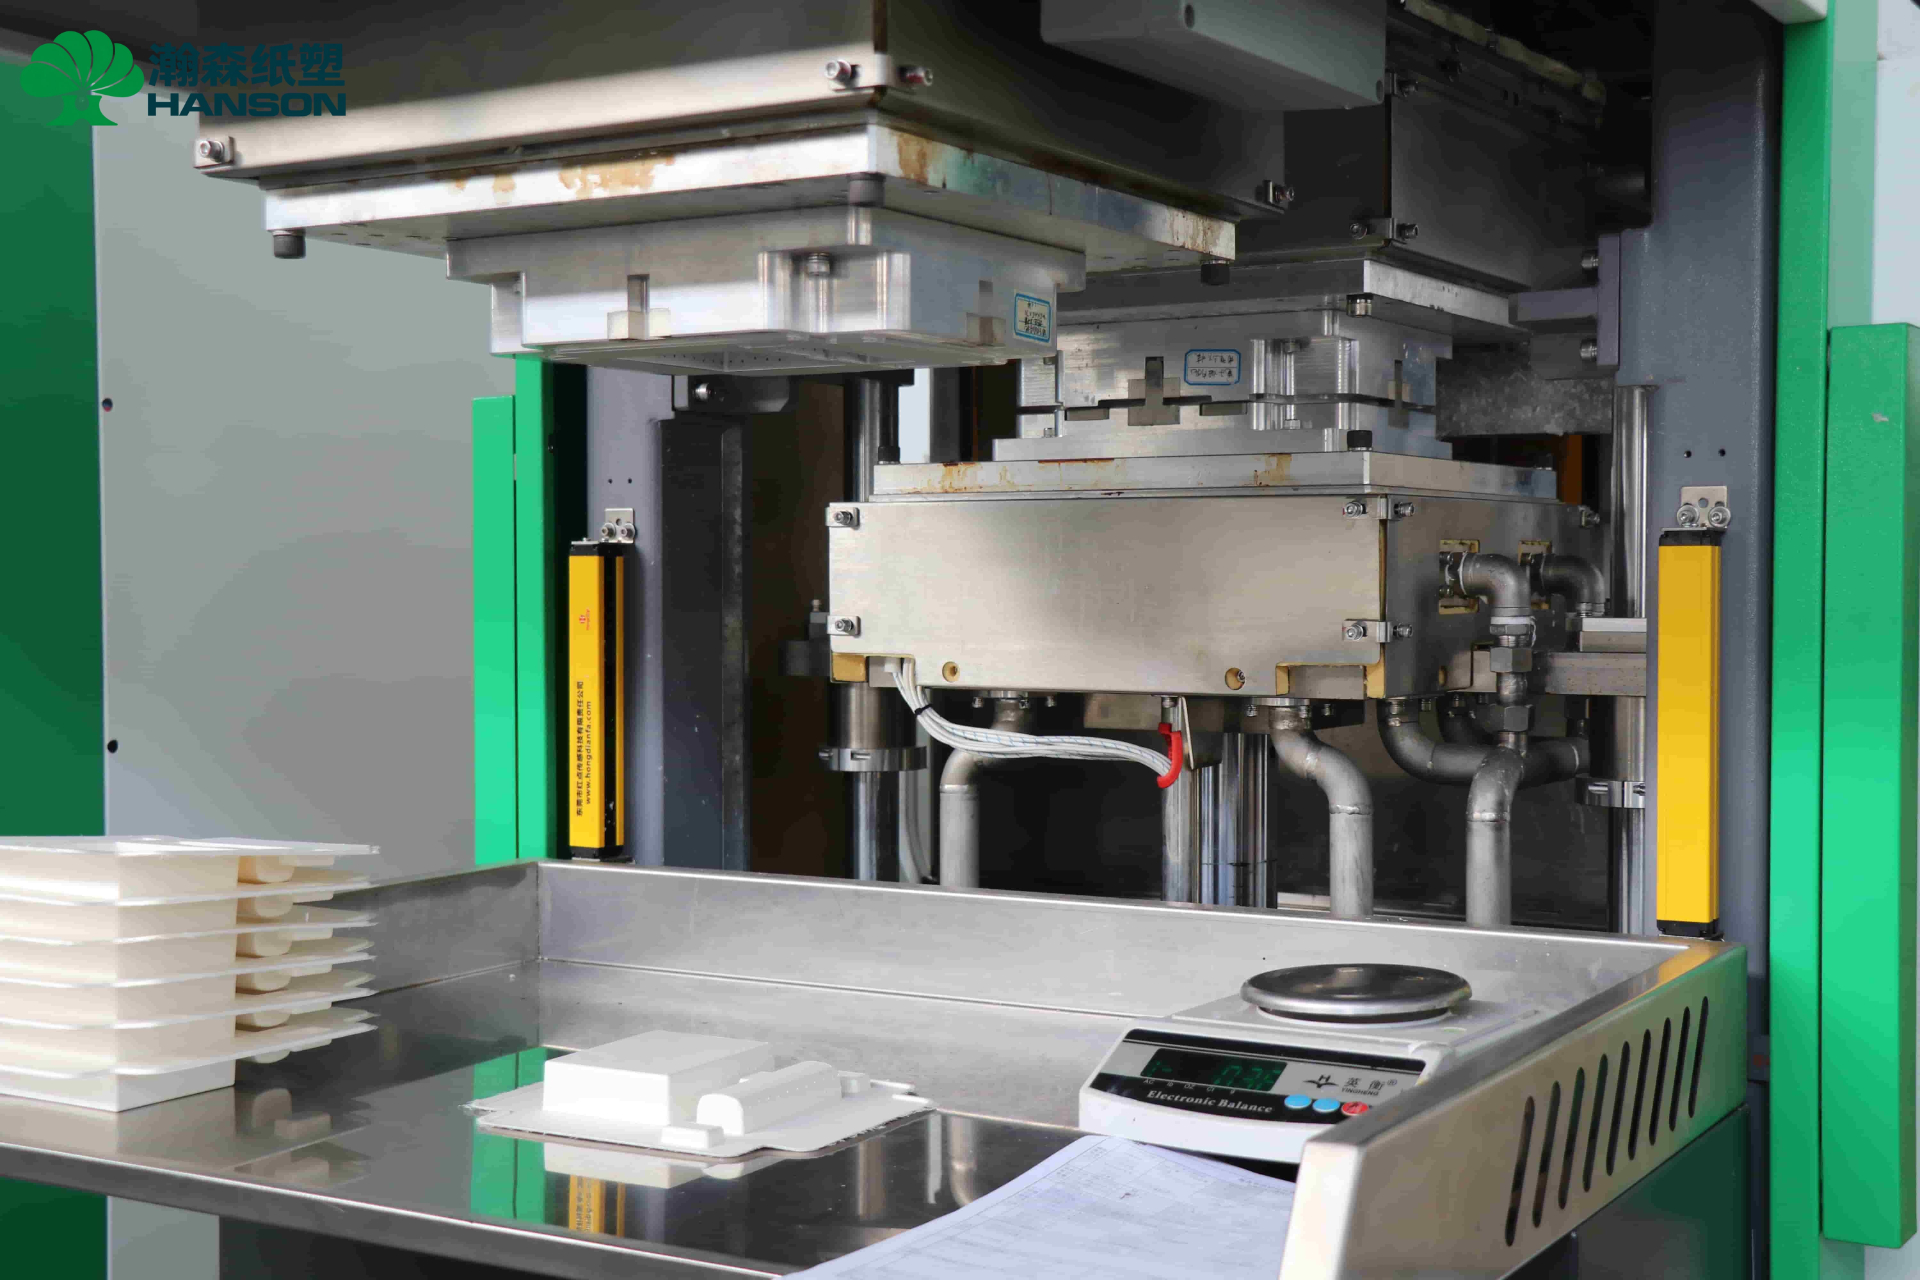
“模穴数量越多,单次循环产量越高”,这在理论上成立,但在高精度湿压生产中却受到严格的技术限制。
模穴的排布不仅受限于模具的总面积,更受到真空分配、热压负载和排湿通道的制约。如果为了强行增加产量而将模穴排布过密,会牺牲模具内部的蒸汽排出空间。这会导致中间区域的产品在热压时排气不畅,出现局部未干、表面起泡或尺寸收缩不一致的问题。对于公差要求极严苛的 3C 纸浆模塑内托而言,这种品质的下降是不可接受的。
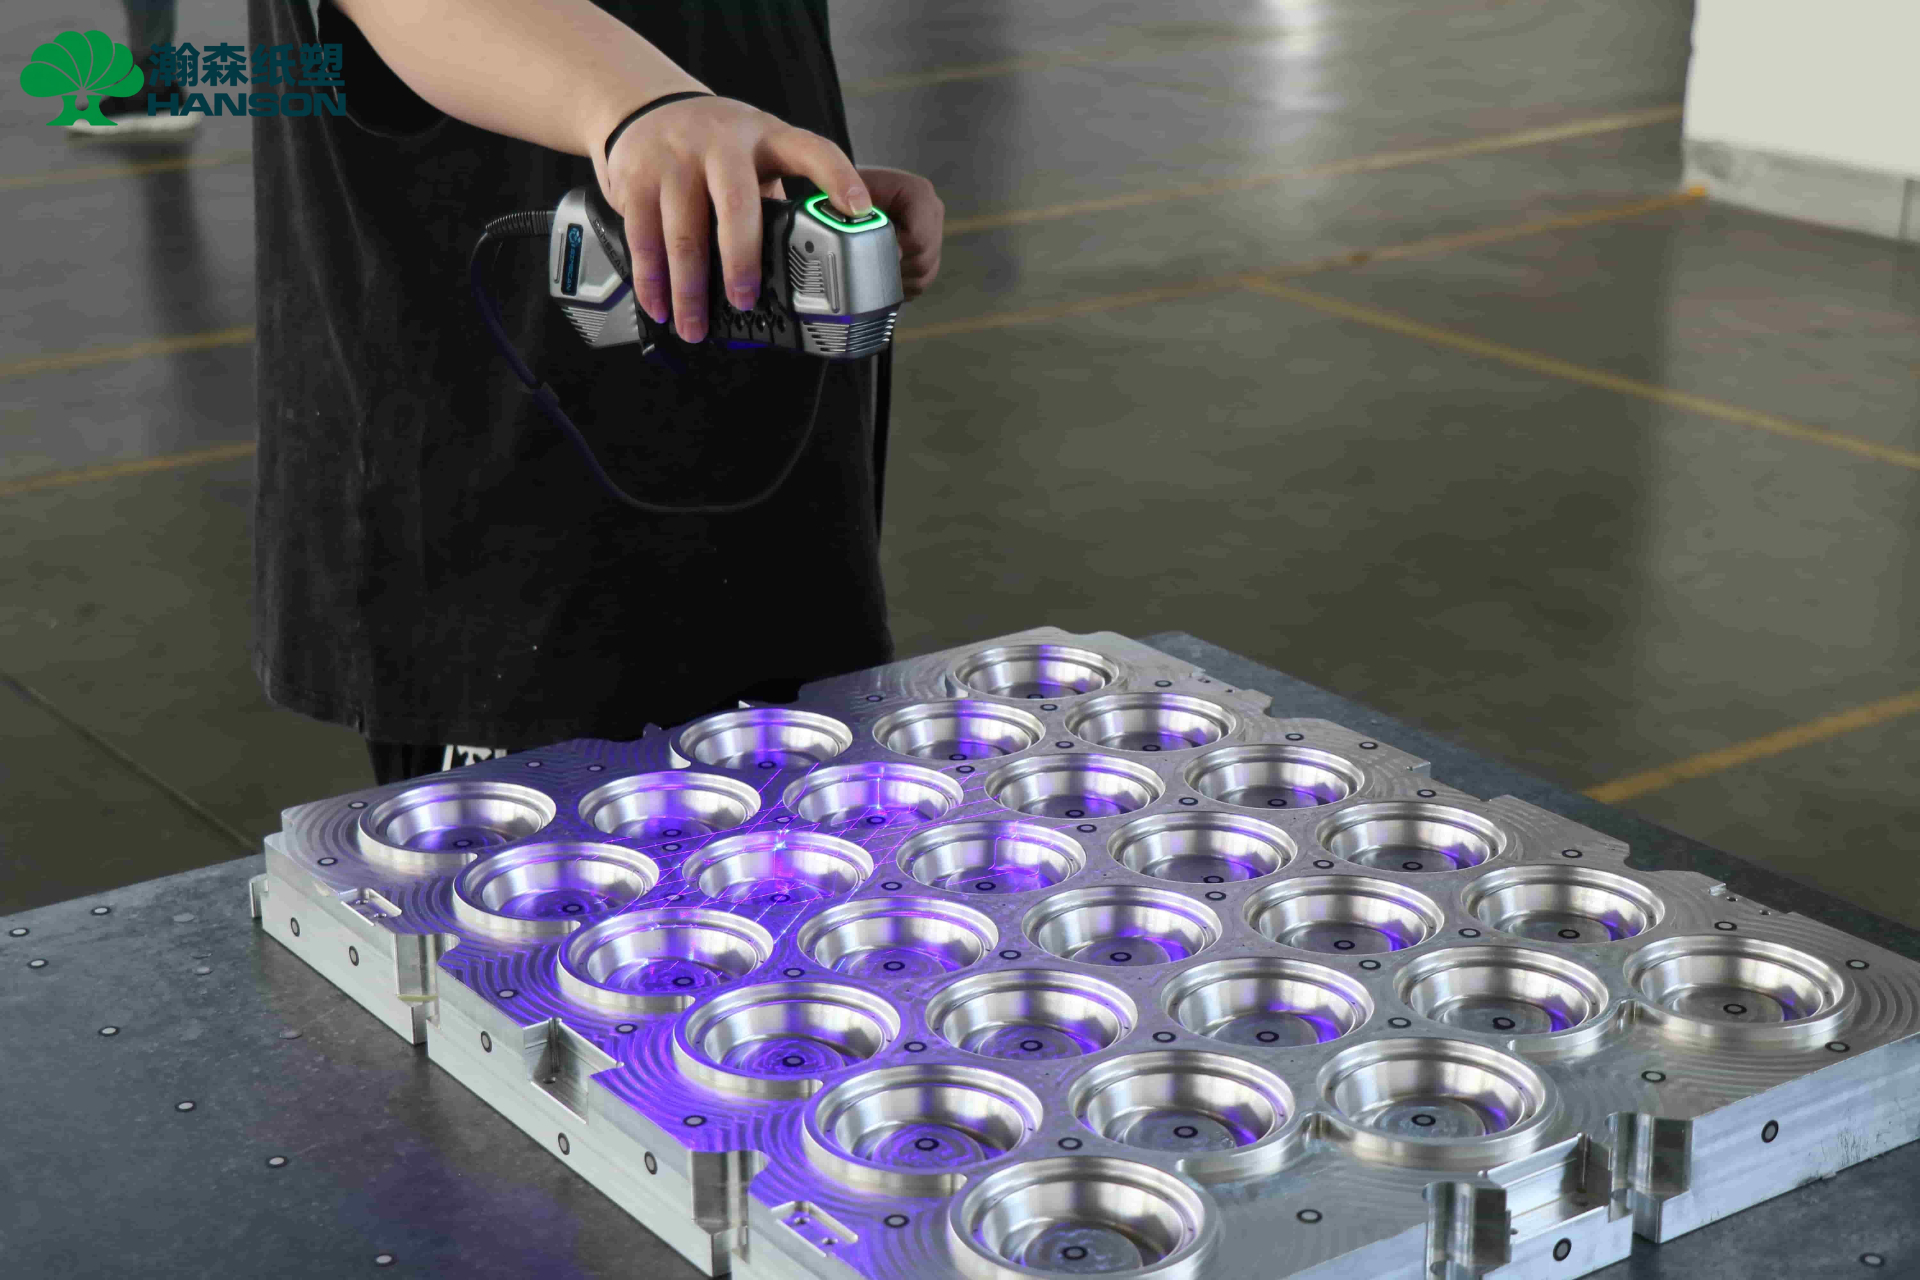
作为纸浆模塑总包专家,瀚森纸塑主张从最终产品倒推模具、工艺与设备选型,确保实际量产中的高效与稳定。
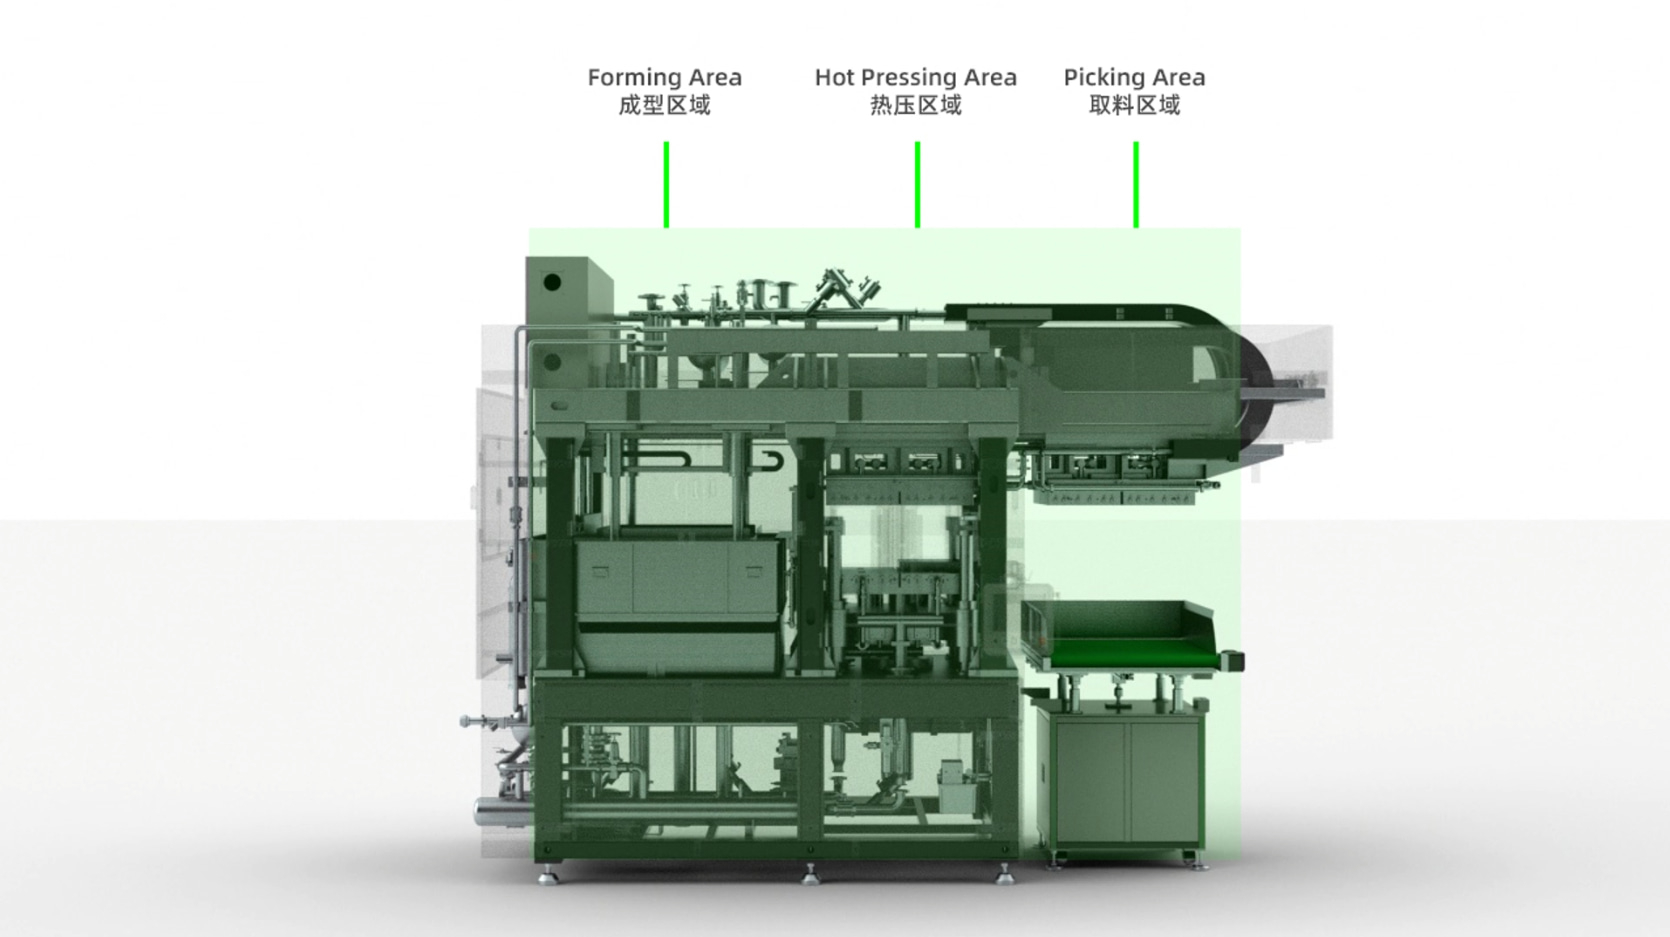
针对高表面质量、高尺寸精度的精品工包项目,瀚森纸塑可配置专用的 ZAP-9585 精品工包设备或 ZAD 系列设备:
成型与热压一体化: ZAP-9585 将成型与热压集成,有利于维持复杂结构内托的尺寸稳定性。
动态补浆技术: 针对结构复杂、厚度要求严苛的产品,ZAP-9585 具备动态补浆能力,能够根据成型过程中的浆料状态进行工艺优化,提升产品一致性。
模具与设备联合开发: 瀚森纸塑将模具的排水设计、热压排气与设备的机械动作进行系统匹配,确保在多模穴生产时依然保持高良率。
设备真正的可靠性需要通过长期量产来验证。在服务高端电子制造包装市场时,瀚森纸塑与通利博在约两年内达成了五次订单合作,设备随着客户产能升级持续迭代;而在另一个精品工包项目中,高义包装更是累计复购了 8 次瀚森设备。这种长期的复购,证明了当面对不同重量与结构的复杂纸塑产品时,系统的设备与工艺匹配能力是维持稳定量产的关键。
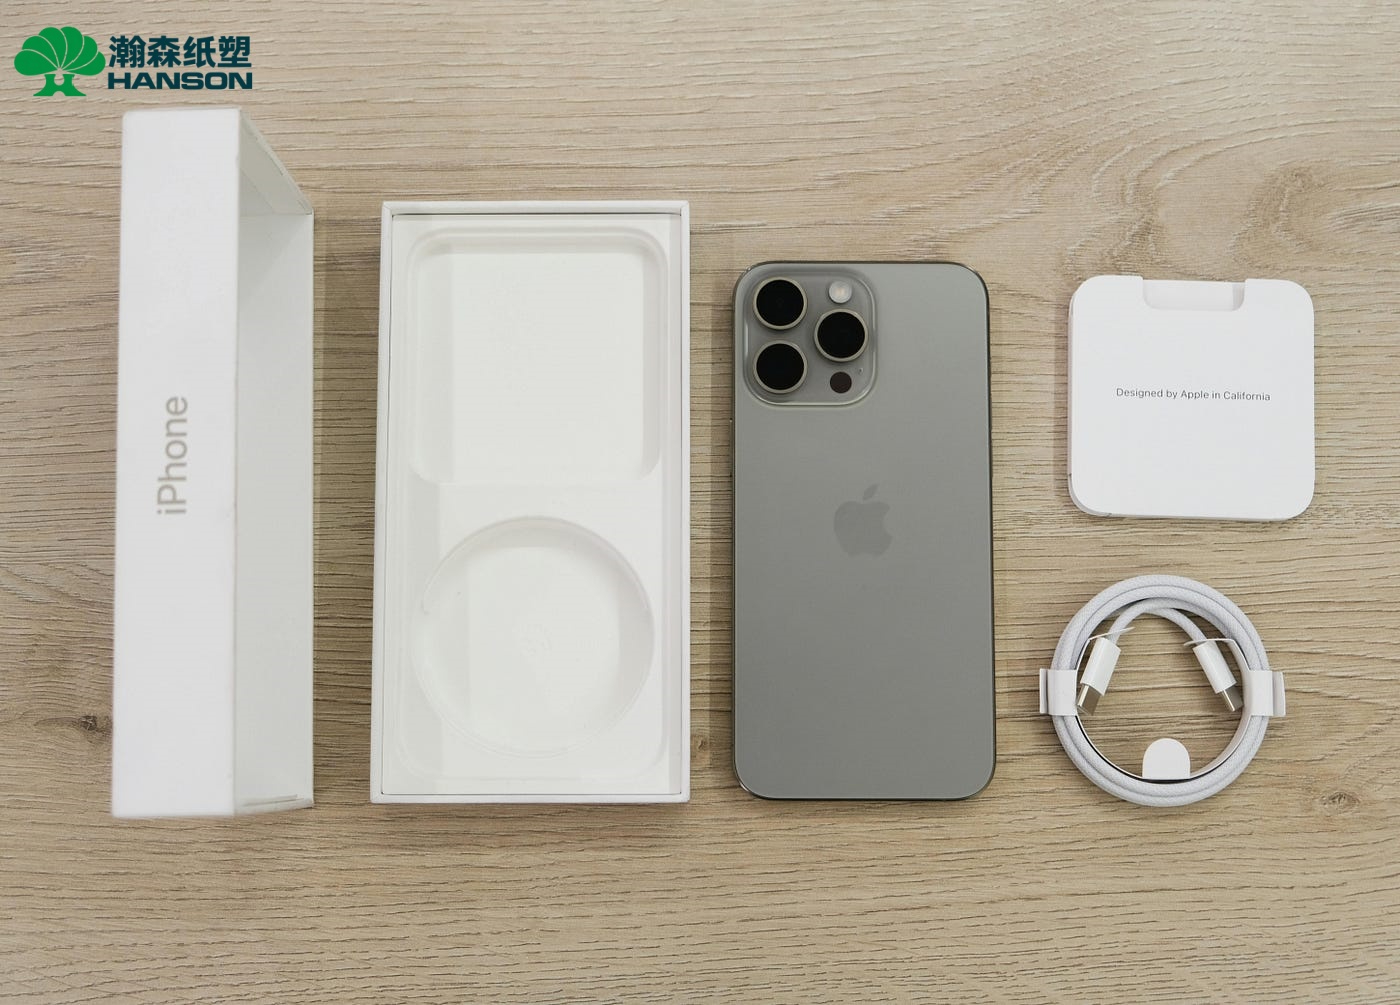
1. 手机等 3C 包装内托为什么更适合湿压工艺? 手机等消费电子产品对包装的表面平整度、细腻触感和尺寸定位精度要求极高。湿压工艺将湿胚直接放入加热的高精度模具中压制定型,能够获得更平滑的表面和更清晰的结构细节,满足高端品牌的开箱体验要求。
2. 同样尺寸的内托,为什么换了新造型产能就变了? 即使产品的长宽尺寸相同,如果新造型增加了产品深度、复杂筋位或单件重量,都会导致成型抽水时间和热压干燥时间延长。同时,复杂结构可能需要调整模具的排气设计,这都会直接改变实际的日产能。
3. 如果产品图纸还没有完全确定,可以先定设备吗? 如果不确定最终结构和重量,不建议直接进入大规模量产设备采购。您可以先提供产品构想或要求,由瀚森纸塑通过打样和工艺验证进行初步评估,确认可行性后再规划量产设备与模具方案。
购买精品工包设备,本质上是建立一套能够稳定生产特定高精度产品的制造系统。只有在量产前明确了产品的重量、结构和模穴数量,才能准确评估脱水、热压、模具精度及实际产出。忽略产品特性而单看设备的理论参数,往往会导致投产后品质与产能双双不达标。
如果你已经有高端纸塑内托的样品、3D 图、产品尺寸或目标日产能,瀚森纸塑可以进一步根据产品的结构、工艺、模具和产能要求,为你评估适合的精品工包设备配置。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>