


<关注公众号>

<关注抖音>
发布日期:2026-09-17 浏览量:15
当纸浆模塑产品需要进一步提升防水、防油、阻隔性能或改善表面效果时,仅靠成型工艺本身未必能完全满足最终的使用要求。覆膜因此成为部分产品可以重点评估的后处理方案之一。
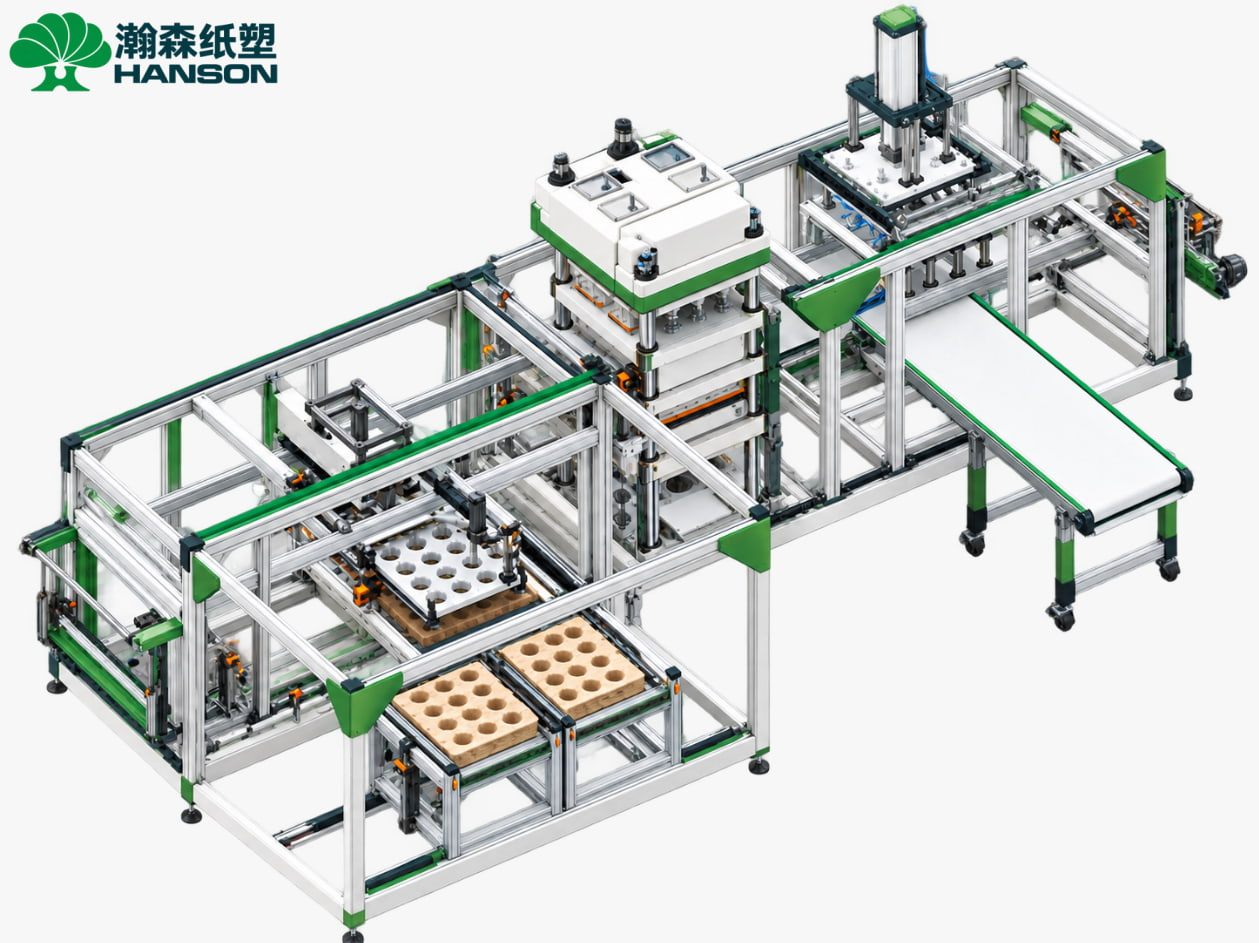
对于准备增加该工艺的企业而言,纸浆模塑覆膜机到底是如何工作的?整个工序需要多少人工参与?一条全自动纸浆模塑精品覆膜机生产线,主要通过自动化衔接完成以下核心流程:
第一步:薄膜放卷 设备通过放卷机构将卷筒薄膜平整地引入工作区域。目前,该设备可适配 PE、PET、PLA、PBAT、PP、EVOH 等多种膜材。需要注意的是,最终产品的环保属性与物理性能不仅取决于设备能否使用该膜材,更取决于具体的材料配方、复合结构及最终测试结果。
第二步:热压覆膜 这是纸塑覆膜机的核心工序。薄膜与纸浆模塑基材在热压模板的作用下进行复合。 在结构上,热压模板主要进行上下运动,无横向移动,这种设计使得机械结构更加直接,有效降低了复杂运动带来的故障风险。同时,覆膜工位采用全伺服控制与伺服连杆结构,加压受力更加均匀,这对于保障模板的平面度与平行度至关重要。目前该工位的覆膜效率为 15S/模,模具台面尺寸为 1100 × 1100 mm,支持的产品最大高度可达 80mm。
第三步:自动冲切 覆膜完成后,产品通常需要去除边缘的多余废料(切边)或进行冲孔。 瀚森纸塑设备采用“一覆一切边”的组合配置,覆膜与冲切工位紧密衔接,减少了中间的转运等待时间。冲切工位同样为伺服驱动,冲切压力达到 80T,能够确保产品边缘切割光洁、尺寸精准。
第四步:成品堆叠 冲切完成后的成品会自动输出并进行规整堆叠。设备将覆膜、定型(如有)、冲切、堆叠进行了自动化集成,大幅减少了后工序中的人工转运和操作干预,有利于整条生产线节拍的匹配与连续生产。
设备选型与产能评估 在选择纸塑覆膜机时,不能仅仅根据 15S/模 的基础效率去自行推算一个固定的日产量。实际的设备产能视产品而定,需结合产品的排版方式、尺寸大小、膜材特性及加温要求进行综合评估。
如果正在评估纸浆模塑产品覆膜工艺,可以提供产品图片、尺寸、膜材及目标性能要求,瀚森纸塑可结合产品和生产条件协助判断覆膜工艺及相关设备配置。
<关注公众号>
<关注抖音>