


<关注公众号>

<关注抖音>
发布日期:2026-10-09 浏览量:22
在纸浆模塑项目建设中,设备安装完成并不意味着可以直接进入稳定量产。很多工厂在设备验收时往往只关注“机器能不能动”、“理论循环时间是多少”,却忽略了纸浆模塑生产是一个由材料、设备、模具和工艺共同构成的制造系统。
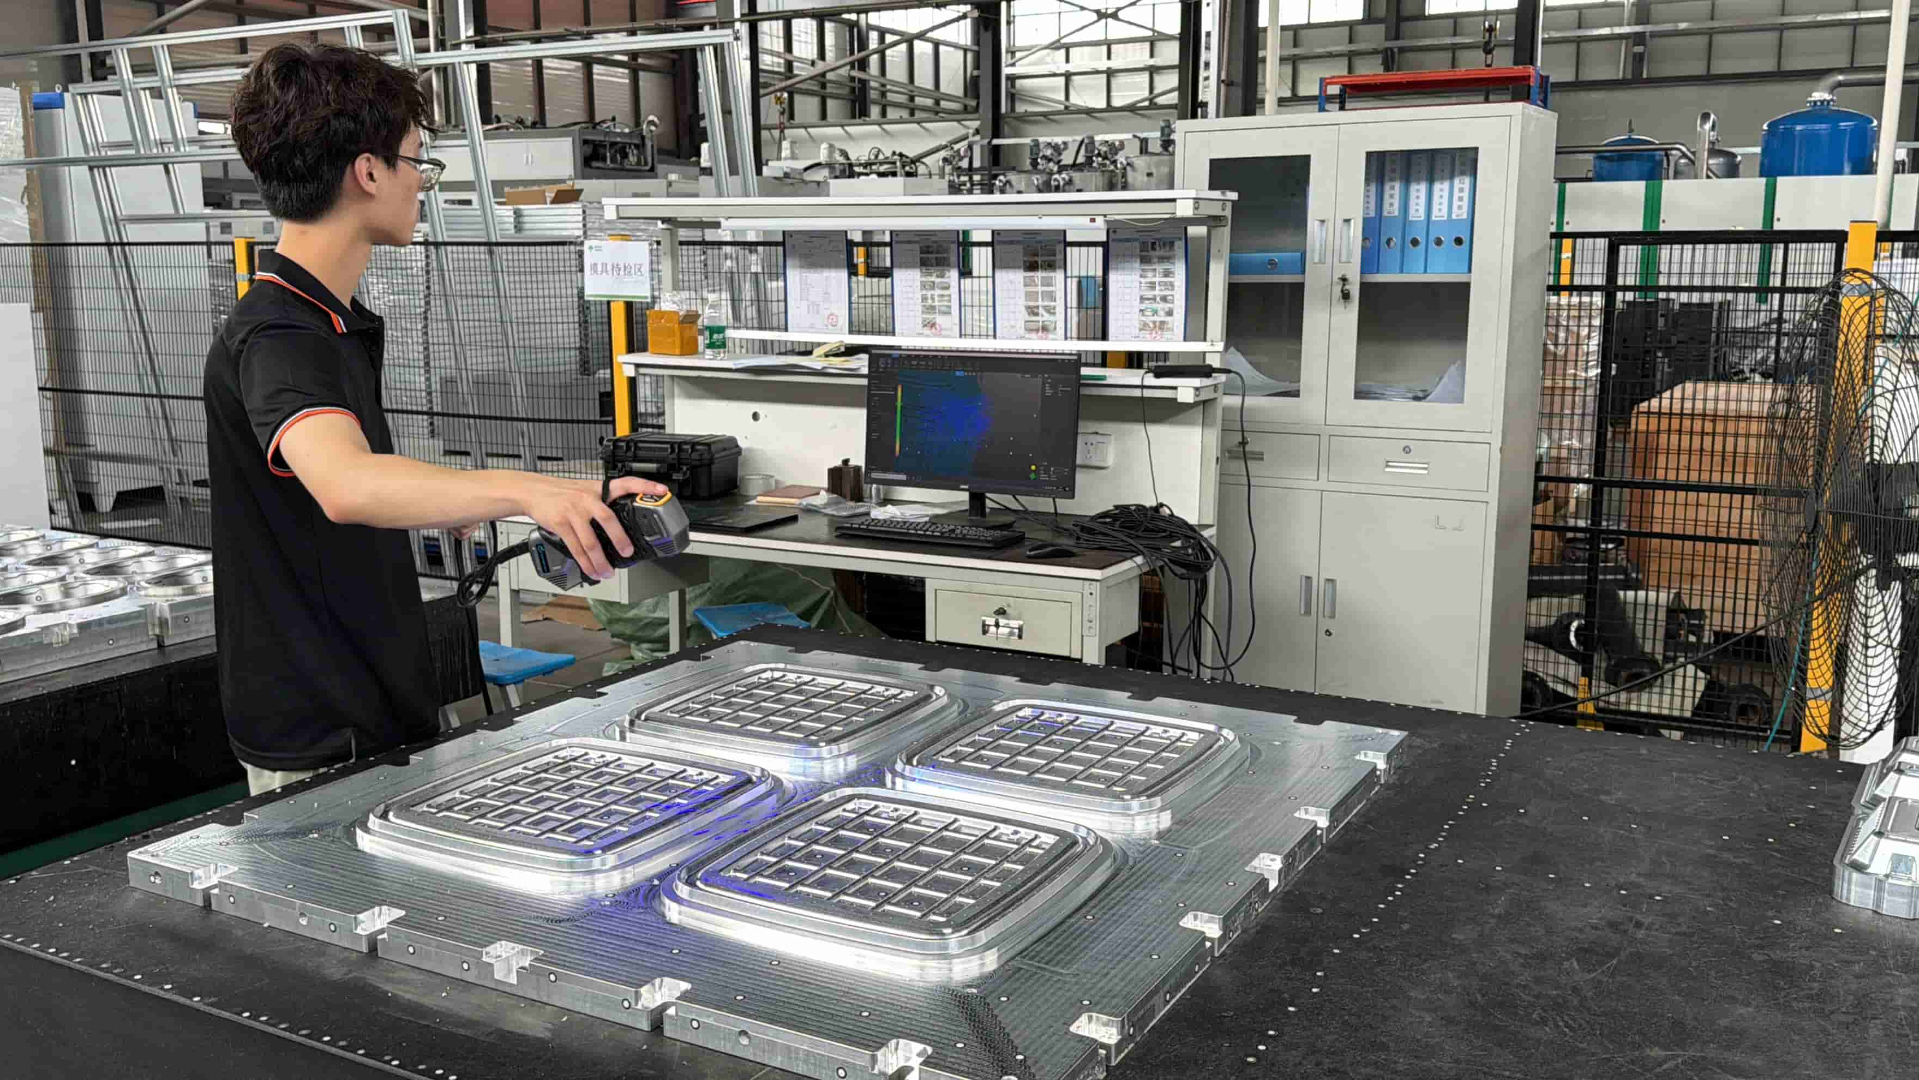
尤其是在高品质湿压餐包或精品工业包装项目中,纸浆模塑模具绝不是简单的配套消耗品,而是直接决定产品成型质量、脱水效率和最终产能的核心部件。因此,纸浆模塑模具与设备的验收必须结合起来,从实际量产的角度设定考核指标。
纸浆模塑产品的成型逻辑是利用真空将浆料中的纤维吸附在模具网面上,随后通过脱水、转移和热压(或干燥)定型。在这个过程中,模具参与了几乎所有关键环节:
成型模不仅决定产品的三维结构,其网面排布和排水设计直接影响纤维截留和成型均匀性;热压模则承担着加热、加压、排湿和表面定型的任务。如果模具与设备运行节拍、真空系统或热源配置不匹配,即使成型主机本身的参数再高,实际生产中也会面临产品变形、含水率过高或良率低下的问题。
专业的买家在验收阶段,通常会重点考察以下几个与量产息息相关的指标:
这是产品能否交付的基础。在验收时需要检查产品在成型和热压后的实际表现:
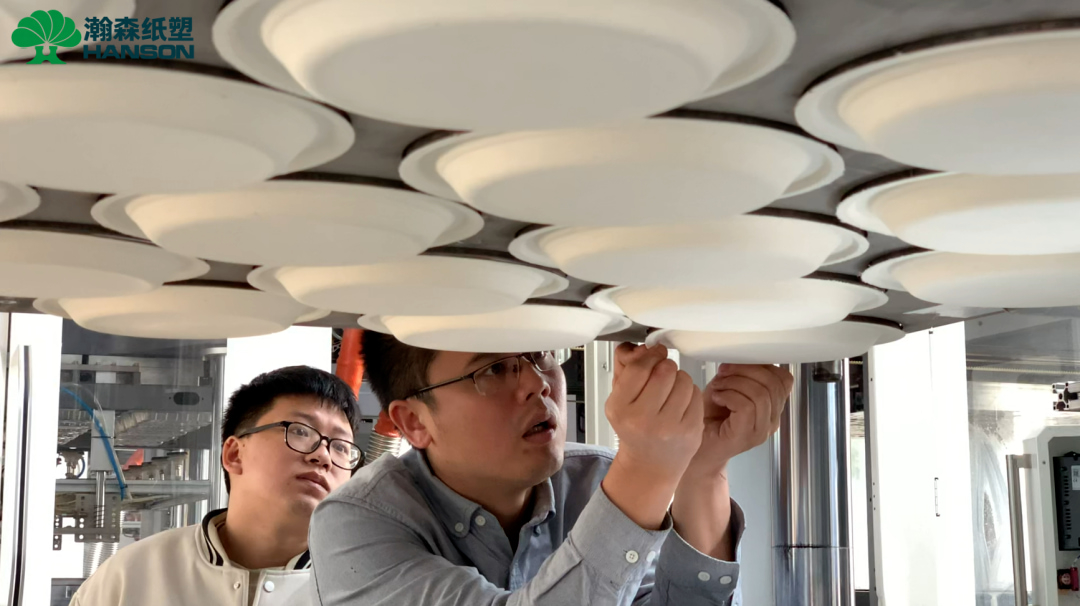
表面质量:对于精品工业包装等湿压产品,需观察表面是否平滑、致密,有无局部纤维堆积或网痕过重。
尺寸稳定性:测量产品各关键部位的尺寸公差是否在设计范围内,拔模角度是否顺畅,特别要注意深腔位置是否出现拉裂或厚度不均。
一致性:连续生产多模产品,对比同批次产品之间的重量和尺寸差异,评估模具各模穴之间的浆料分布是否均匀。
纸浆模塑的核心工艺难题之一就是脱水。脱水效率不仅影响生产速度,还直接决定了能耗。 在成型工位后,应对湿胚含水率进行检测。如果模具排水设计不合理,导致湿胚带入热压阶段的水分过多,不仅会延长热压时间、增加能耗,还可能引发局部干燥不均或产品翘曲变形。合理的模具设计能够有效提升前段脱水效率,优化后续的热压负荷。
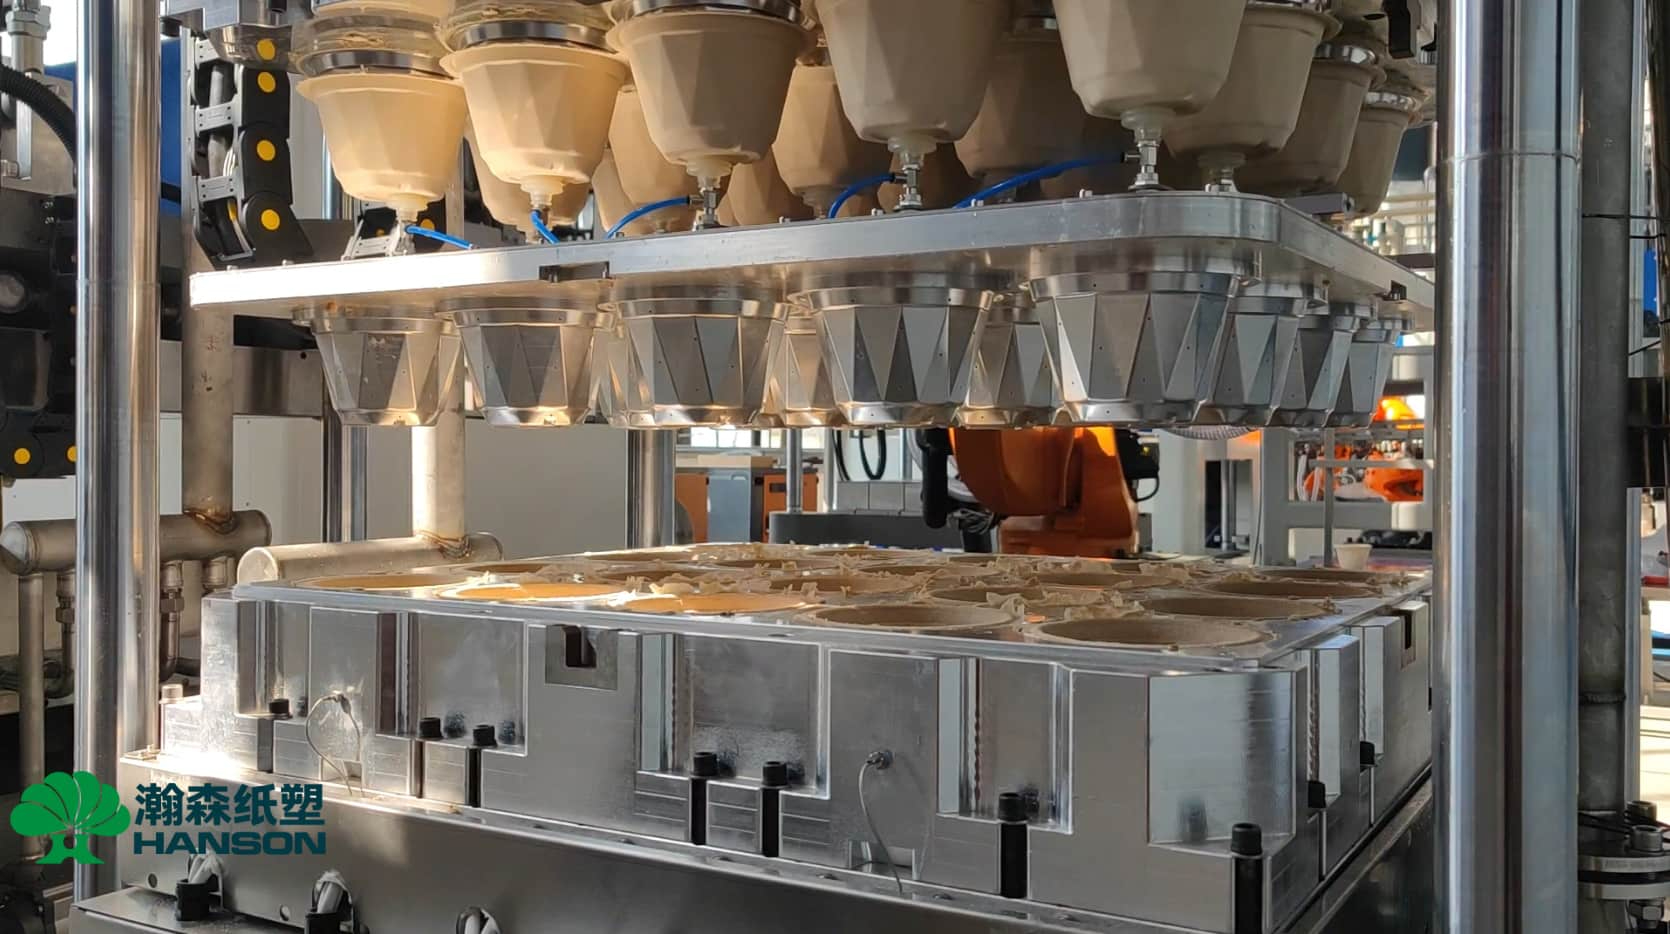
从成型模到转移模,再到热压模,湿胚在尚未完全干燥时需要经历多次转移。 验收时需要观察:
模具在设备运行中的定位精度是否准确。
模内转移过程中,湿胚是否能完整、顺利地脱模,有无粘模或产品撕裂现象。
设备合模时的平行度和受力是否均匀,这直接关系到模具的使用寿命和产品的最终成型品质。
不要将机器铭牌上的“理论循环时间”等同于实际产能。验收时必须进行连续运行测试,考察在包含换模、清理、停机等正常生产变量的情况下,设备加上模具能够实现的实际合格品数量。只有良率和稼动率达到标准,理论产能才有真正的商业意义。
无论是新建生产线还是对存量工厂进行改造,很多“设备问题”其实是模具和工艺匹配的问题。例如,产品变形可能不仅是因为热压温度不对,还可能与模具的排湿通道设计有关。
作为纸浆模塑总包专家,瀚森纸塑不仅提供高性能的成型装备,还具备完善的模具制造与工艺开发能力。瀚森纸塑坚持以最终产品为导向,将设备、模具和工艺进行协同设计与联合调试;同时也为已有产线的客户提供旧模优化和技术改造服务。真正做到“懂模具、懂工艺,更懂设备”,帮助客户将纸浆模塑项目从产品想法切实推进到稳定量产。
1. 同样的设备,换不同模具会影响产能吗? 会。不同模具会改变模穴数量、产品尺寸和单件重量,同时其排水效率也会影响成型和热压时间,因此同一台设备配置不同模具时,实际日产量可能会发生明显变化。
2. 发现产品局部过薄或拉裂,是设备真空不足还是模具问题? 这通常是设备与模具协同配合的问题。可能是模具该区域的网面排气或浆料流动设计不合理,也可能是成型工艺中的真空分配与时间设置需要优化,需要联合排查。
3. 旧模具可以直接装到新设备上使用吗? 有可能,但需要评估模具尺寸、安装接口、排水设计和当前精度是否与新设备匹配。如果原有模具设计存在瓶颈,瀚森纸塑可根据项目情况提供旧模技改与优化方案。
纸浆模塑模具与设备的验收,本质上是对整条生产线量产能力的系统性考核。只有从成型质量、脱水效率、转移稳定性和实际良率等综合指标出发,将设备参数与模具设计、生产工艺深度融合,才能确保投产后的高效与稳定。
如果你的纸浆模塑项目正在遭遇产品变形、表面质量不达标、尺寸精度波动或产能不稳定的问题,仅排查设备往往不够。瀚森纸塑可以结合产品、模具、工艺和设备共同判断问题来源,为你提供针对性的新模具开发、旧模技改或设备联合调试方案。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>