


<关注公众号>

<关注抖音>
发布日期:2026-10-21 浏览量:63
当企业准备投资纸浆模塑项目并前往设备厂家进行现场考察时,往往容易陷入一个误区:只关注展厅里单台成型机的空跑速度或短时间内的运转状态。
然而,纸浆模塑生产线是一个由材料、制浆、成型、脱水、热压/干燥、模具以及后处理构成的复杂制造系统。单台设备的局部性能,并不能代表整线在未来连续几年里的真实量产表现。作为纸浆模塑总包专家,瀚森纸塑建议买家在现场考察时,跳出单机思维,重点验证以下4个核心环节。
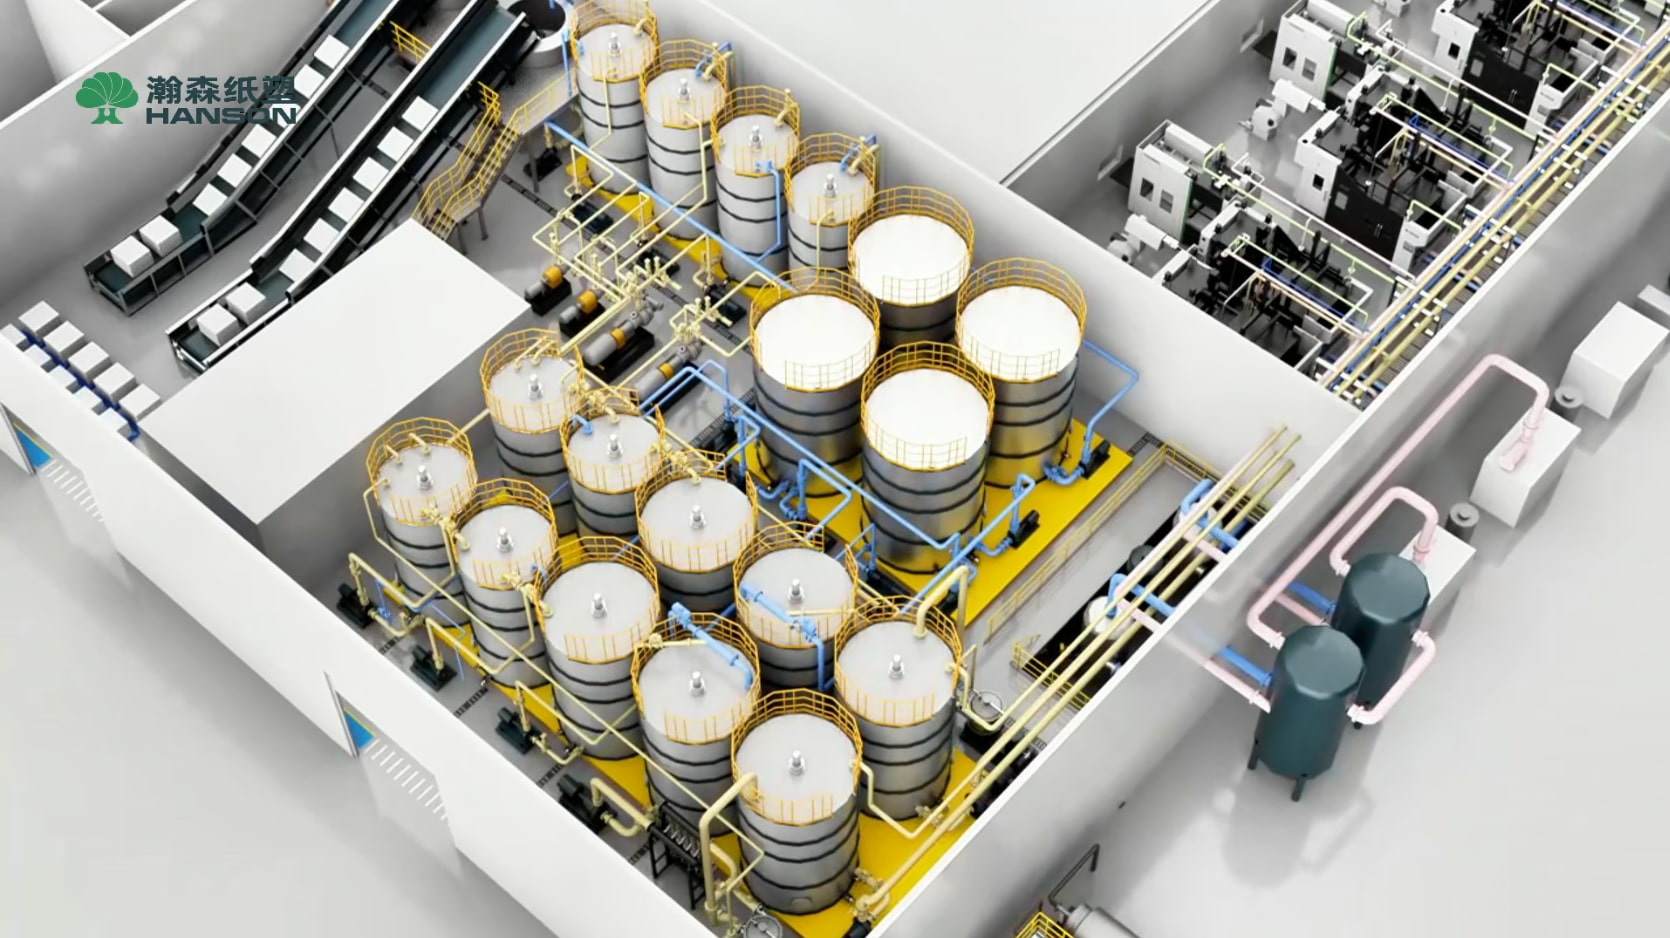
许多买家在现场只盯着成型机,却忽略了生产线的前端——制浆系统。不同纸浆模塑产品(如湿压精品工包、干压杯托或半干压工业包装)对浆料的纤维长度、浓度、配比和打浆度要求完全不同。
现场考察时需要验证:
供浆稳定性: 观察连续生产状态下,制浆系统能否稳定提供成型设备所需的目标浓度浆料。如果制浆能力不足,成型设备就会被迫降速“等浆”,理论高产能将无法兑现。
多线匹配能力: 如果计划采购多条生产线,需要了解供应商如何规划集中制浆与多线分流的控制逻辑。
设备的“理论循环时间”不能直接等同于实际日产能。真实生产节拍受到成型时间、热压时间、脱水效率以及模具设计的共同制约。
现场考察应重点关注:
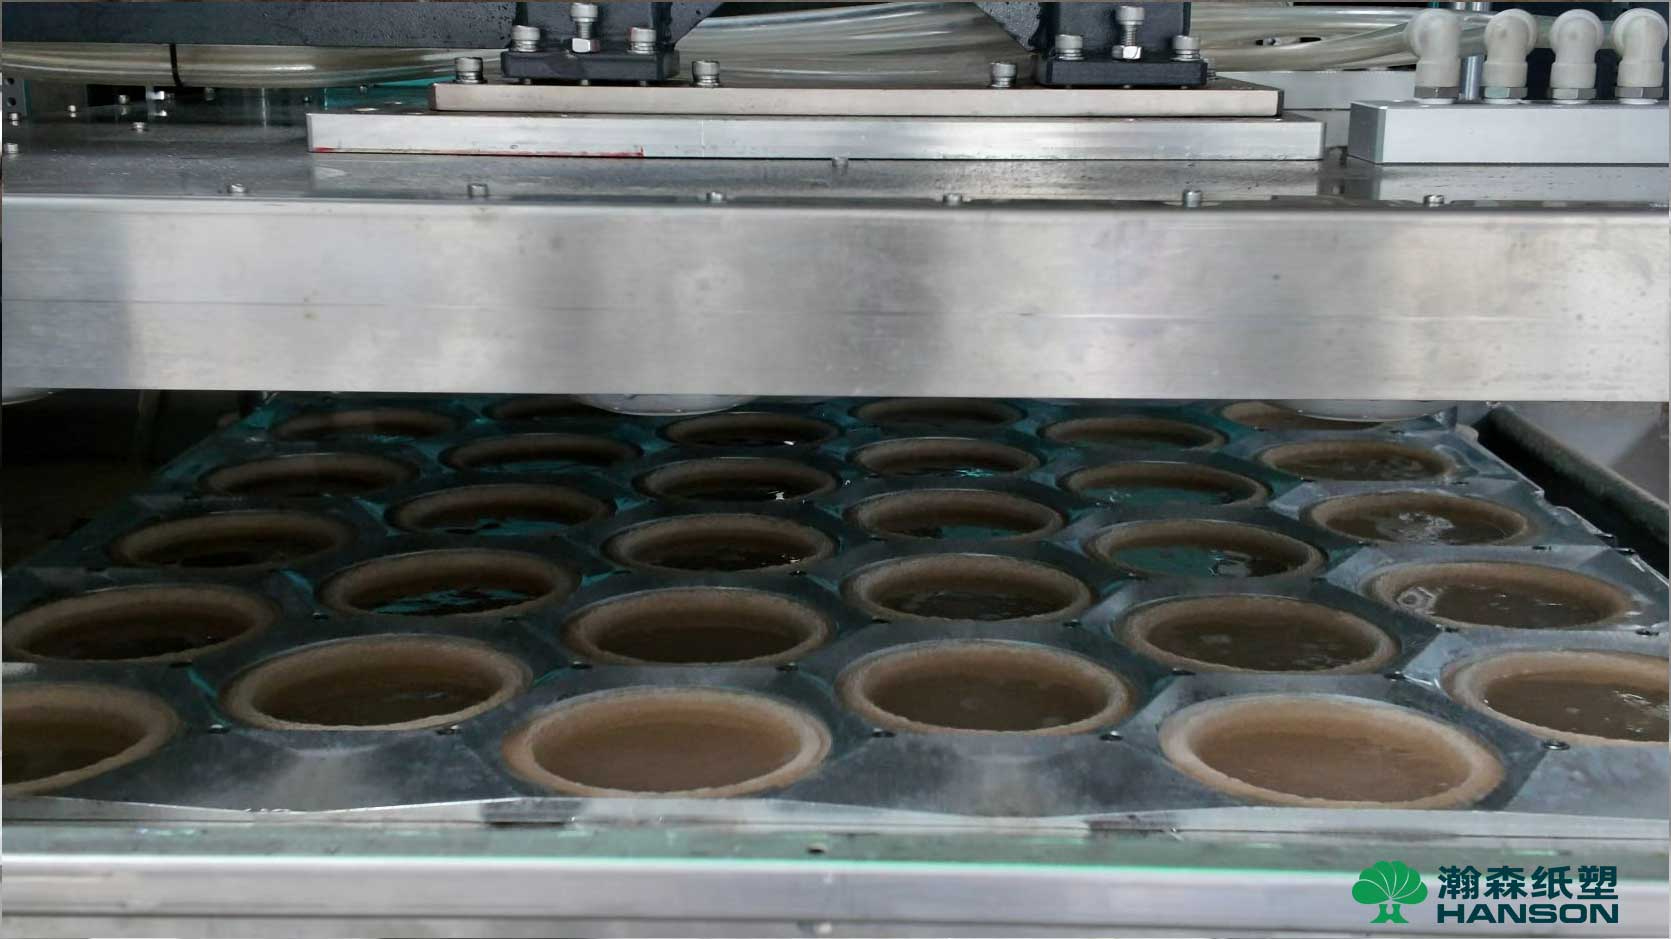
脱水与热压时间的平衡: 观察湿胚进入热压或干燥环节的状态。如果前端成型和预脱水效率低,湿胚含水率过高,就会大幅延长后续热压或烘干时间,不仅拉低整线节拍,还会显著增加吨电耗或天然气消耗。
转移过程的稳定性: 湿压工艺中,湿胚在成型模与热压模之间的转移极易产生变形或破损。重点观察转移机构(如伺服控制或模内转移系统)的运行平稳度,这直接关系到生产线的实际稼动率。
换型需求与换模效率: 如果您的订单呈现“多品种、小批量”特征,必须现场评估成型设备和后工序的换模难度。结构设计合理的设备能够大幅缩短停机换模时间,从而提升整线有效生产时间。
展厅里摆放的精美样品无法证明生产线的一致性。真正的考验在于设备连续运行数小时后,产出的同一批次产品是否依然标准。
重量与厚度均一性: 浆料分布不均或模具网面排水设计不合理,会导致同一模次内不同模穴的产品出现重量偏差或局部厚度不均。
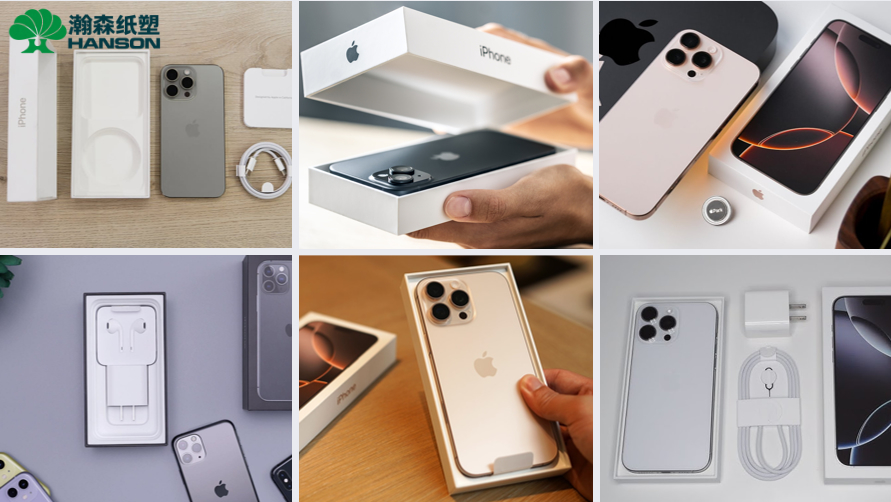
尺寸与表面控制: 对于手机内托等精品工业包装,以及纸浆模塑杯盖,尺寸公差和表面平整度是核心指标。观察热压工位的温度控制与压力分布是否均匀,这决定了产品是否会出现翘曲、毛边或结构变形。
这是目前大量纸浆模塑工厂在投产后面临的最大痛点。如果成型机速度极快,但后端的切边、检测、喷涂、覆膜和包装完全依赖人工,整条生产线的产能依然会被后工序“卡脖子”,并伴随极高的人工成本和人为质量波动。
在现场考察时,必须将后工序自动化作为核心验证点:
成型与后工序的衔接: 观察产品成型定型后,是否需要大量人工搬运。瀚森纸塑在整厂规划中,注重通过自动化机构实现从成型、热压到后工序的无缝衔接。
切边与视觉检测: 对于高精度要求的杯盖或精品工包,自动化切边(如伺服冲切)和机器视觉检测是确保边缘光洁、剔除不良品的关键。

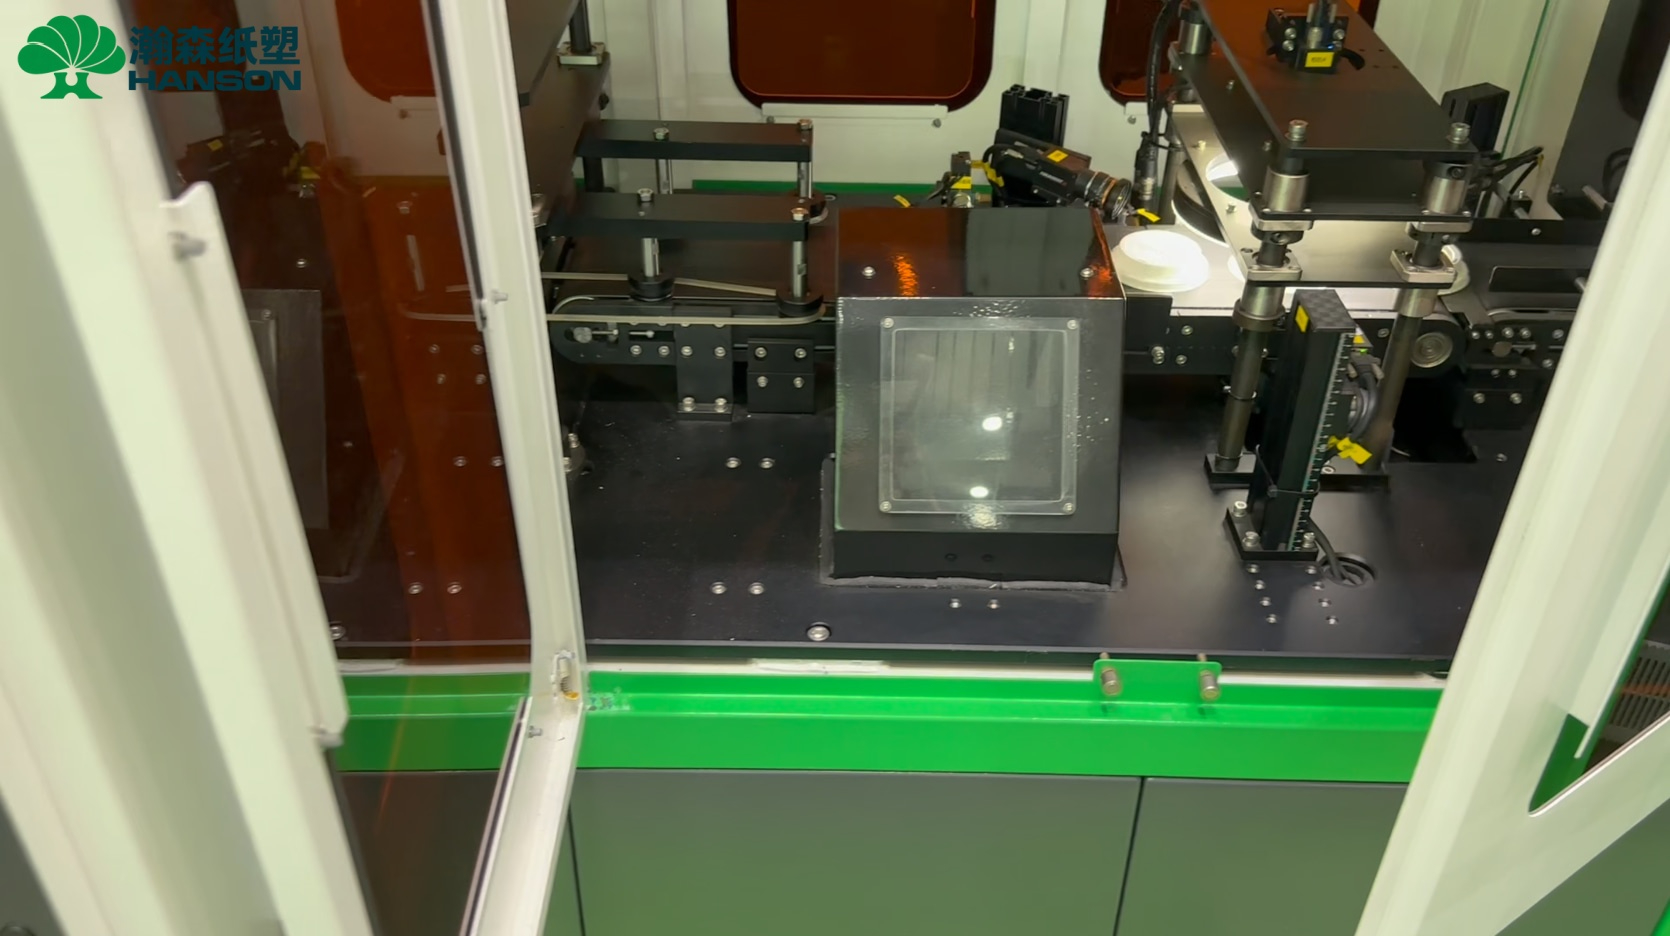
表面功能处理自动化: 如果您的产品需要防水、防油或外观改善,重点考察厂家的后处理自动化能力。例如,瀚森纸塑 HXT-24 全自动旋涂生产线可实现自动上料、旋转喷涂、隧道炉烘干、风冷到自动堆叠的连续自动化;针对覆膜需求,全自动纸塑覆膜机可将覆膜与冲切、堆叠集成,大幅降低人工干预,确保涂层或膜材贴合的绝对一致性。
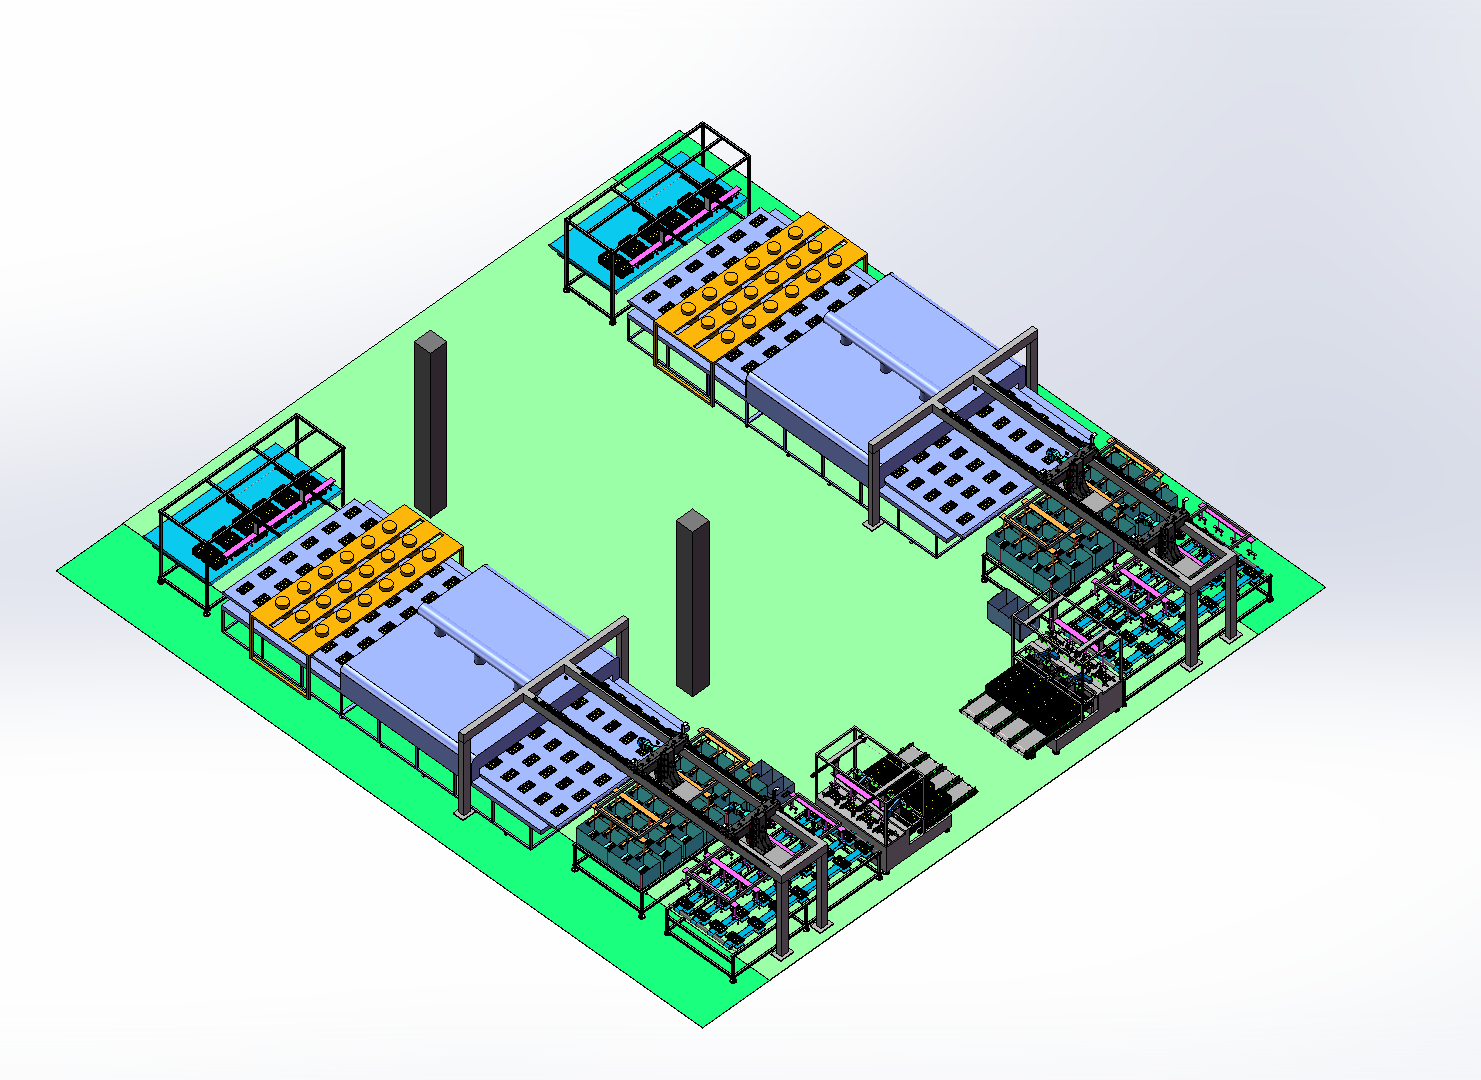
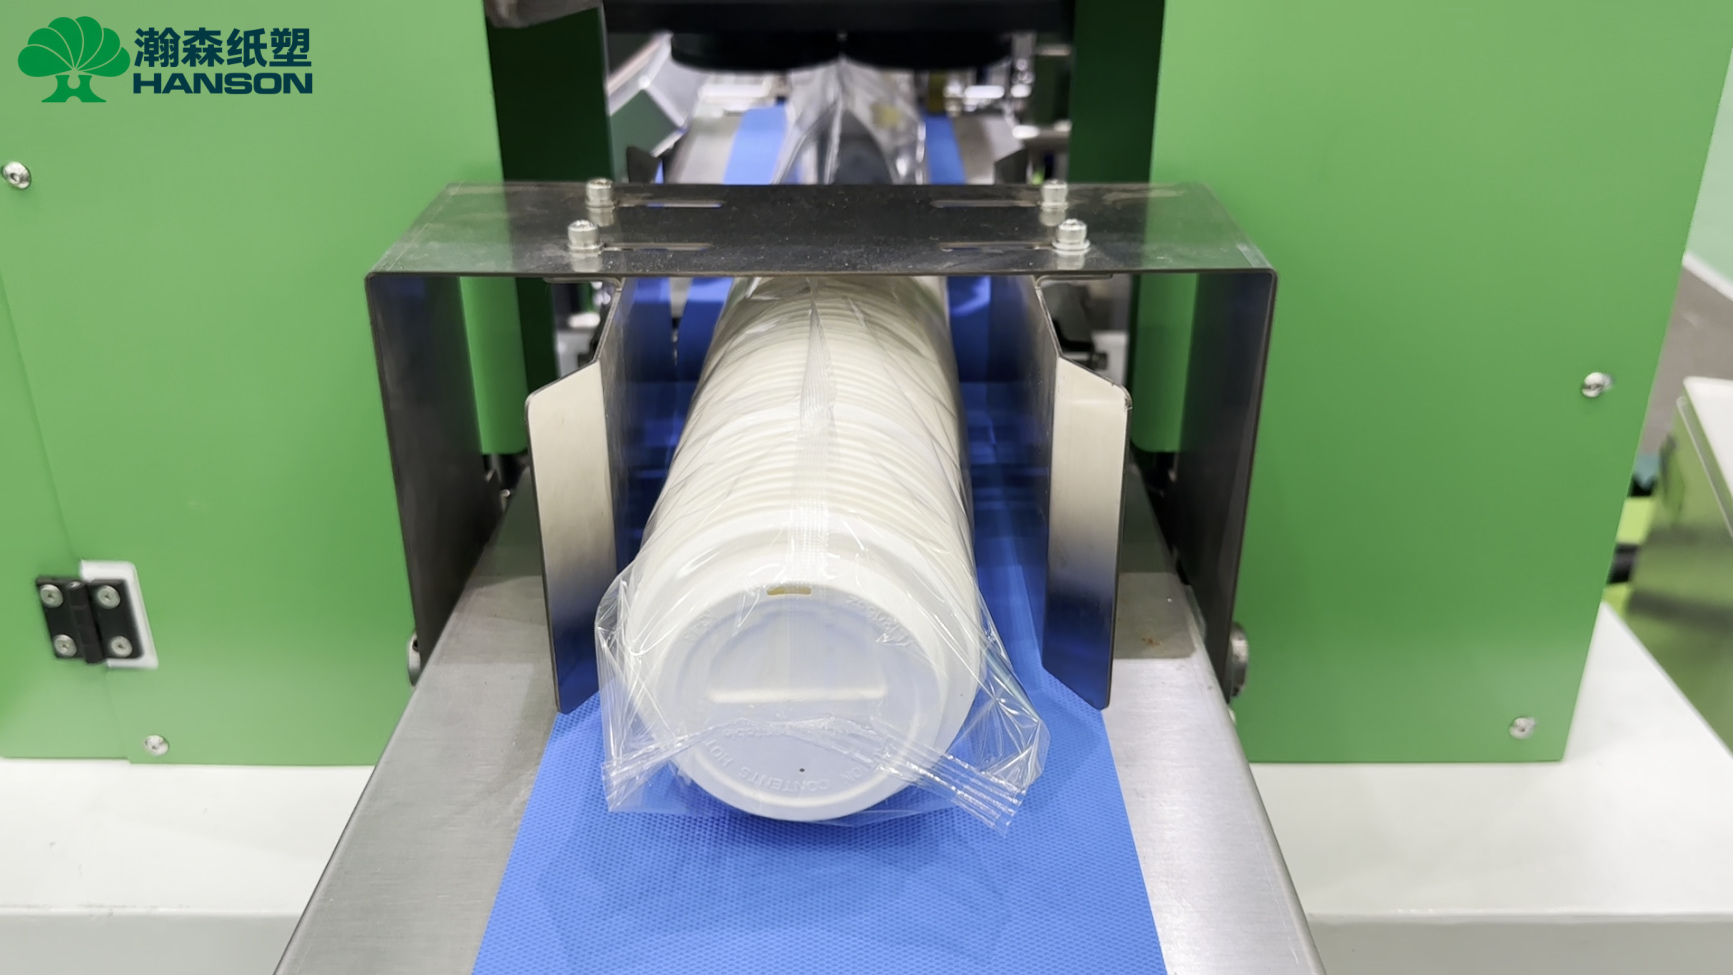
自动堆叠与包装: 高速运转的产线必须配备稳定的自动堆叠机构,否则无法实现真正的稳定量产。
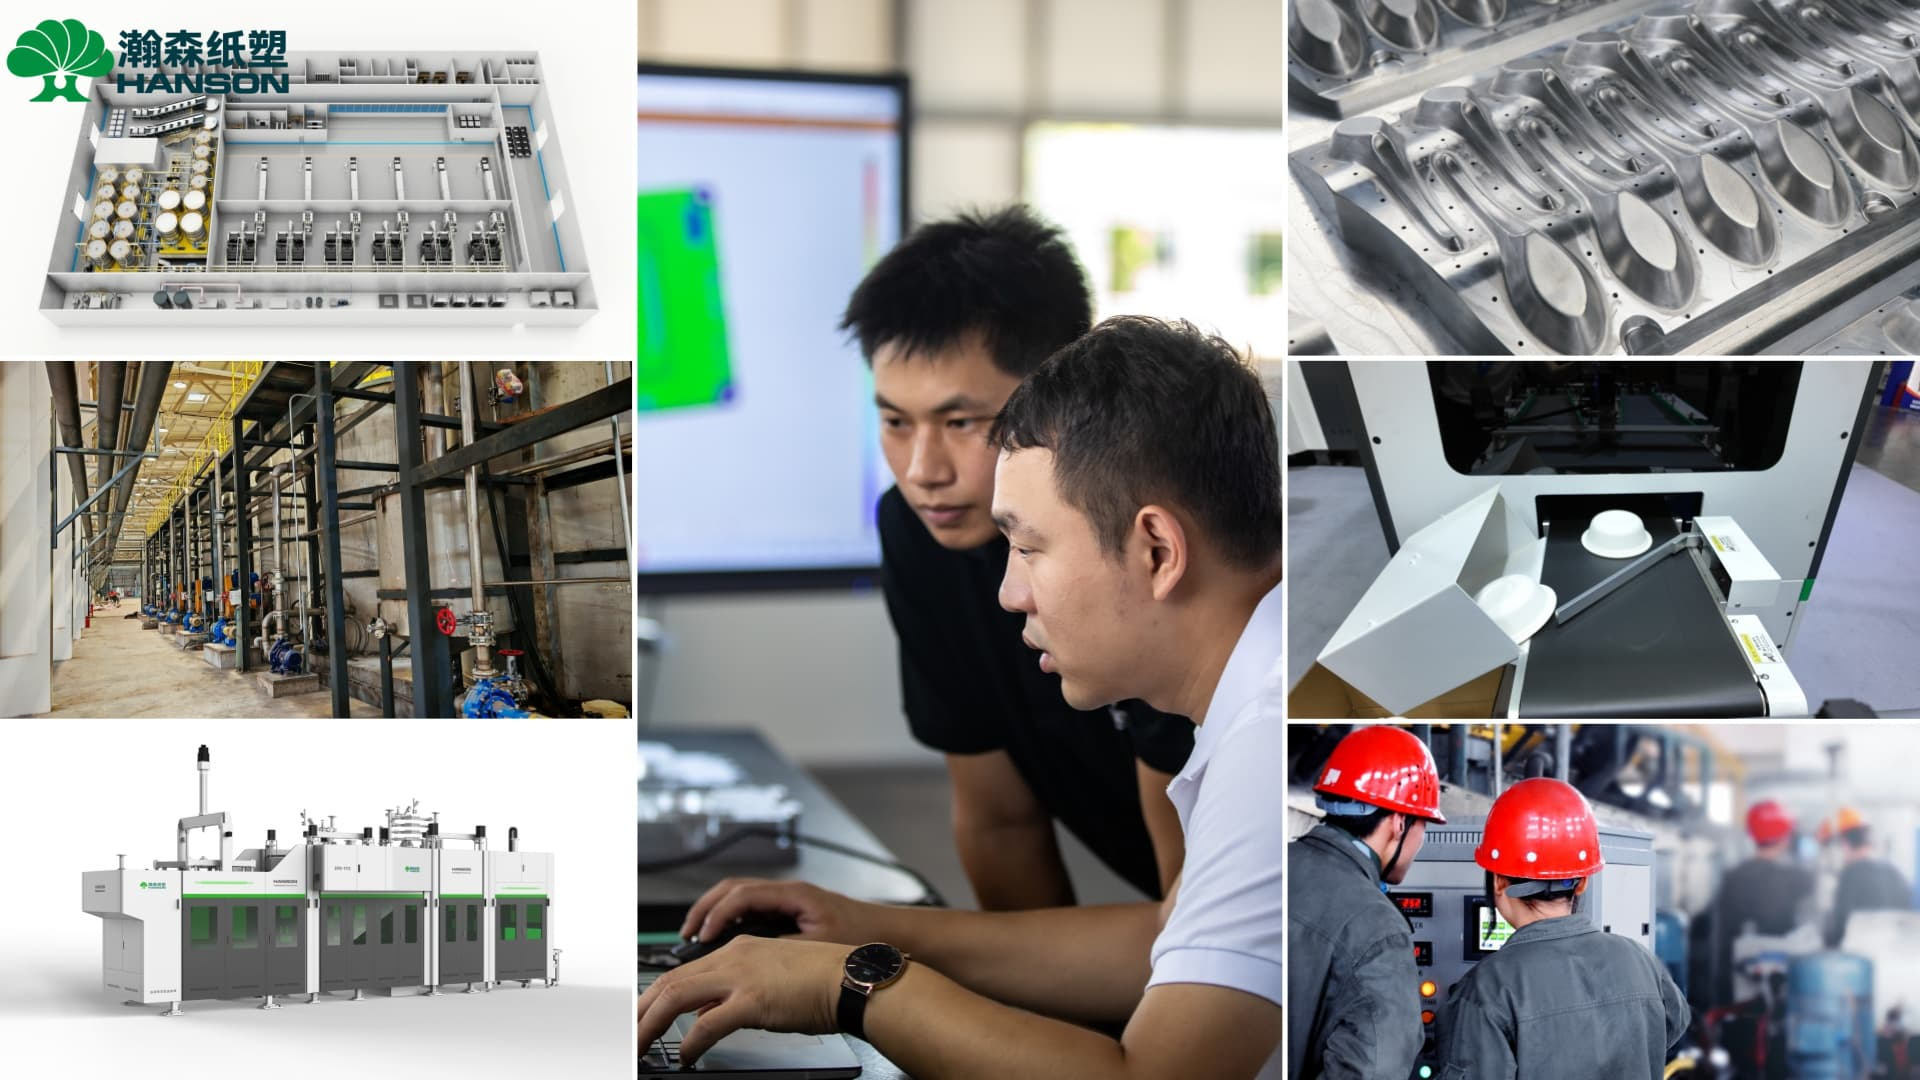
一条优秀的纸浆模塑生产线,绝不是多台设备的简单拼凑。作为纸浆模塑总包专家,瀚森纸塑不仅提供包括湿压、干压在内的各类型成型设备,更从产品开发阶段切入,将智能化制浆、精密模具制造以及高规格的后工序自动化整合进同一个整厂技术逻辑中。通过系统性的产线配置与量产支持服务,帮助客户真正解决从建厂投资到稳定量产的全周期挑战。
1. 纸浆模塑生产线的实际产能怎么计算? 实际产能不能仅用设备的理论循环时间计算。它受到单件产品重量、模穴数量、成型脱水时间、热压/烘干时间、设备稼动率、良品率以及后工序处理速度的综合影响。任何一个环节出现瓶颈,都会拉低整线真实产量。
2. 为什么有些生产线速度快,但工厂实际利润不高? 这通常是因为忽略了整线的人工成本和能耗。如果成型端速度快,但切边、检测、喷涂等后工序需要投入大量人工,或者前端脱水效率低导致热压/干燥能耗剧增,综合生产成本就会居高不下。因此,后工序自动化和系统能耗控制是影响投资回报率的关键。
3. 湿压和干压生产线在考察时有什么不同? 湿压生产线(常用于餐包、精品工包)通常需要重点考察湿胚在模内转移的稳定性和热压定型的精度控制;而干压生产线(常用于杯托、蛋盒等)则需重点考察冷挤压预脱水效率、独立烘干系统的能耗以及自动堆叠机构的处理速度。
采购纸浆模塑生产线是一项系统性的工程投资。现场考察的重点,应当是从“看机器转动”升级为“看系统协同”。只有全面验证制浆匹配度、真实节拍、模具与质量一致性,以及后工序自动化能力,才能确保投产后的整线效率和商业回报。
如果你正在规划新建纸浆模塑工厂或引入新的生产线,可以准备产品类型、目标产能、厂房条件和自动化要求。瀚森纸塑作为纸浆模塑总包专家,可从产品开发、整厂规划、制浆、成型设备、模具、后工序自动化到量产支持进行整体评估,为您匹配最优的生产线方案。
全国服务热线:400-6556-100联系电话:13694924367
<关注公众号>
<关注抖音>