


<关注公众号>

<关注抖音>
发布日期:2026-10-26 浏览量:2
在投资建设纸浆模塑蛋托或缓冲包装项目时,许多采购者的第一个问题往往是:“这台蛋托设备多少钱?”然而,对于以大批量生产和成本控制为核心的干压缓冲包装而言,设备配置从来不是标准化的盲盒。
在进入具体的设备采购阶段之前,必须先明确终端产品的三个核心指标:重量、结构与模穴数。这三个变量将直接决定纸浆模塑干压生产线的成型效率、烘干能耗、模具设计以及最终的实际日产能。
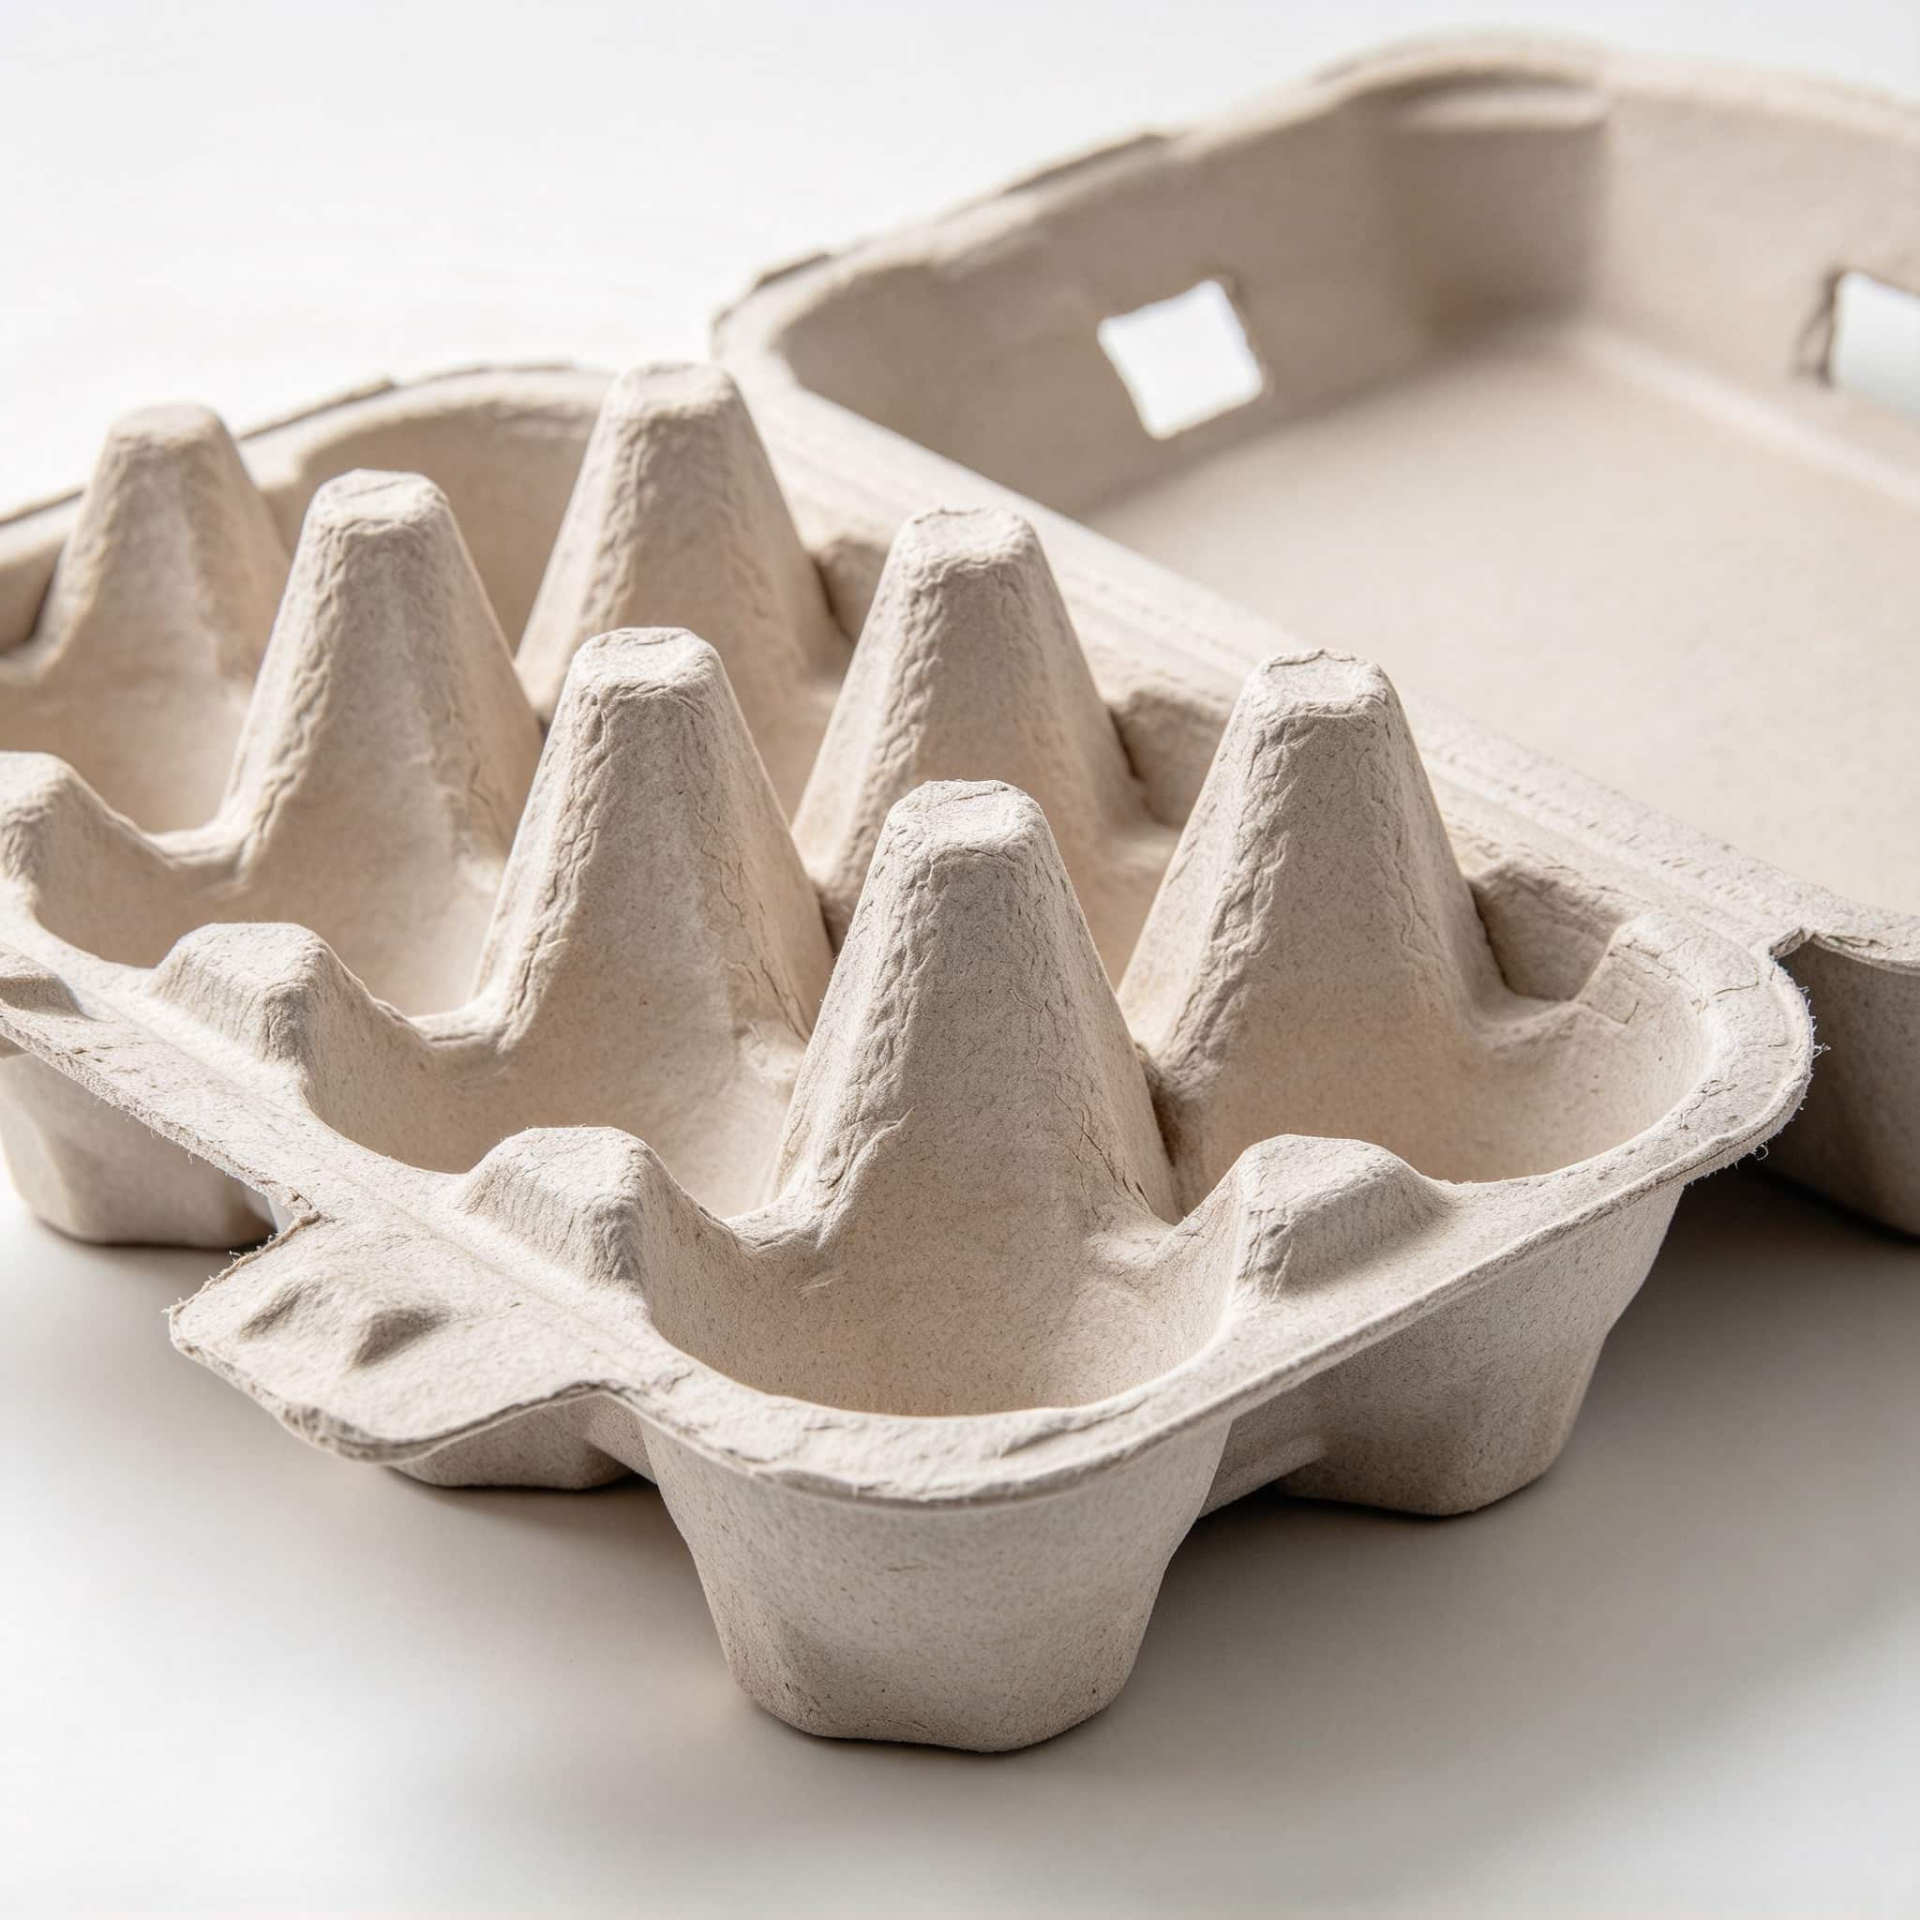
纸浆模塑的核心工艺逻辑之一,是如何高效地将大量水分从植物纤维中去除。蛋托及工业缓冲包装的单件重量,决定了每个生产循环需要消耗多少纸浆,同时也决定了成型后湿胚内部含水量的绝对值。
产品越重、越厚,湿胚带入后续工序的水分就越多。如果完全依赖烘干线的高温热风去蒸发这些水分,不仅会大幅增加天然气或电力的消耗,还可能导致烘干通道成为整条生产线的速度瓶颈,最终拖慢成型主机的节拍。
为了在进入烘干前尽可能降低湿胚含水率,瀚森纸塑全自动干压生产线在吸浆成型与烘干之间,专门配置了冷挤压(预脱水)工位。通过伺服控制的冷挤压工艺,在常温下通过物理机械力提前压榨出多余水分,这不仅能显著优化后端烘干线的能源负荷,还能有效减少湿胚在转运和烘干过程中的变形风险,提升整线的稼动率。
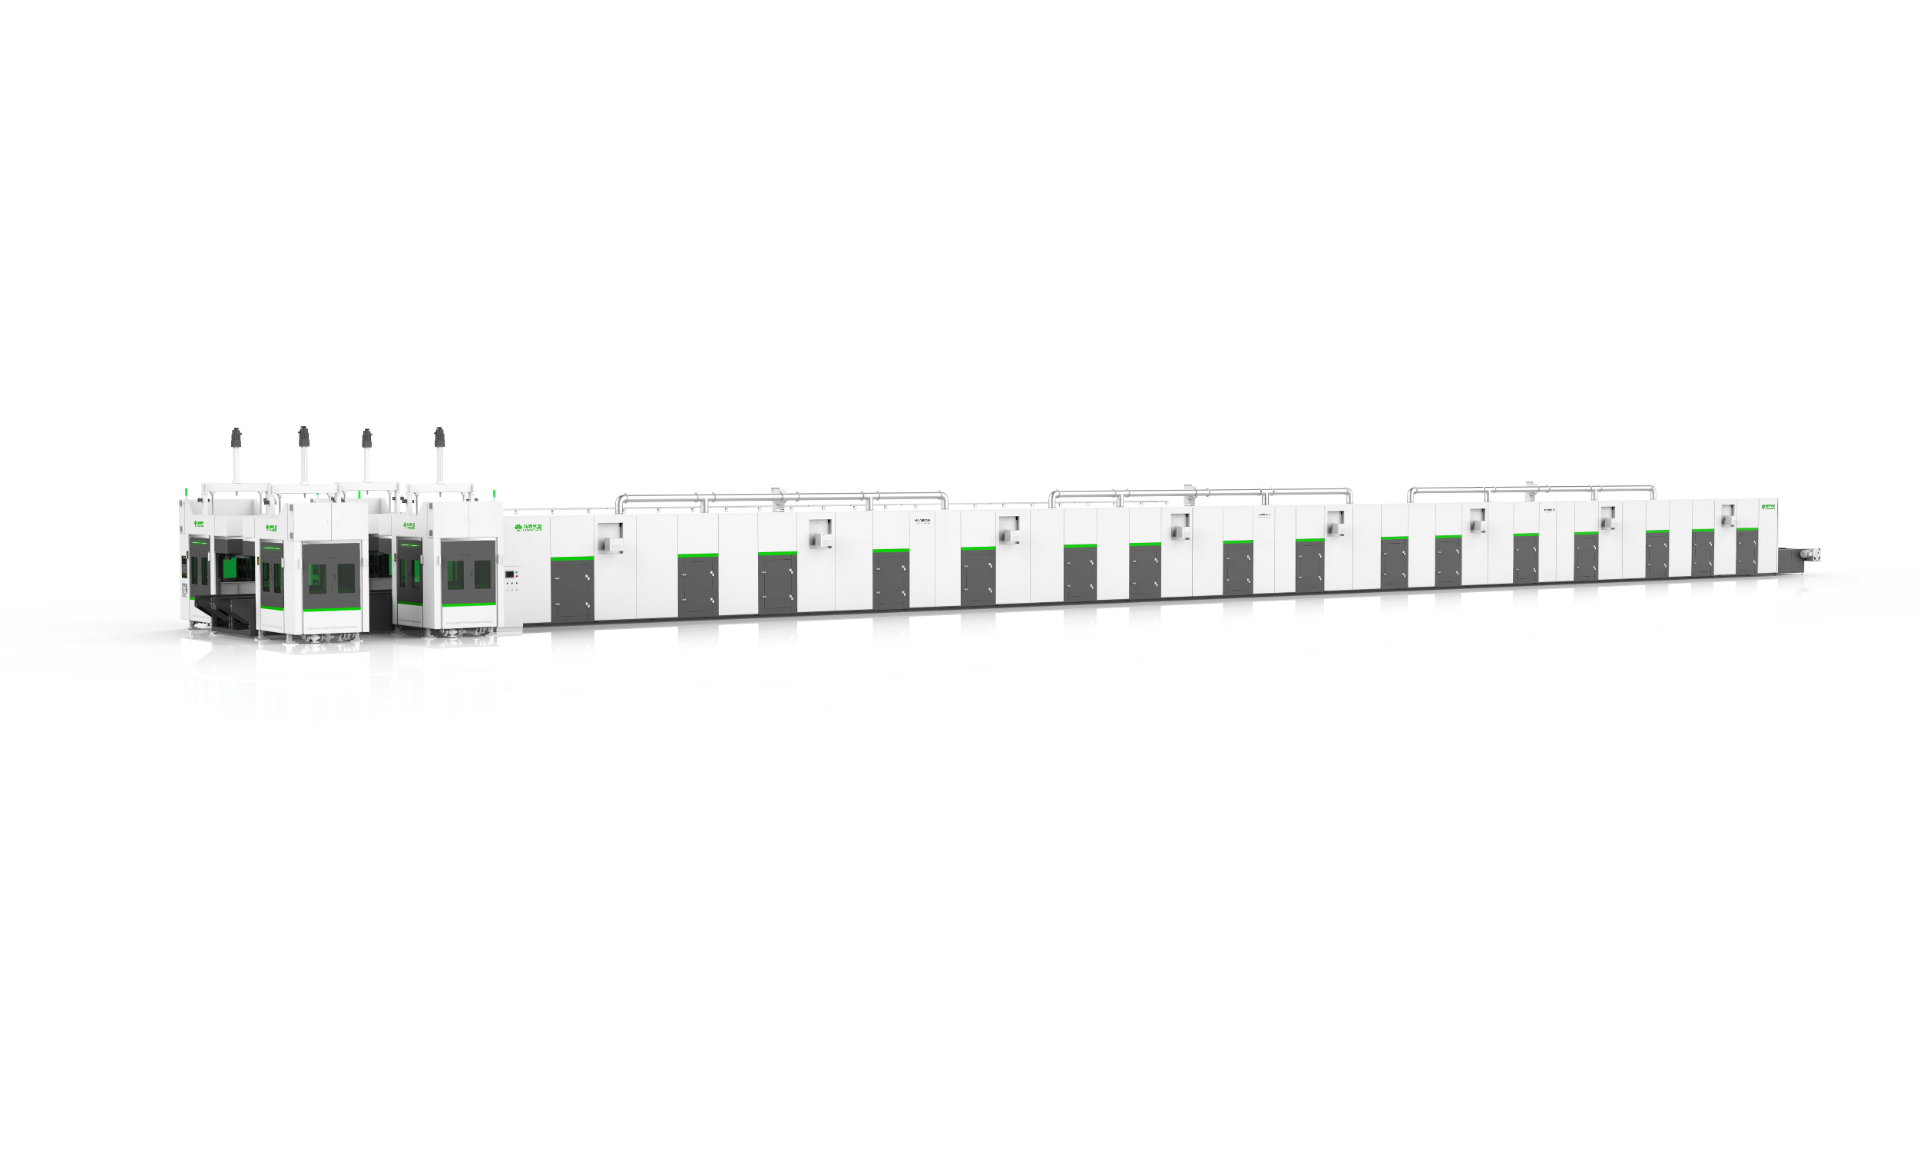
蛋托、蛋盒或工业缓冲纸托通常具有较高的落差(深腔结构)以及复杂的缓冲筋位。产品结构的设计,直接关系到浆料在模具表面的吸附均匀度以及真空脱水的效率。
如果产品拔模斜度设计不合理,或者高低落差过大,湿胚在从成型模向转移模过渡时,极易出现开裂或拉伤。此外,复杂的结构往往更容易在模具网面上造成残留。瀚森纸塑干压线采用全伺服驱动的平移与升降转移机构,配合1.6 MPa的高压水洗模系统,能够在保障复杂结构制品平稳脱模的同时,减少模具结垢,延长模具连续生产的保养周期。
很多投资者在计算产能时,习惯使用“单模件数 × 理论循环次数”。为了追求高产能,往往要求在一个模具台面上尽可能排布更多的模穴。
事实上,模穴数量的增加必须在合理的工程边界内。首先,模穴增加意味着每次吸浆所需的浆料总量增大,对制浆系统的供浆能力(如瀚森干压线的内循环持续供浆系统)提出了更高要求;其次,模具边缘与中心的真空分配必须均匀,否则会导致同一批次产品重量和厚度不一致;最后,成型端每分钟产出的产品数量,必须与冷挤压脱水能力、烘干线长度以及末端的自动堆叠速度完全匹配。如果烘干线来不及处理,成型端增加再多模穴也无法转化为实际产能。
明确了重量、结构与模穴数,才能真正回答“设备怎么选”的问题。一条高效的蛋托生产线不仅是一台成型机,而是从碎浆、成型、预脱水、烘干到热压整形的完整系统。
作为纸浆模塑总包专家,瀚森纸塑在面对干压缓冲包装项目时,优先从客户的具体产品出发。通过评估制品的克重、落差及日产能需求,瀚森纸塑可为客户匹配包含智能化制浆系统、全自动干压生产线(集成成型、冷挤压、烘干、热压、堆叠)在内的整厂交钥匙方案,确保前端供浆、中端成型脱水与后端热压堆叠的节拍完美契合。
1. 做蛋托和做手机内托使用的是同一种设备吗? 通常不同。蛋托、杯托及普通缓冲包装更关注大批量生产、承托保护及成本控制,优先采用“成型-脱水-独立烘干-热压”的干压/半干压生产线;而手机内托等精品工业包装对表面质量和尺寸精度要求极高,通常使用湿压工艺(湿胚直接进入热压模具烘干定型),两者的设备结构、模具和能耗分布有显著差异。
2. 纸浆模塑干压线为什么需要增加热压工序? 虽然蛋托类产品主要依靠烘干线去除水分,但产品在自然烘干过程中往往会产生一定程度的翘曲或收缩。在烘干后增加热压工位,可以对产品进行二次定型,提升堆叠平整度和外观规整度,有利于后续的自动包装和运输。
3. 如何准确计算蛋托设备的实际日产能? 不能仅凭设备的理论循环时间计算。实际日产能需要结合单件产品的重量、模穴排布数量、冷挤压与烘干的节拍、热压时间以及整线的有效运行率(稼动率)进行综合核算。
买设备从来不是纸浆模塑项目的起点,定产品才是。只有在量产前彻底厘清蛋托的单件重量、结构落差与合理的模具穴数,才能为整条干压生产线配置最合适的预脱水、烘干与制浆系统,从而在未来的长周期量产中占据成本与效率优势。
如果你已经有了明确的蛋托、杯托或工业缓冲包装样品、3D图纸以及目标日产能,瀚森纸塑可以进一步根据产品结构、克重和工厂条件,为你评估最匹配的制浆系统、干压成型与烘干热压整线配置。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>