


<关注公众号>

<关注抖音>
发布日期:2026-10-13 浏览量:62
在纸浆模塑缓冲包装领域,蛋盒与普通的蛋托虽然看似相似,但在产品结构和生产工艺要求上存在显著差异。普通蛋托更偏向大批量、低成本的承托功能,而蛋盒通常具有上下盖结构、铰链、锁扣以及可能需要贴标的平整外观表面。
因此,当投资者准备采购纸浆模塑蛋盒设备时,如果仅仅拿着“我要做蛋盒”的需求去比对设备理论循环时间和单机价格,往往会导致最终产能不能达标或产品锁扣良率偏低。正确的设备选型,必须从“你准备生产什么样的蛋盒”开始倒推。
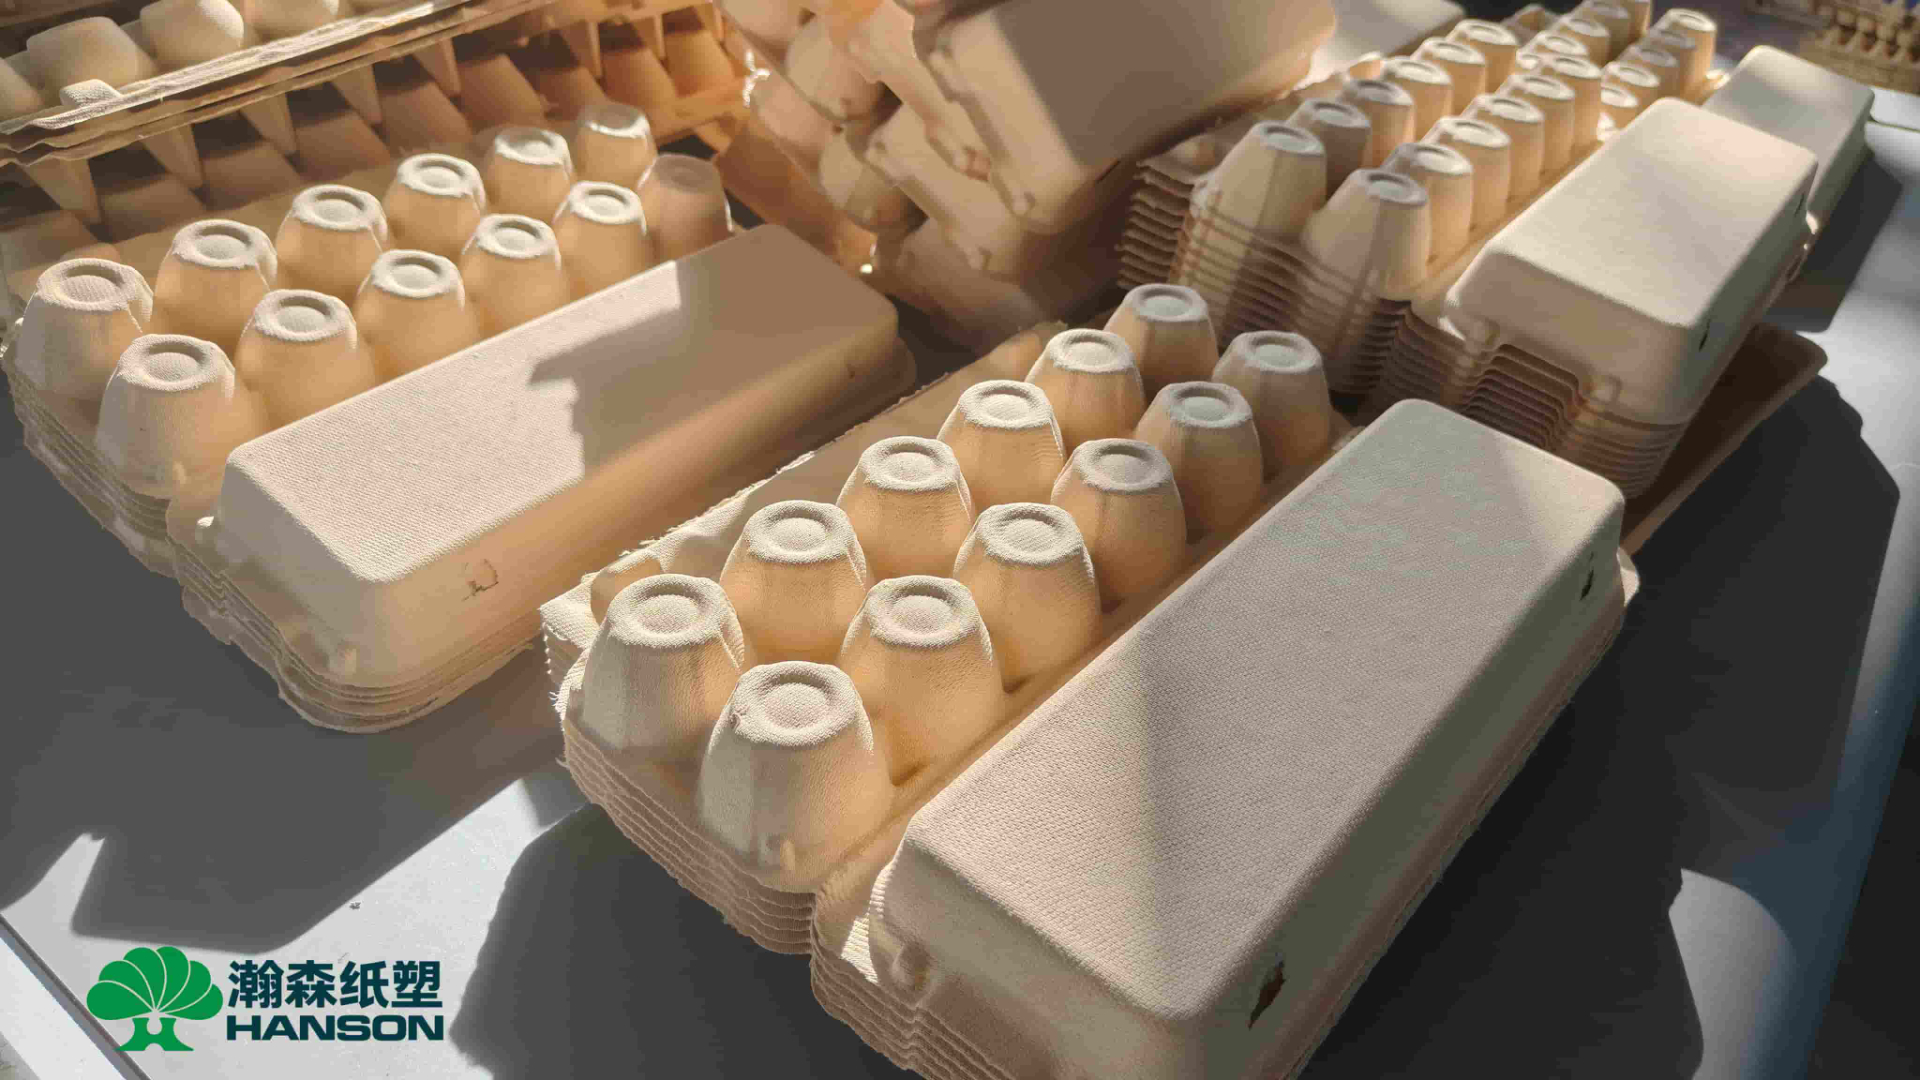
一台蛋盒设备的实际产能和运行效率,直接受制于产品本身的物理参数。在确认生产线配置前,必须先厘清以下产品信息:
产品尺寸与克重:单件蛋盒的重量决定了每一模成型时需要吸附多少纤维、带出多少水分,这将直接影响后续烘干线的热能负荷与热压时间。
模穴数量的平衡:模穴数量越多,单次循环理论上产出的蛋盒越多,但这也需要更大的模具面积和更强的设备真空与排湿能力。模穴数量并非越多越好,必须与设备的冷挤压(预脱水)能力及热压负载相匹配。
结构复杂度:蛋盒的铰链与扣位设计对模具精度和成型均匀性要求较高,这也是为什么蛋盒生产需要更精准的工艺控制。
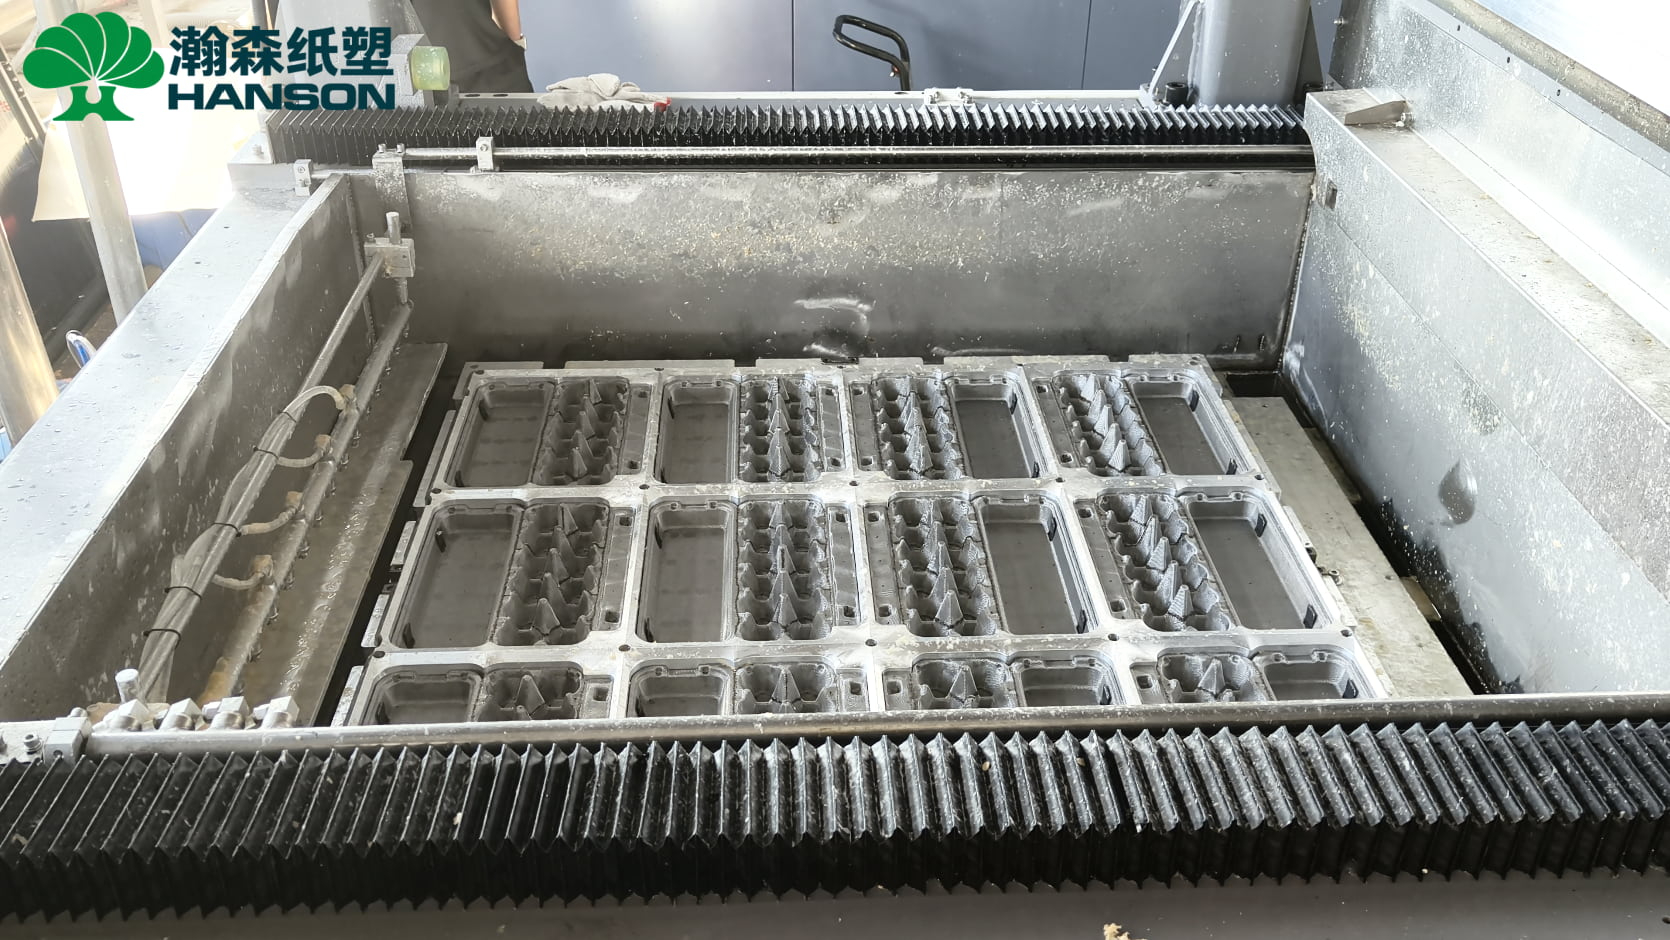
在明确了产品参数后,蛋盒通常采用干压或半干压生产工艺。一条现代化的全自动纸浆模塑干压生产线配置,应重点关注以下四个环节的协同:
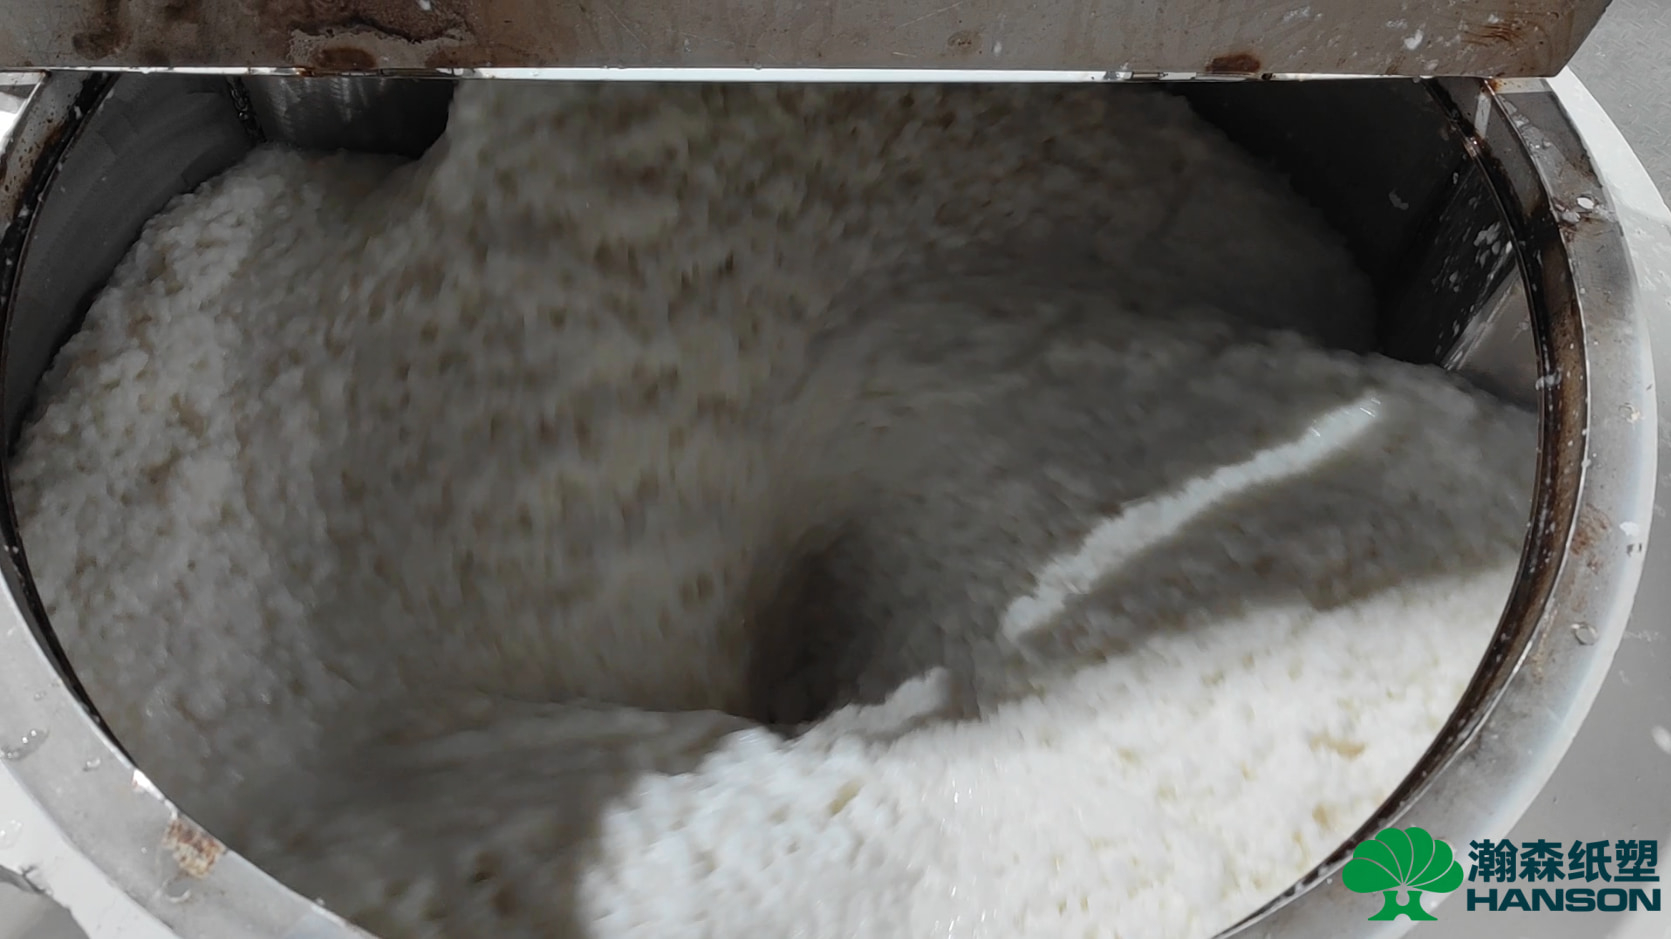
制浆不仅是把废纸或植物纤维加水打碎,浆料的浓度、打浆度及添加剂配比会直接影响蛋盒的成型速度与产品挺度。制浆系统的供浆能力必须与成型设备的消耗节拍保持一致,否则成型主机将因等待浆料而造成产能闲置。
传统的干压工艺通常是成型后直接进入烘干线,由于湿坯含水率较高,导致烘干能耗大且产品容易变形。 瀚森纸塑的全自动纸浆模塑干压生产线在吸浆成型与烘干之间,专门配置了伺服驱动的“冷挤压/预脱水”工位。这一结构能在湿坯进入烘干前进一步降低含水率,不仅有效降低了烘干线的能源消耗,还有助于减少制品变形、降低模具结垢风险,从而延长模具保养周期并提高整线稼动率。
为了保证蛋盒铰链的折叠寿命和锁扣的精准闭合,产品在经过烘干(如双层双列烘干机)去除大量水分后,通常还需要进入热压工位进行最终定型。伺服控制的热压工位能够提供稳定均匀的压力,确保蛋盒的外观尺寸和闭合效果达到批量一致性。
蛋盒在完成热压后,由于大批量生产的特性,需要快速完成堆叠与打包。若前端成型速度极快,但后端的自动堆叠或转运系统跟不上,后工序就会成为整条产线的产能瓶颈。
作为纸浆模塑总包专家,瀚森纸塑认为纸浆模塑蛋盒项目不应只停留在购买一台成型机,而应建设一套完整的生产系统。
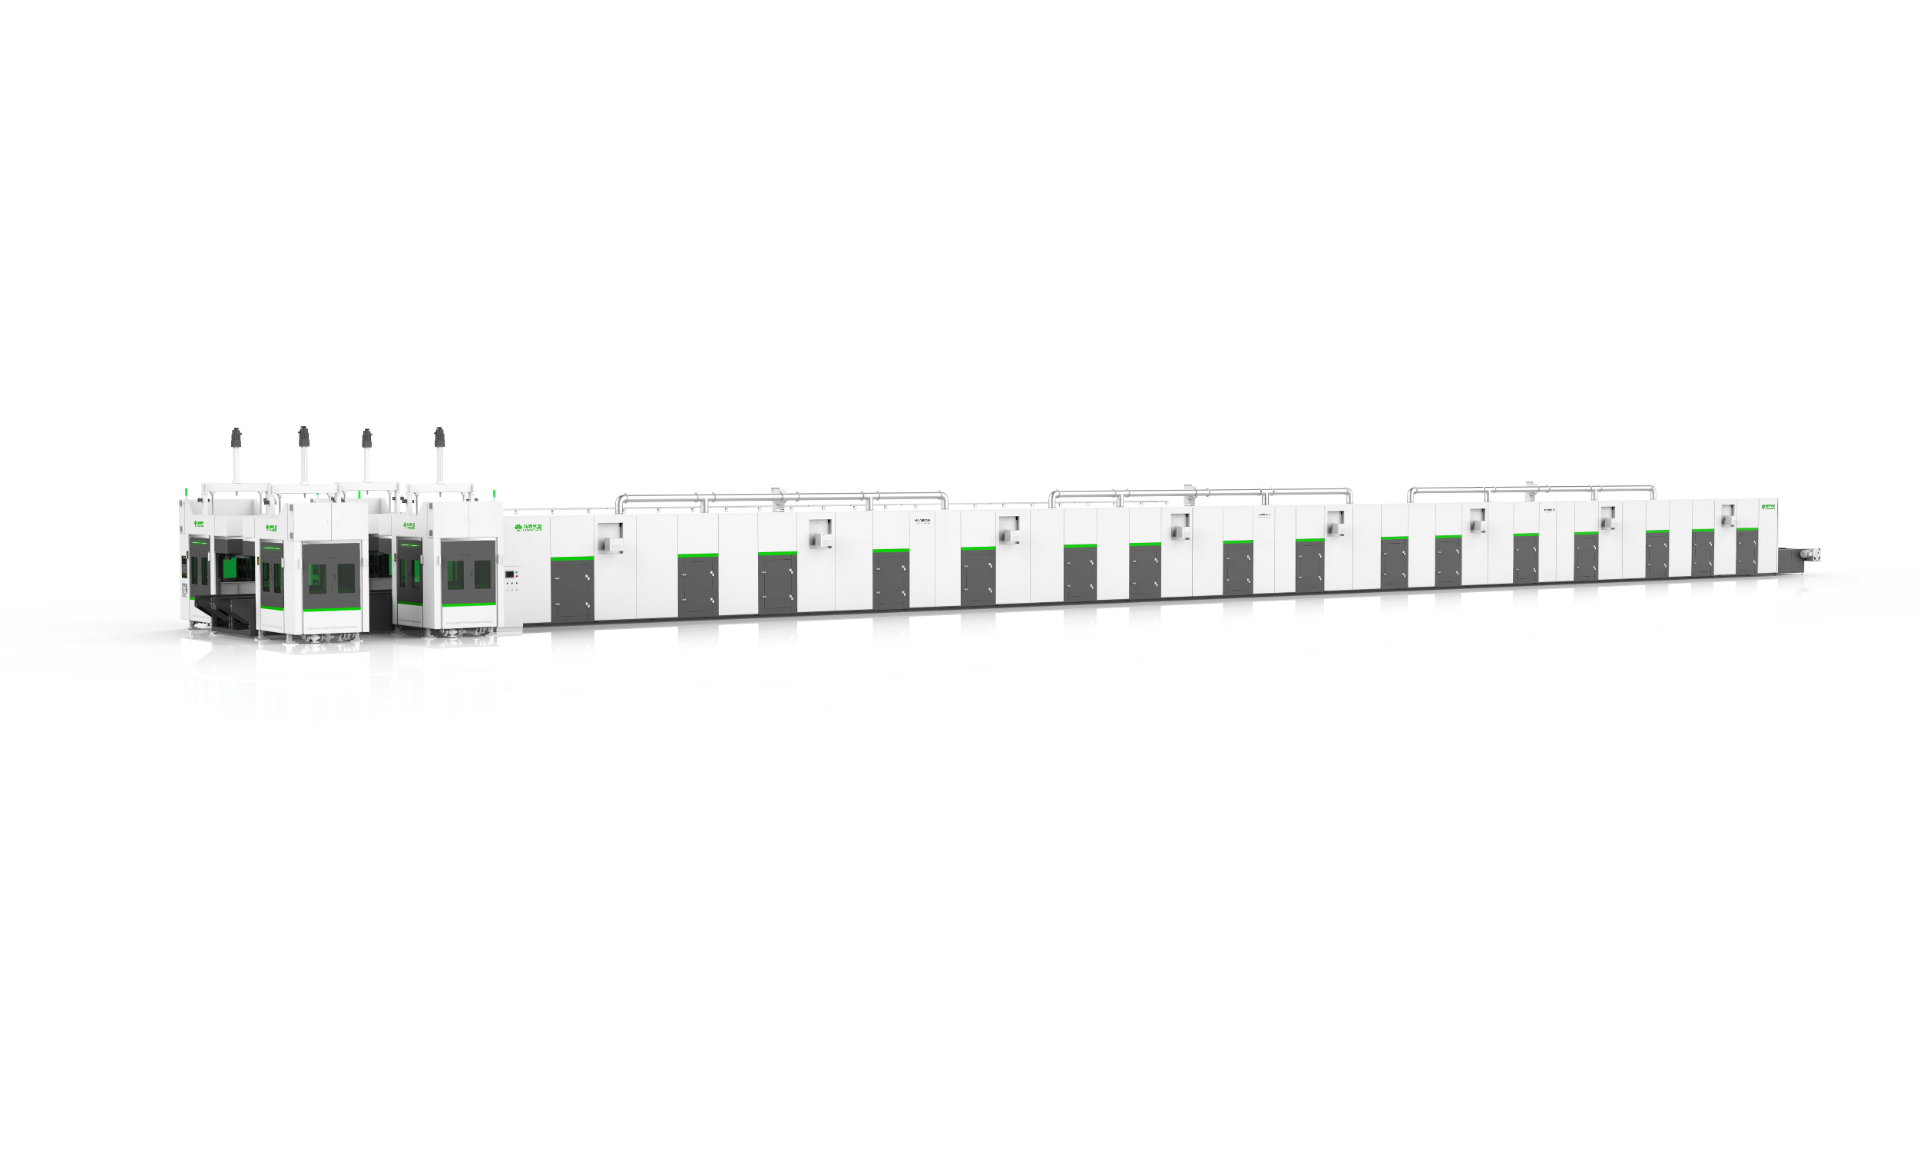
瀚森纸塑推出的全自动纸浆模塑干压生产线,集成了“吸浆成型 → 冷挤压/预脱水 → 烘干 → 热压 → 自动堆叠”的全流程自动化配置。该产线全部运动机构采用伺服驱动,有效提升了定位精度和运行稳定性;工位间的平移转运依靠桁架机械手完成,实现了高自动化的连续生产。无论是蛋盒、杯托还是其他需要一定结构强度与批量生产优势的干压缓冲包装,这套整线方案都能在产能效率与产品品质之间找到更佳平衡。
一台蛋盒设备每天能生产多少个产品? 蛋盒设备的实际日产量无法脱离具体产品来统一计算。它受到蛋盒的单件重量、模具的模穴数量、成型与预脱水时间、烘干效率以及设备的实际稼动率等因素共同影响。即使是同一台设备,更换不同克重和尺寸的蛋盒模具后,日产件数也会发生变化。
做蛋盒可以和蛋托用完全一样的设备吗? 虽然两者都属于缓冲包装,且通常都采用干压工艺,但蛋盒由于具有上下盖结构和扣位,对模具精度、热压定型以及产品一致性的要求通常高于普通蛋托。因此,在设备选型和模具开发时,蛋盒往往需要更可靠的热压工位与伺服控制系统来保障良率。
干压生产线为什么要增加冷挤压(预脱水)? 在进入烘干线之前,湿坯中带入的水分越多,后续需要由热能承担的蒸发负荷就越大。通过冷挤压进行预脱水,可以在大幅降低入烘含水率的同时,提升产品密实度,不仅有助于节约烘干能耗,还能有效减少产品在高温烘干过程中的变形问题。
投资纸浆模塑蛋盒项目,核心竞争力在于建立一条从制浆、成型、脱水、烘干到热压堆叠无缝衔接的高效产线。只盯住设备理论循环时间,往往会忽略整厂的实际量产效率。从蛋盒产品的真实需求倒推整线配置,才能确保投产后的良率与综合能耗具备市场优势。
如果你已经有了明确的蛋盒产品样品、3D 图纸、尺寸重量要求或目标日产能,瀚森纸塑可以根据产品结构,为你评估与之匹配的制浆系统、干压成型与预脱水配置、烘干热压方案以及整厂规划。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>