


<关注公众号>

<关注抖音>
发布日期:2026-10-19 浏览量:4
考察纸浆模塑生产线时,买家往往容易将注意力集中在成型机的理论循环时间上。纸浆模塑项目的最终产能,不由某一台设备单独决定。它受到制浆、成型、热压、模具、后工序和有效运行率的共同影响。为了准确评估生产线的真实量产能力,现场考察必须延伸至整条产线的协同运作与瓶颈环节。
理论循环时间只是影响产能的其中一个因素。在实际连续生产中,整线产能由最慢的环节决定。
识别后工序瓶颈:如果成型设备产能很高,但后端的切边、检测或包装速度跟不上,产品就会不断积压,整条生产线的实际产能仍然会被后工序限制。
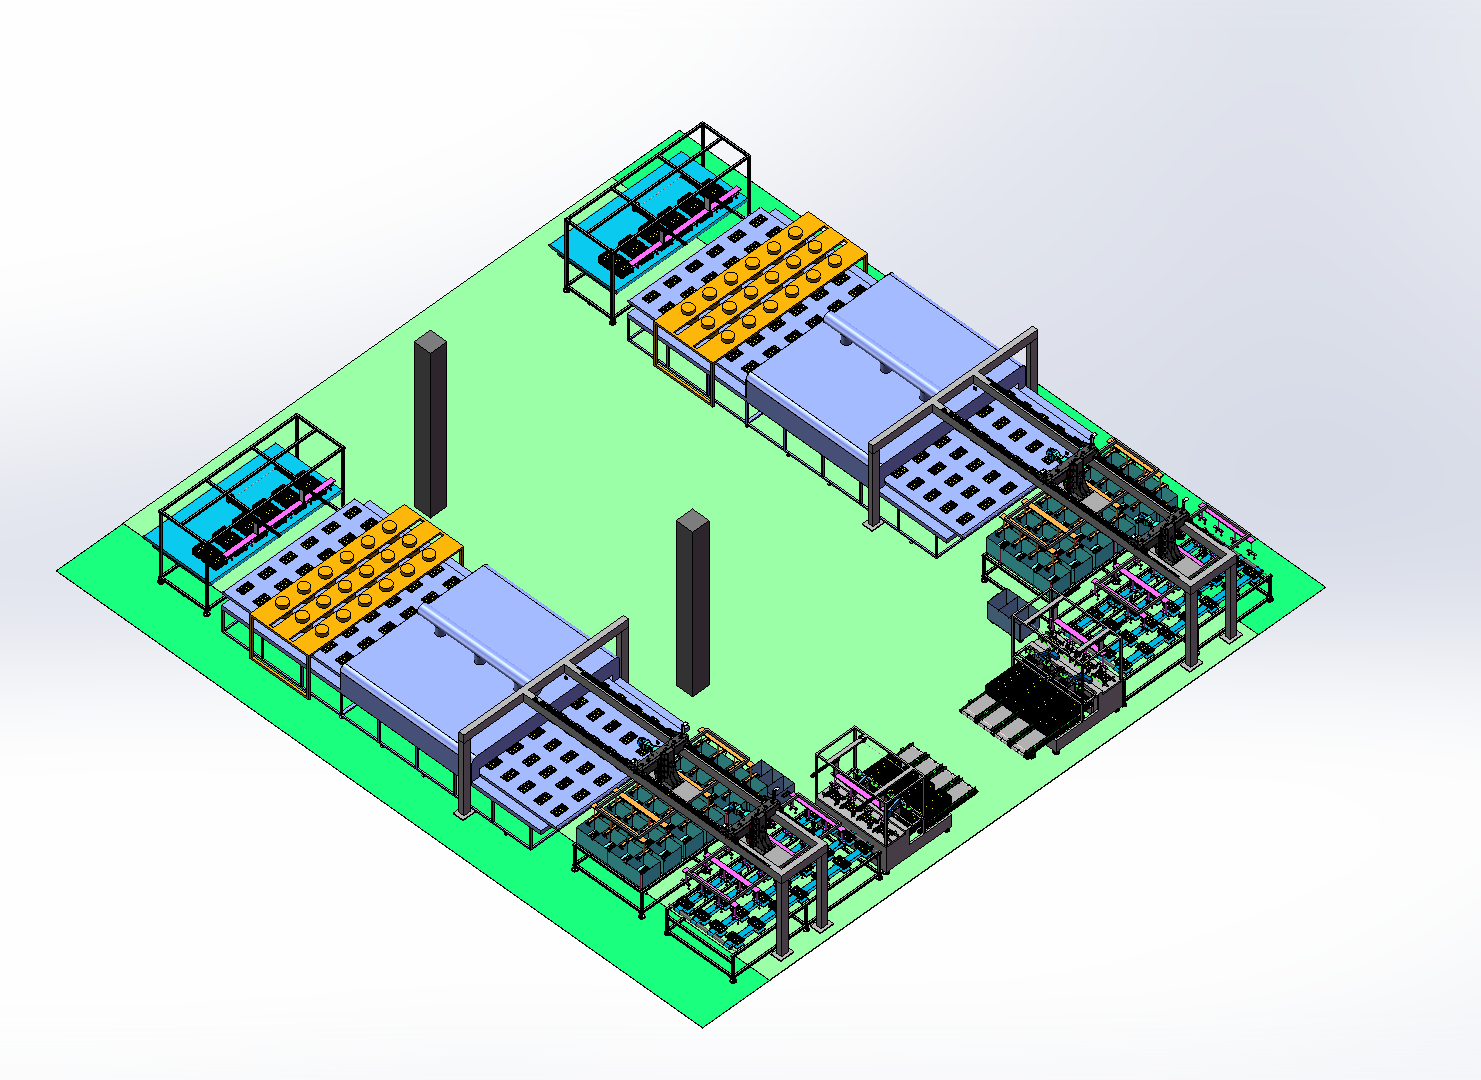
验证自动化衔接:现场考察时,需重点观察湿坯从成型脱水、干燥/热压到后续加工的流转是否顺畅。对于需要表面喷涂处理的产品,可以考察专用自动化产线的连续性。例如,瀚森纸塑的 HXT-24 全自动旋涂生产线集成了自动上料、二次定位、旋转喷涂、隧道炉烘干、风冷及自动堆叠等环节,配置 24 个喷涂桶,单条线产能可达约 55,000–65,000 个/23H。这种成型至喷涂烘干的整线衔接能力,直接决定了高节拍下的实际产出。
自动化通常可以减少人工干预和提升连续性。但自动化的有效性不仅体现在机器动作上,更体现在对高耗能、高频次人工环节的实际替代率。
观察隐形人工节点:考察时需确认切边、堆叠、输送、自动上下料、视觉检测等后工序是否真正实现了自动化。如果成型全自动,但产线末端仍需要大量人工进行产品检测和手动装箱,自动化就属于“断层”状态。
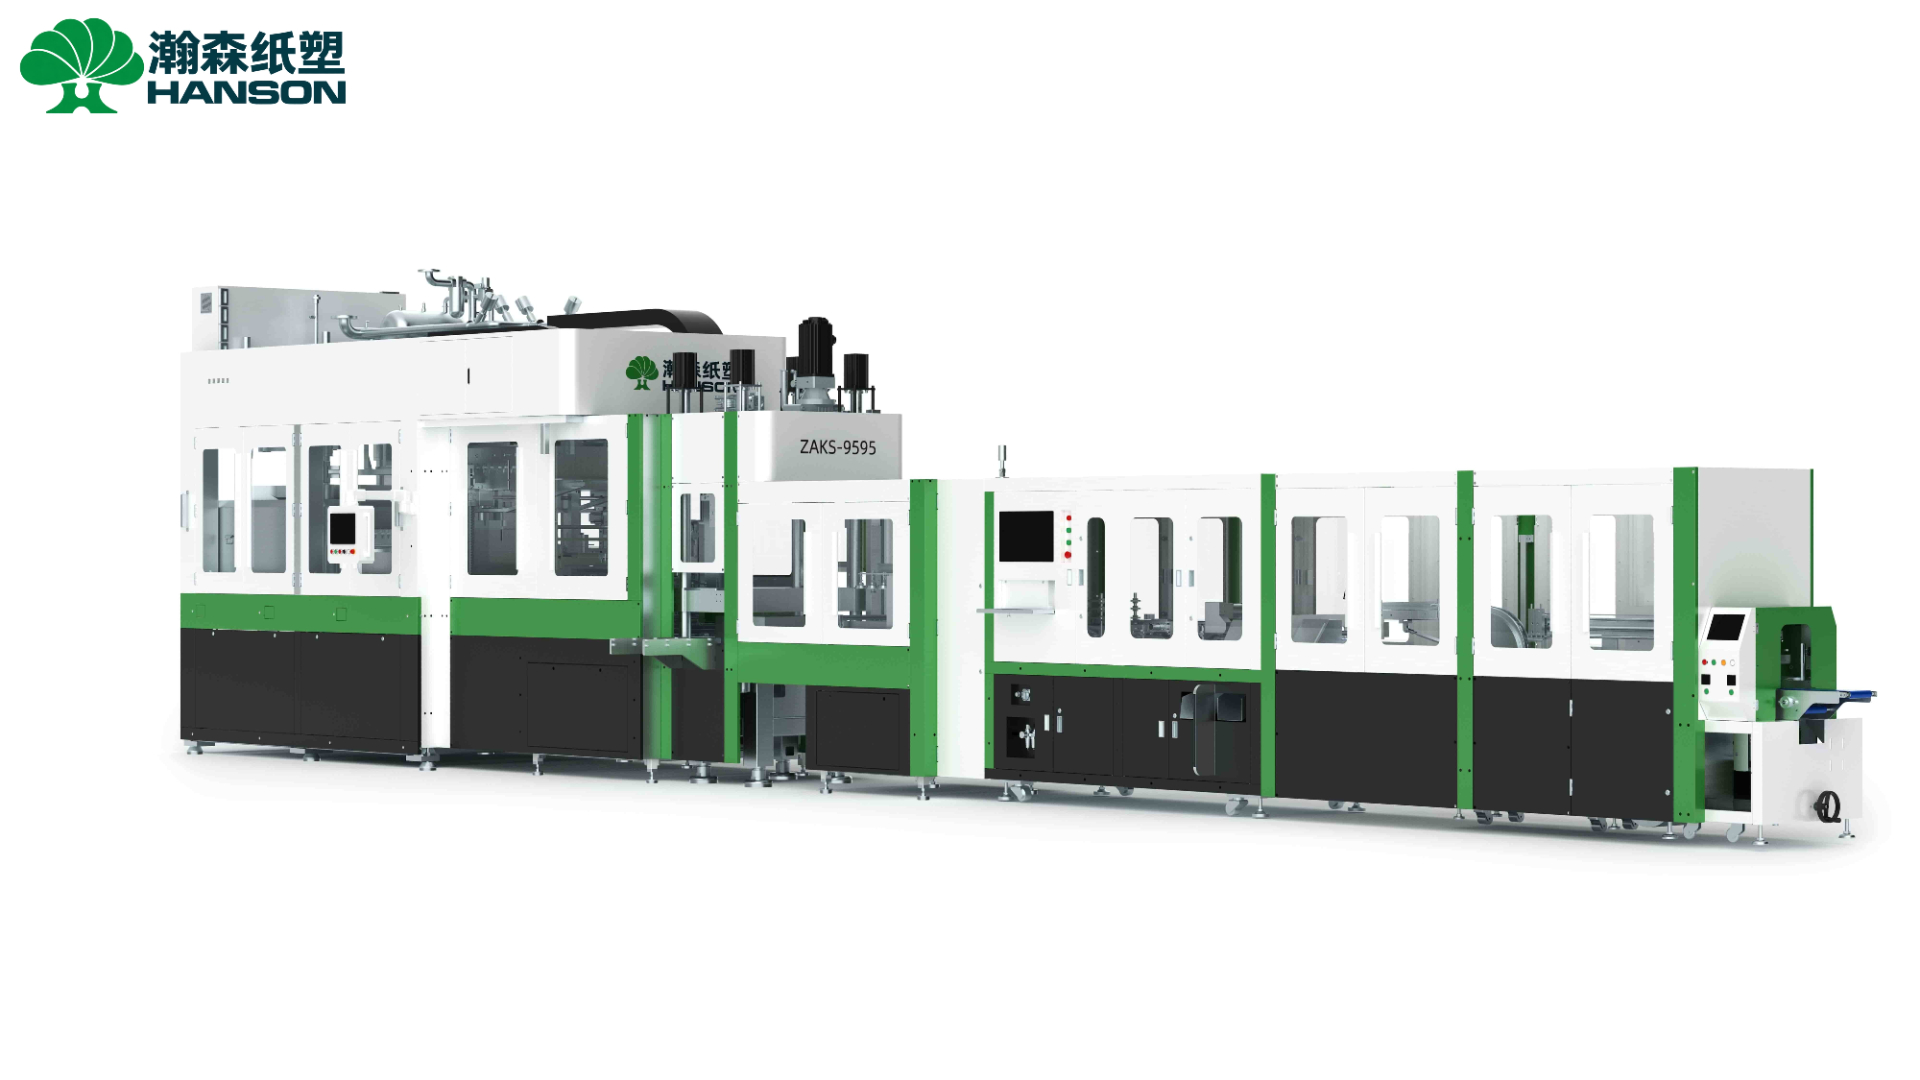
高件数产品的自动化整合:对于杯盖这类尺寸相对较小、但功能要求较高的高件数连续量产产品,成型和热压之外的切边、检测与包装自动化尤为关键。以瀚森纸塑 ZAKS-9595 纸浆模塑杯盖自动化设备为例,其将成型、热压、伺服冲切、视觉检测与包装集成为连续自动化生产线,在 24 小时生产条件下产能可达到约 10–12 万个,大幅减少了依赖人工检测与包装带来的产能损耗。
设备参数相同,不代表配不同模具后实际产量仍然相同。在多产品共线的项目中,换模频率与模具协同能力直接影响产线的稼动率。
模具与工艺的协同验证:模具设计会直接影响成型、脱水、热压和产品一致性。考察时需确认更换不同产品模具后,系统是否需要长时间停机调整热压、真空及脱水参数。
针对不同产品的工艺适配:针对杯托、蛋盒等缓冲类纸浆模塑产品,瀚森纸塑的全自动纸浆模塑干压生产线在吸浆成型后增加了冷挤压预脱水工序。湿坯在进入烘干前先进行冷挤压预脱水,不仅能降低入烘含水率,还有助于减少制品变形、降低模具结垢,进而延长模具保养周期并提高整线稼动率。
后处理扩展能力:当存量产线需要增加防水、防油或改善外观的功能时,后处理设备的模具及工艺兼容性同样关键。瀚森纸塑全自动纸浆模塑精品覆膜机生产线采用“一覆一切边”组合,覆膜、定型、切边、堆叠在生产线内自动完成,确保多道表面处理工序的尺寸稳定性与品质一致性。
作为纸浆模塑总包专家,瀚森纸塑不仅仅交付单点成型设备,更通过“6+1”纸浆模塑总包服务体系,将产品开发、整厂规划、制浆系统、成型装备、模具、后工序自动化和人才及量产服务纳入同一套项目逻辑。总包模式可以减少设备、模具、工艺、制浆和后工序之间的接口问题,让项目从规划到量产由一个整体技术逻辑进行协调。
纸浆模塑生产线包括哪些设备? 一条完整的纸浆模塑生产线通常包括制浆系统、成型设备、热源/干燥系统、模具、真空系统、空压系统以及切边、喷涂、覆膜、检测、包装等后工序自动化系统。
一台纸浆模塑设备一天能生产多少? 实际日产量通常受到产品重量、产品尺寸、模穴数量、成型时间、热压时间、有效运行时间、良率、换模、停机和后工序共同影响。必须结合具体产品、模具、工艺和设备来判断最终产能。
为什么后工序会成为整线的产能瓶颈? 如果成型设备产能很高,但后端的切边跟不上、检测依靠大量人工或包装速度不足,产品就会不断积压。整条生产线的实际产能最终由最慢的环节决定。
如果你正在规划新建纸浆模塑工厂或升级自动化后工序,可以准备产品类型、目标产能、厂房条件和自动化要求。瀚森纸塑可从产品开发、整厂规划、制浆、成型设备、模具、后工序到量产支持进行整体评估。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>