


<关注公众号>

<关注抖音>
发布日期:2026-10-16 浏览量:36
在采购纸浆模塑设备时,许多投资者习惯先向供应商索要一份设备参数表,对比机器的运行循环时间、装机功率和铭牌日产能,然后再评估是否能够生产自己的目标产品。
然而,真实的纸浆模塑制造逻辑恰好相反:产品决定工艺,工艺决定模具,最后才是设备配置。
脱离了具体的产品尺寸、重量、厚度和结构去比较纸浆模塑设备的纯理论参数,往往会导致实际量产时面临产能不达标、良率低下或能耗过高的风险。一个专业的纸浆模塑项目采购决策,必须从一张产品3D图纸或一个真实样品开始。
纸浆模塑设备的循环时间仅仅代表机器空载或在某种特定理想状态下完成一次机械动作的时间。但一条生产线的真实日产量受到诸多变量的影响:
单件产品重量:产品越重,意味着单次循环需要脱除和蒸发的水分越多,必然延长脱水与热压时间。
模穴数量:模具面积内能排布多少个产品,受到产品尺寸和深度的限制。
产品深腔与拔模角:复杂的深腔结构会增加脱水难度,同时对湿胚在模具间的转移提出更高要求。
有效运行率(稼动率):换模、停机清理、后工序卡顿都会吞噬实际生产时间。
如果不首先分析产品样品,仅凭“循环快”就认为产能高,在实际投产后极易出现热压不透、产品变形或日产件数远远低于理论值的困境。
纸浆模塑行业中并没有一款“万能设备”。拿到样品后,首要任务是判断其所需的基础工艺路线。
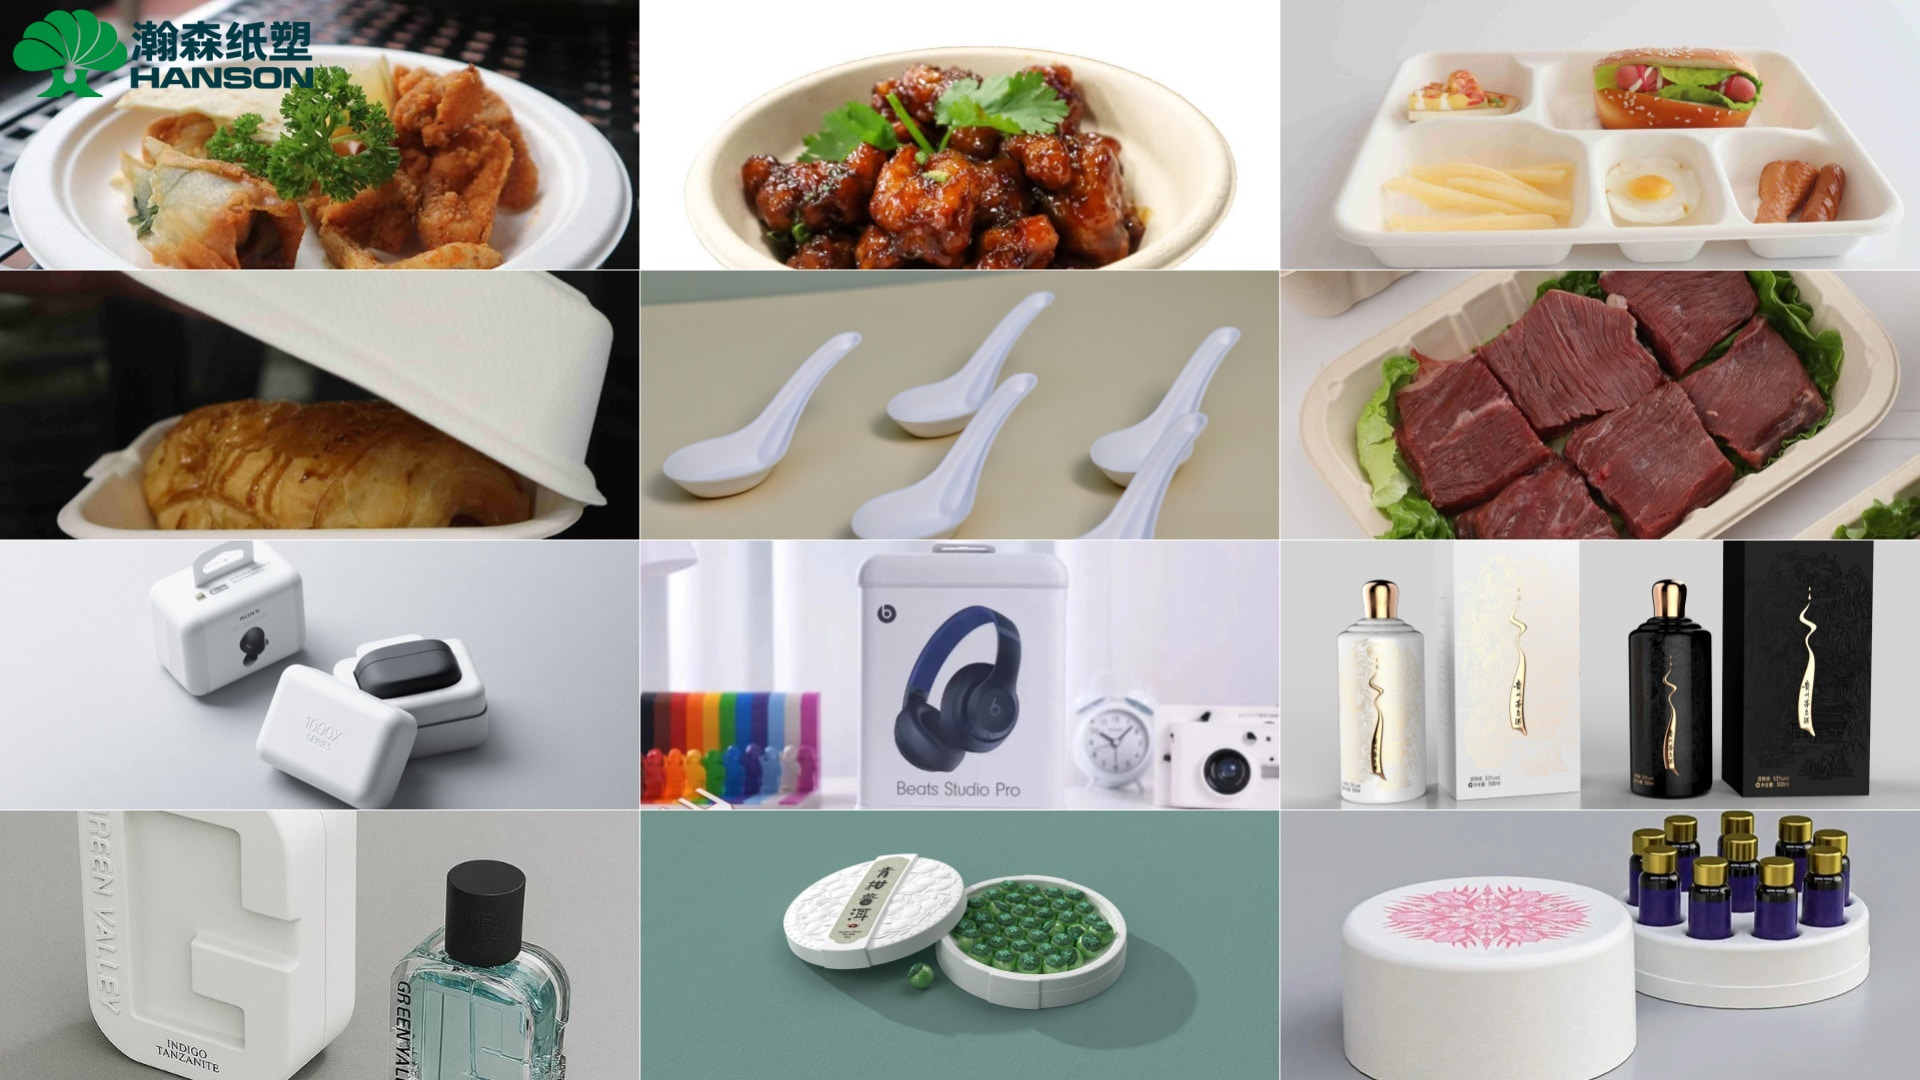
如果样品是餐盘、餐盒、手机内托或高级化妆品包装 这类产品通常对表面平滑度、尺寸精度和细节纹理要求极高,绝大多数采用湿压工艺。湿胚在未干燥状态下直接进入热压模具,在模具内完成压制与干燥。作为纸浆模塑总包专家,瀚森纸塑在评估此类项目时,会根据具体应用细分:若是追求产能和低能耗的餐包,可匹配 ZFG-1111 或 ZBG-1111 湿压餐包设备;若是追求极致表面和尺寸控制的 3C 电子包装,则建议采用动态补浆技术的 ZAP-9585 等精品工包设备。
如果样品是蛋托、咖啡杯托、重型家电缓冲包装 这类产品主要功能是缓冲、保护和承重,对表面极致平整度的要求相对较低。它们通常适合干压或半干压工艺。生产线通常采用先成型预脱水,再通过独立烘干隧道或设备去除大部分水分,最后根据需要进行整形的工艺逻辑。这种工艺在应对大尺寸、厚壁或大批量保护性包装时具备更好的经济性。
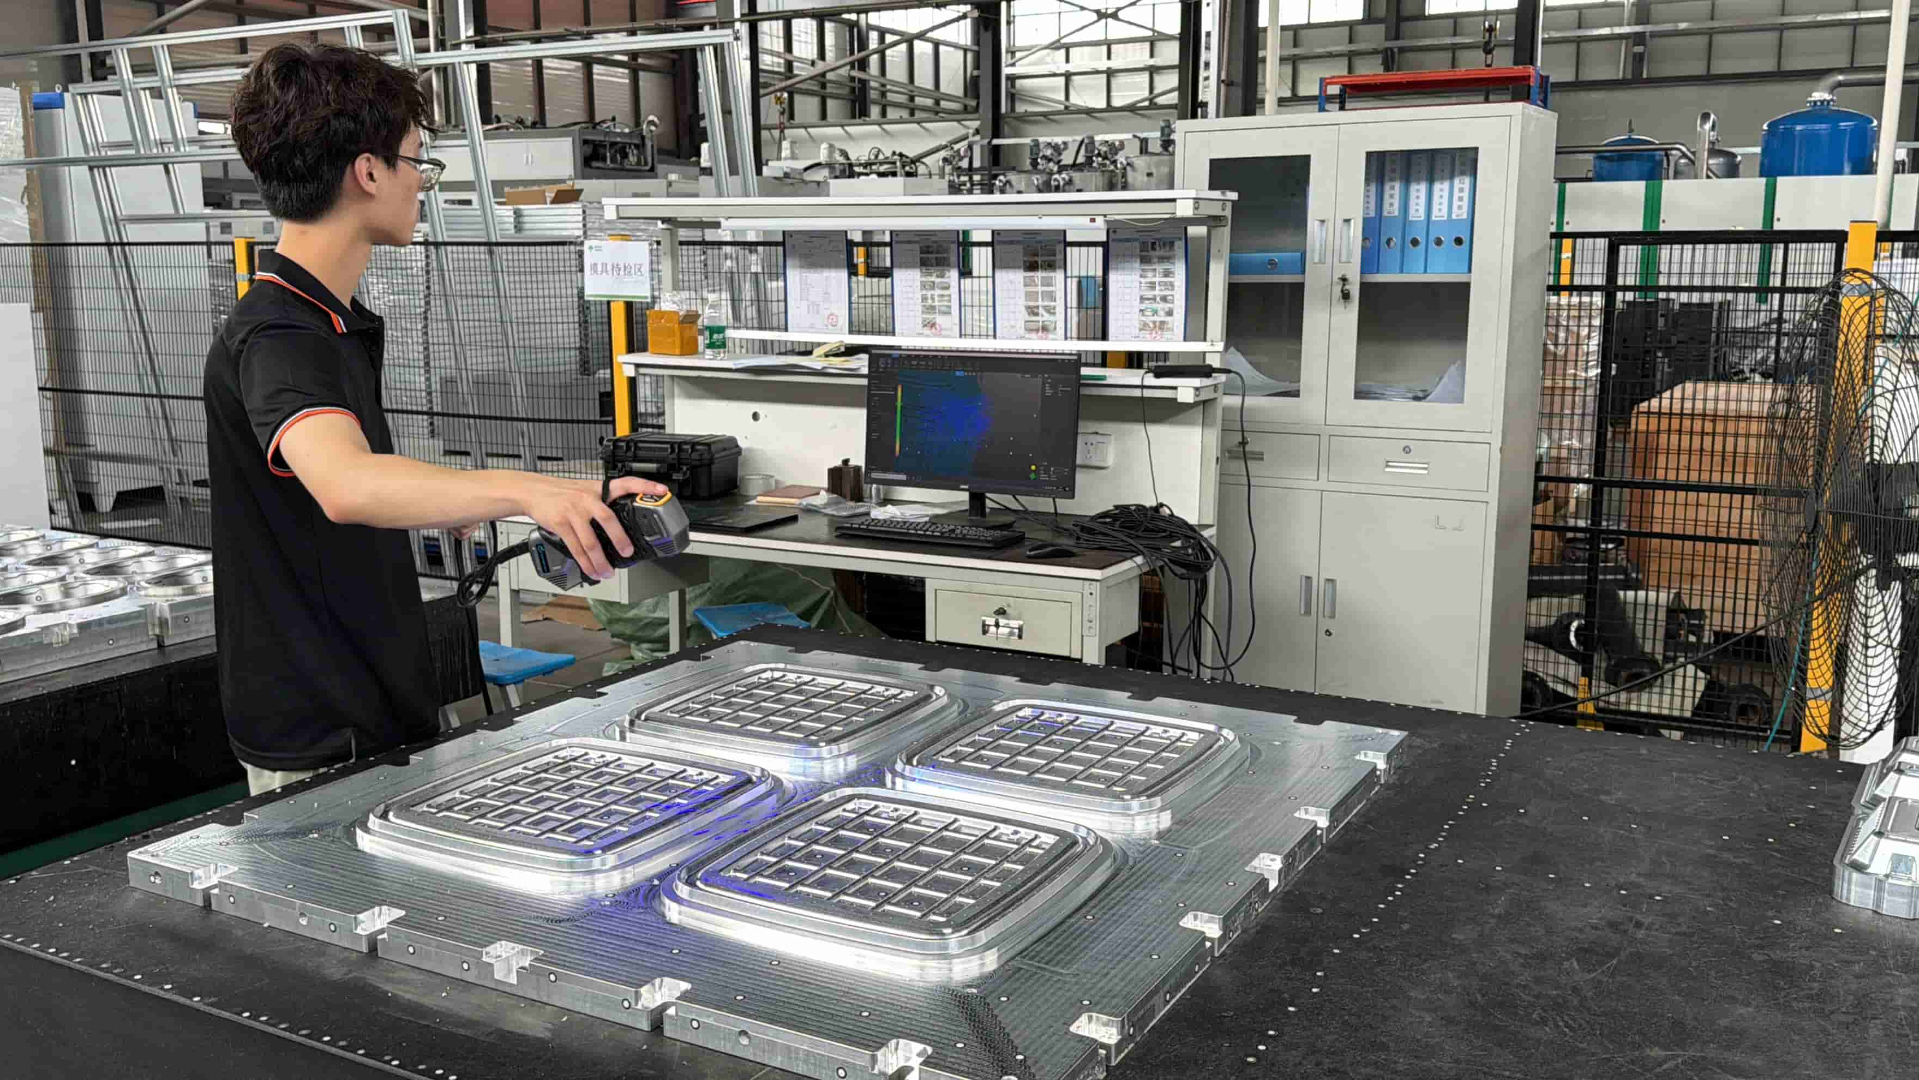
很多所谓“设备不好用”的问题,根源其实在模具。纸浆模塑模具不仅决定了产品的最终形状,还直接控制着排水效率、成型均匀性、湿胚含水率和热压定型效果。
同样一台成型主机,配备排水设计不合理的模具,会导致局部含水率过高,进而迫使操作人员延长整体热压时间,最终拖慢整台设备的产能。瀚森纸塑始终主张设备、模具和工艺必须协同设计,从产品结构倒推模具网面与抽气孔布局,才能让成型设备的理论性能转化为实际产量。
如果你的产品是一个尚未在市场上出现过的新型纸塑包装(例如全新结构的生物基材料容器、替代某种吸塑包装的异形内托),直接采购大型量产成型线或自动化产线面临极大的试错风险。
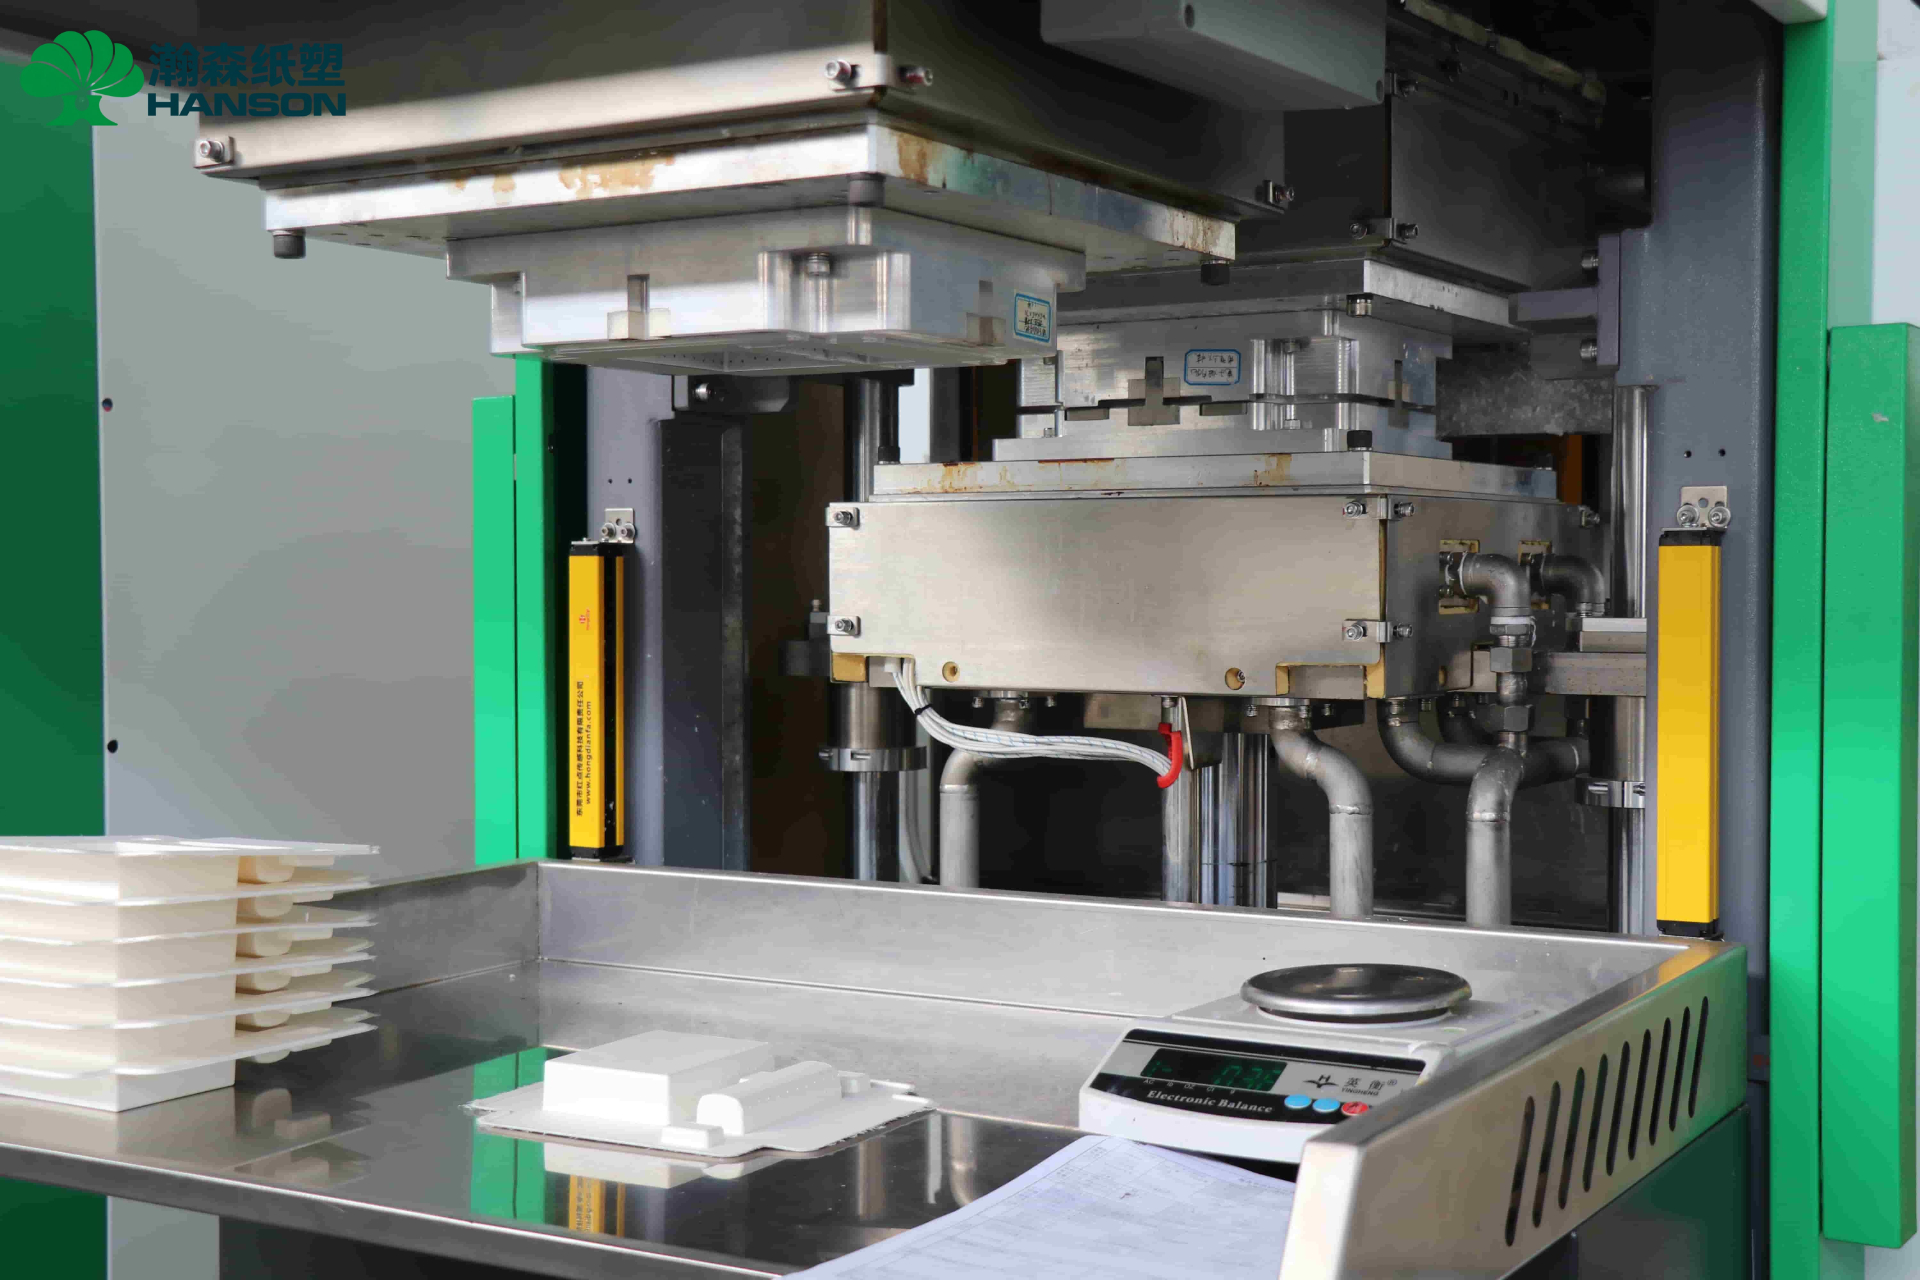
对于没有现成工艺可参考的新产品,合理的路径是:产品定义 → 结构设计 → 材料验证 → 打样 → 工艺优化 → 量产设备配置。瀚森纸塑提供 ZAMS-6047 等打样设备,帮助企业先在小批量环境下跑通成型、脱水与热压工艺,验证模具的可行性,待产品良率稳定后再进入规模化产线投资。
一台纸浆模塑设备一天到底能生产多少? 没有脱离产品的固定产能。实际日产量取决于单件重量、模具能排布的模穴数、产品的成型与热压时间,以及整线的稼动率。例如瀚森纸塑 ZAKS-9595 杯盖设备在 24 小时条件下可达 10–12 万个,这是基于杯盖这一特定产品的尺寸与自动化切边、检测集成后测算的产能,不能直接套用于其他类型的产品。
买一台设备,只要换模具就能生产所有纸浆模塑产品吗? 不能简单保证。虽然同类产品(如不同尺寸的餐盘)可以通过换模生产,但餐包、精品工包和重型缓冲包装在工艺原理、热压条件、模具承重和自动化对接上存在本质差异。跨度过大的产品通常需要不同的专用生产线。
湿压纸浆模塑产品为什么表面更光滑? 因为湿压工艺中,含水率较高的湿胚会直接进入带有高精度表面的加热模具中,在压力、高温和模具物理空间的共同约束下完成水分蒸发与定型,从而获得更加致密、平滑的表面效果。
无论你是新建纸浆模塑工厂,还是希望扩展现有的产品线,评估项目的起点都应该是手中的产品。如果你已经有产品样品、3D 图、产品尺寸或目标日产能,瀚森纸塑可以进一步根据产品结构、工艺、模具和产能要求评估适合的设备配置。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>