


<关注公众号>

<关注抖音>
发布日期:2026-10-16 浏览量:27
许多企业在规划湿压餐包项目时,容易陷入“唯参数论”的选型误区,认为循环时间越短,设备就越先进。然而,真实的餐包项目需要重点关注产能、能耗、成型效率、热压效率、自动化、产品一致性和稳定量产。脱离了最终的包装产品去比较机器动作快慢,往往会导致后续量产阶段隐性成本剧增。
一台具备长期盈利能力的纸浆模塑餐包设备,必须在“产能(出货能力)”、“精度(良品率)”和“自动化(人工与连续性)”之间找到与项目商业模型最匹配的平衡点。
在评估纸浆模塑餐包设备时,理论循环时间仅仅是影响产能的其中一个因素。产线的实际日产量需要综合考量以下系统性要素:
产品重量与尺寸: 产品克重越大,意味着单循环需要截留更多纤维和承担更高的脱水负荷,可能需要更长的热压时间来蒸发水分。
模穴数量与排水体系: 在其他条件相同的情况下,更多模穴通常可以提高单循环产品数量,但模穴数量同时受到产品尺寸、模具面积、排水能力、热压效率以及设备负载的限制,并非越多越好。
有效运行时间: 设备的实际稼动率、停机维护、换模频率以及整线前后工序的匹配度,都会直接吞噬理论产能。
因此,计算设备的真实产出必须结合“具体产品 + 模具 + 工艺 + 设备”来进行综合研判。
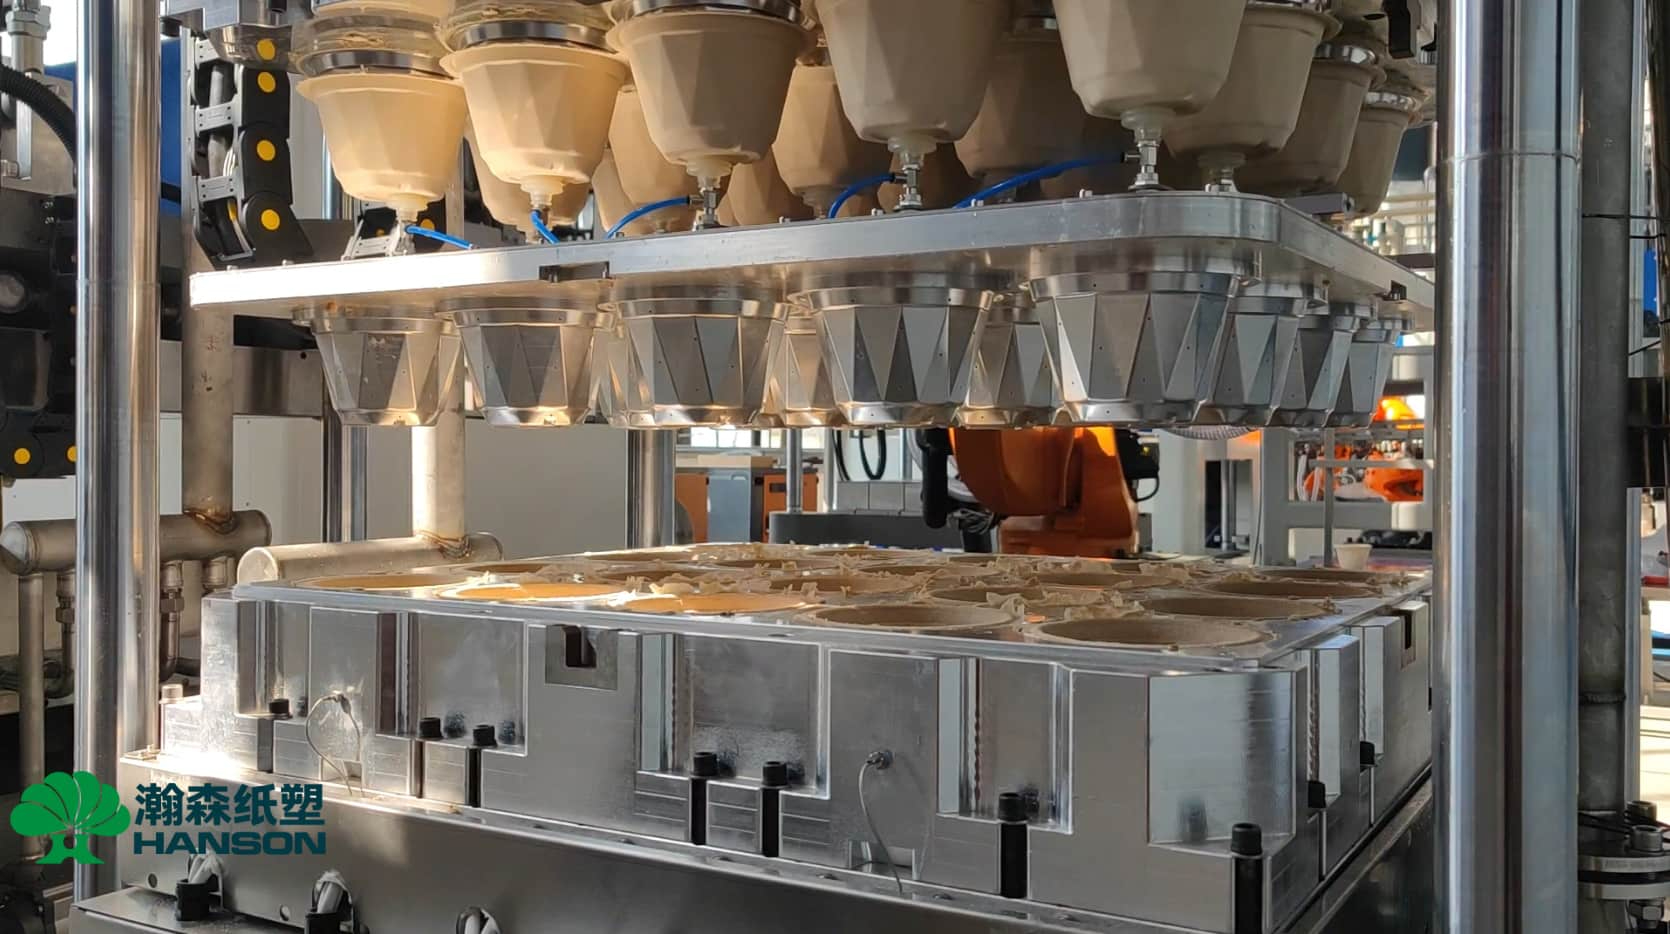
湿压餐包(如餐盘、外卖餐盒、食品托盘等)对外观和功能性有明确要求。湿压工艺的核心逻辑在于,湿胚在仍然保持较高水分时进入热压工序,通过加热、压力以及排湿等作用进一步脱水、定型和干燥,这通常可以获得更平滑的表面和更好的尺寸稳定性。
如果在选型时为了压缩初始投资而牺牲了设备控制精度与模具质量,工厂可能面临以下挑战:
模具协同不足: 纸浆模塑模具不仅决定产品形状,还会深刻影响脱水效率、热压效果、产品一致性和实际产能。
废品率飙升: 设备加压精度不够会导致热压定型不均匀,产品边缘厚度不一甚至发生翘曲变形。良品率的下降会成倍推高单位合格产品的综合电耗、气耗与制造成本。
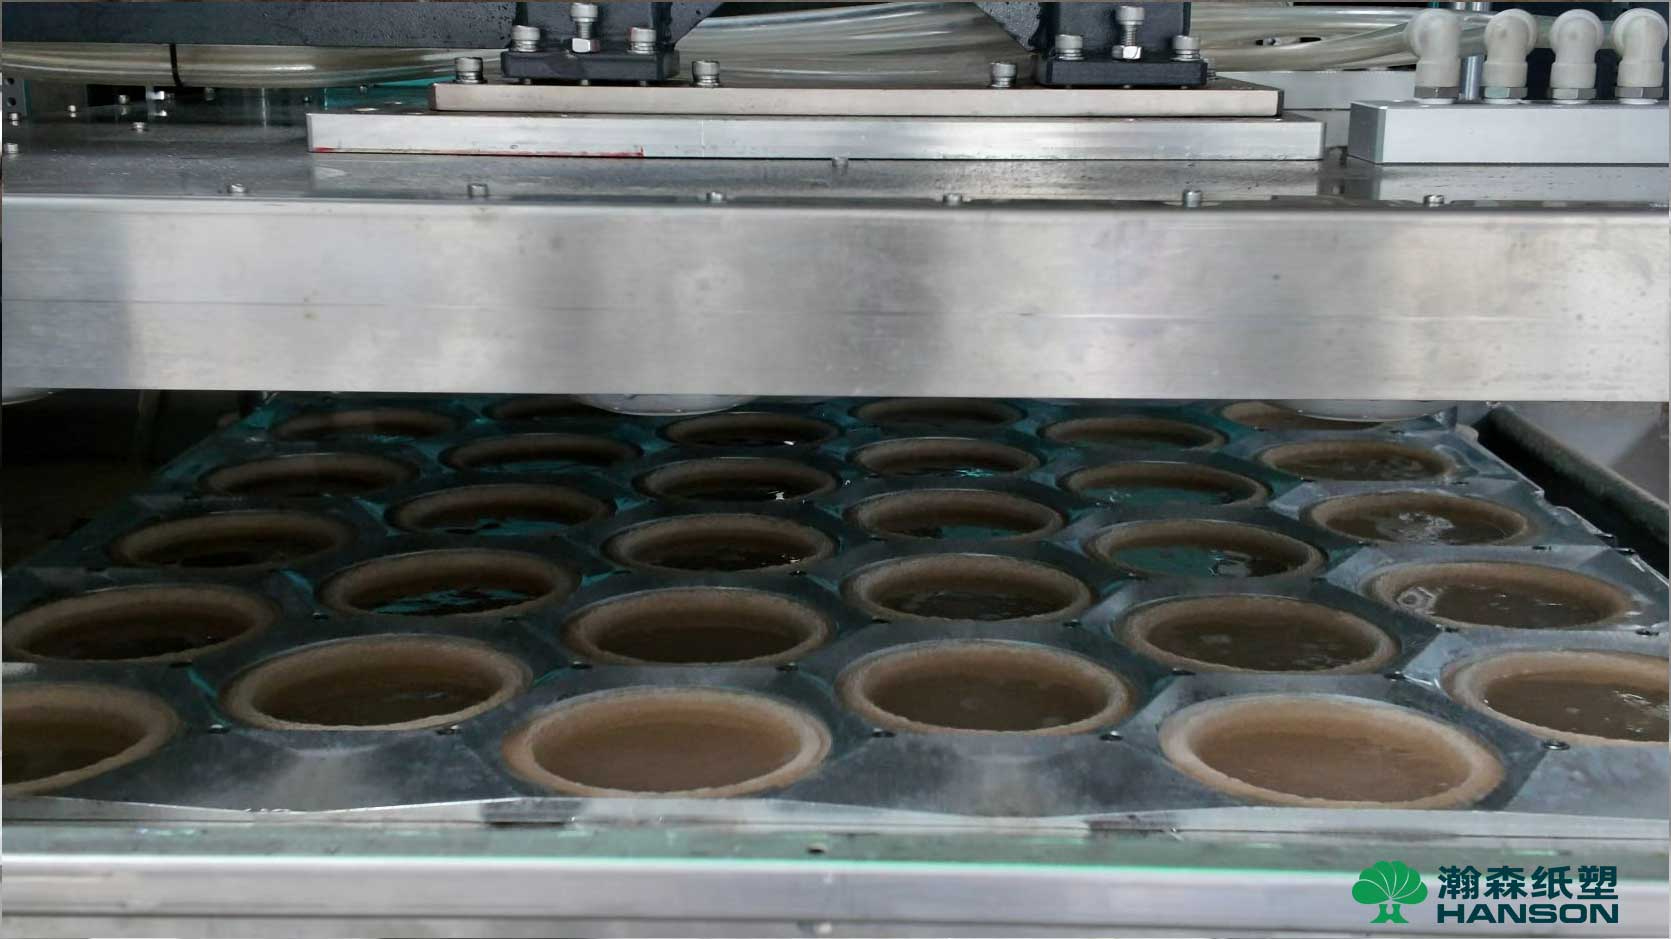
自动化通常可以减少人工干预并提升连续生产能力,但具体的自动化程度需要综合项目规模、投资预算、当地人工成本以及换线频率进行判断。
对于大批量、标准化的高速餐包生产,后工序如果未能同频匹配,就会成为整个工厂的产能瓶颈。如果成型设备产能极高,但后端的切边和包装速度严重滞后,整条生产线的实际吞吐量依然受限。因此,将成型、热压、切边、堆叠等环节进行自动化整合,是降低规模化量产成本的有效路径。
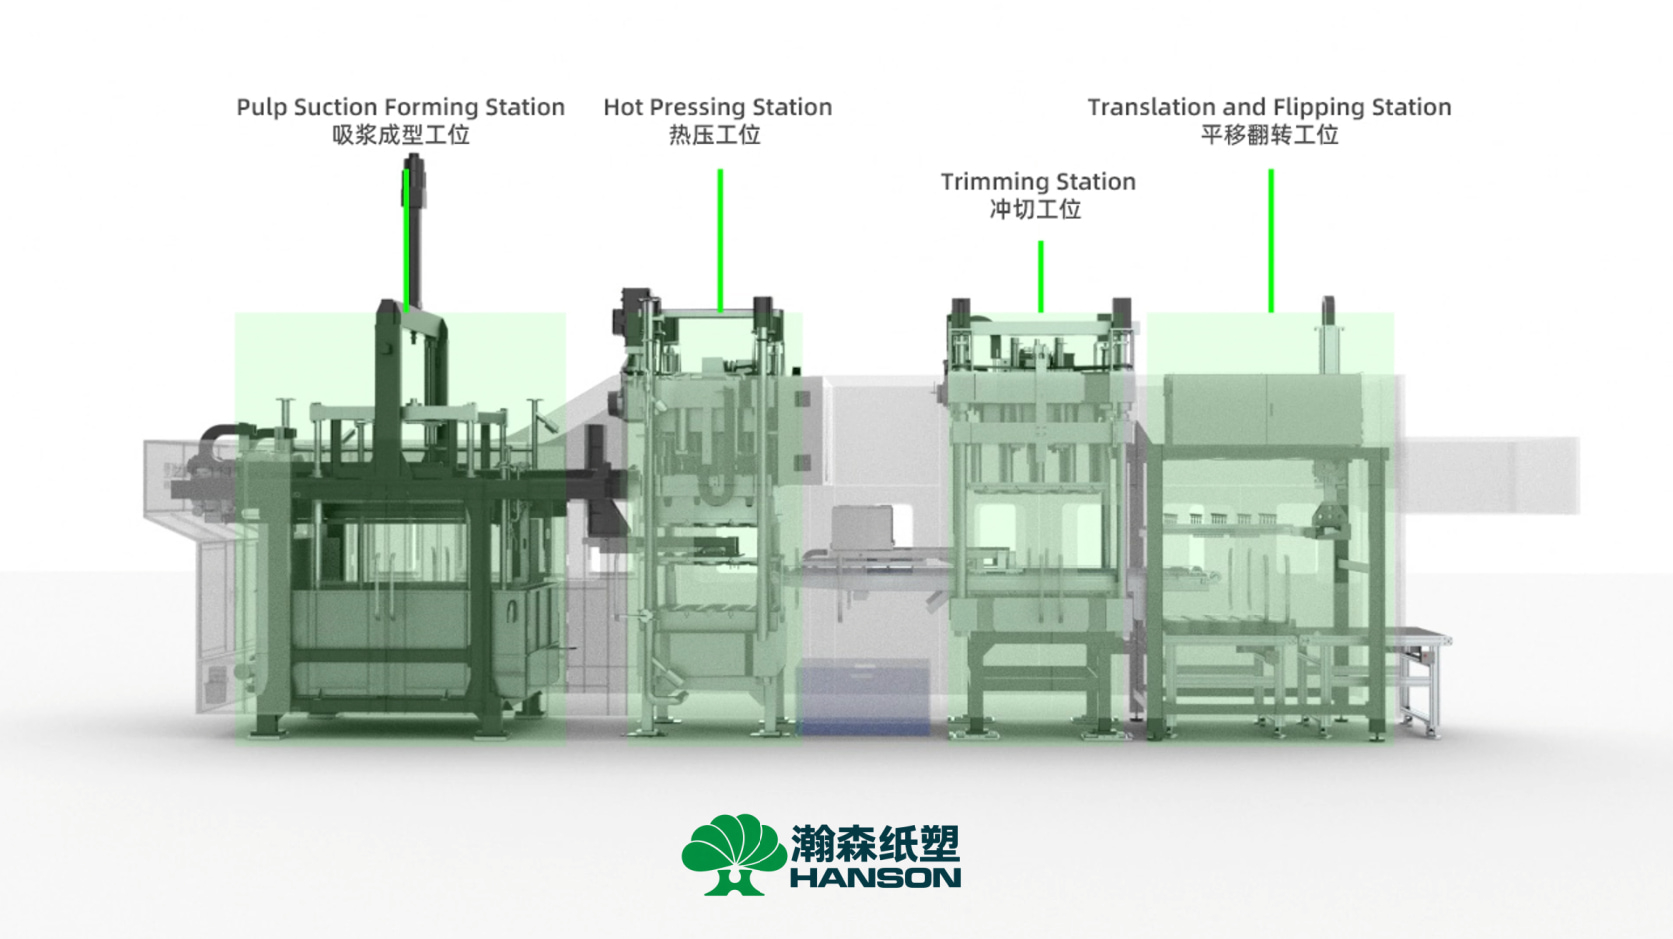
作为纸浆模塑总包专家,瀚森纸塑认为设备选型应当从最终产品倒推,专机专用,而不是寄希望于一台机器包揽所有产品。针对不同定位的餐包项目,瀚森纸塑提供具有明确技术指向的设备方案:
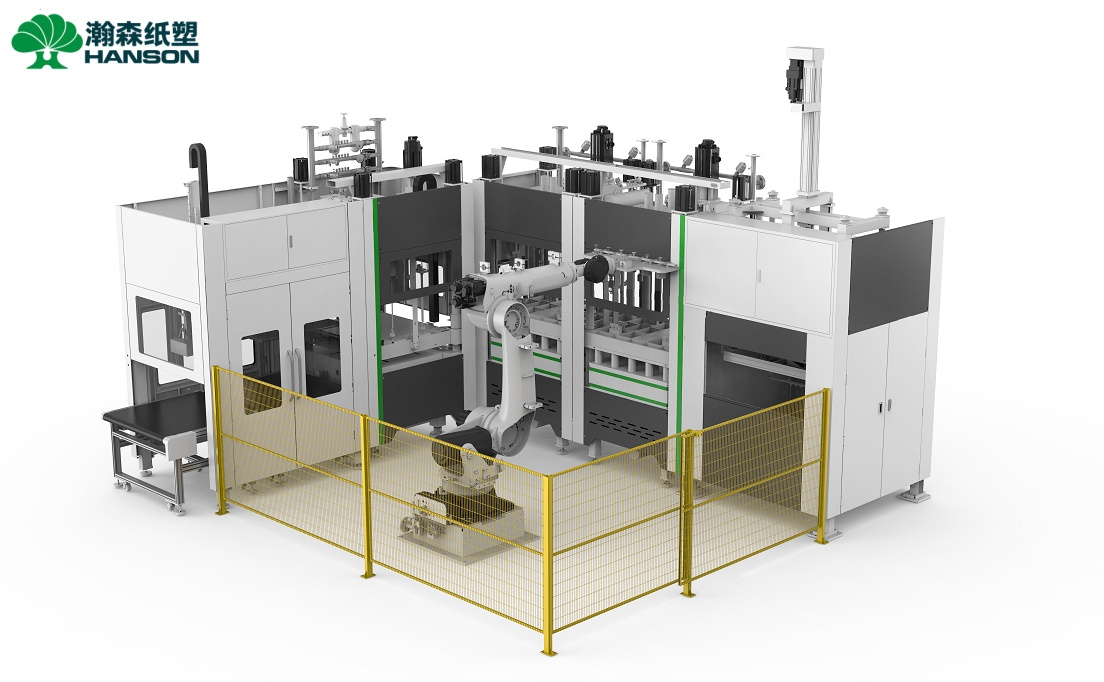
追求高集成度与产能表现: 瀚森纸塑 ZFG-1111 可将成型、热压、切边和堆叠等工序集成在设备内完成。在合适产品及生产条件下,该设备单机日产能可达到 1.8 吨以上。
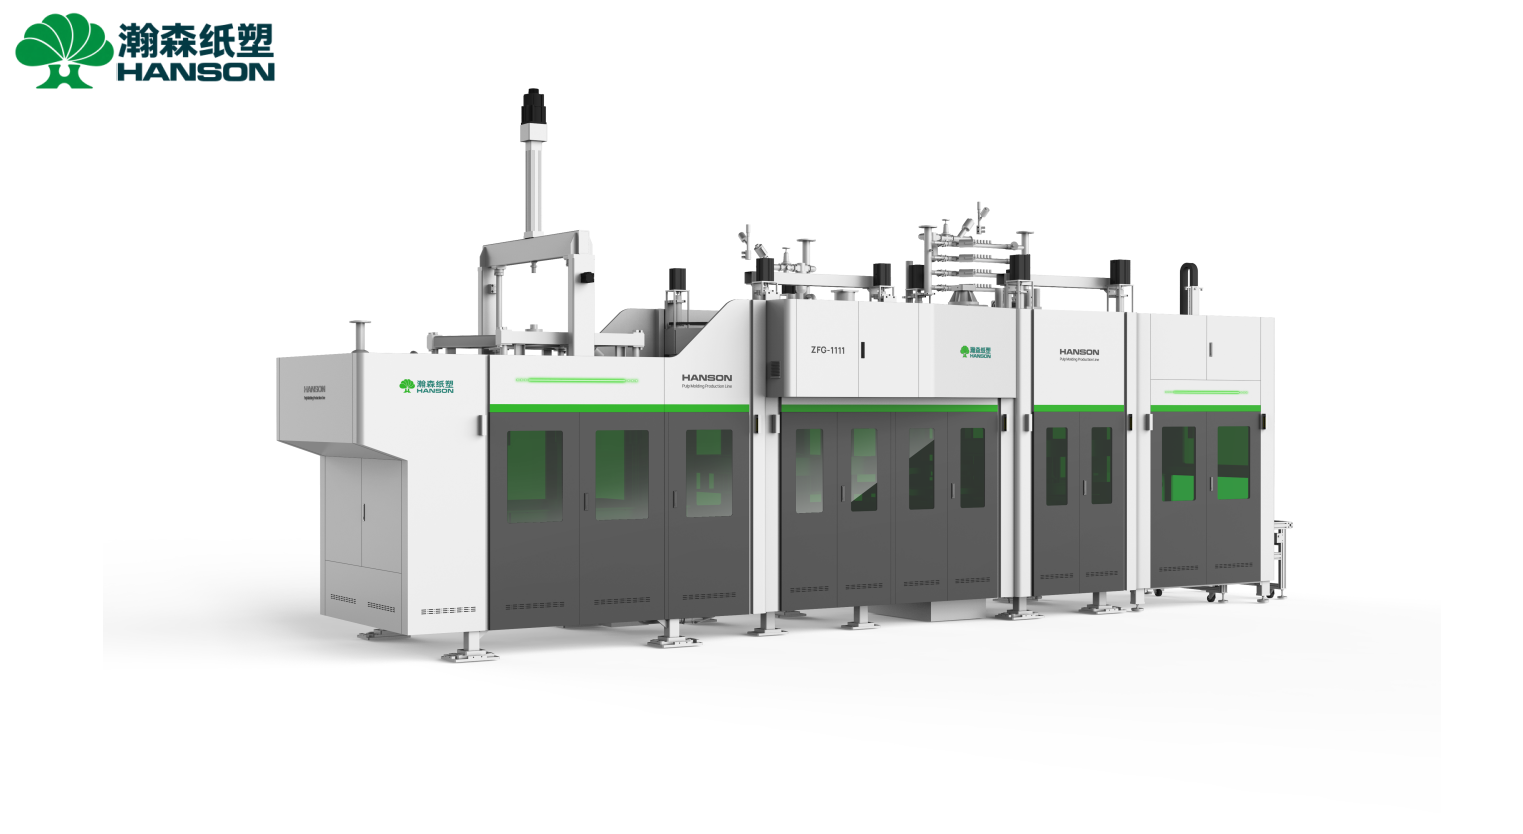
追求工艺控制与量产稳定性: 瀚森纸塑 ZBG-1111 采用一成型两热压结构及全伺服驱动,非常适合对工艺参数有严格要求的湿压纸浆模塑餐包量产项目。
兼顾成熟工艺与投资门槛: 对于前期设备投资成本较为敏感的项目,瀚森纸塑 ZCE-1111 采用定量注浆和模内转移方案,并使用传统气液增压结构,在满足基础生产需求的同时,更偏向控制设备投资成本。

实际日产量通常受到产品重量、尺寸、模穴数量、成型时间、热压时间、有效运行时间及良率等共同影响。例如,瀚森纸塑 ZFG-1111 在合适产品及生产条件下,单机日产能可达到 1.8 吨以上。准确的产能评估必须结合具体的餐包产品属性来进行。
这存在技术可行性,但取决于模具尺寸、产品深度、模具面积以及热压条件等是否匹配。更换生产产品不仅是替换模具,往往还需要重新调整浆料配比、成型时间、热压压力和切边参数。
循环时间仅仅代表成型端的基础节拍。如果设备产出的产品良率低、停机维修频繁,或者切边、堆叠等后工序速度跟不上,工厂每天最终入库的合格产品数量依然无法达到预期。
建设一条具备竞争力的纸浆模塑餐包生产线,绝不是选购一台理论动作最快的机器,而是构建一套制浆、设备、模具、工艺和后工序高度协同的制造闭环。清晰界定产品的精度需求、规划合理的自动化路线,并以“实际合格品日产能”来衡量设备的投资回报率,才是务实且长效的采购决策。
如果你已经有餐盘、餐盒等食品包装产品的 3D 图、产品尺寸或目标日产能,瀚森纸塑可以进一步根据产品结构、工艺、模具和产能要求评估适合的设备配置与整厂方案。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>