


<关注公众号>

<关注抖音>
发布日期:2026-10-14 浏览量:49
投资纸浆模塑蛋盒项目,核心不仅是比较单台成型机的报价。蛋盒与普通蛋托不同,其生产需要经历成型、脱水、干燥、热压及后工序堆叠等一系列环节。如果前段制浆跟不上成型,或者干燥与热压成为产能瓶颈,整条生产线的实际效益将大打折扣。
在采购蛋盒设备前,需要先理清以下5个核心条件。
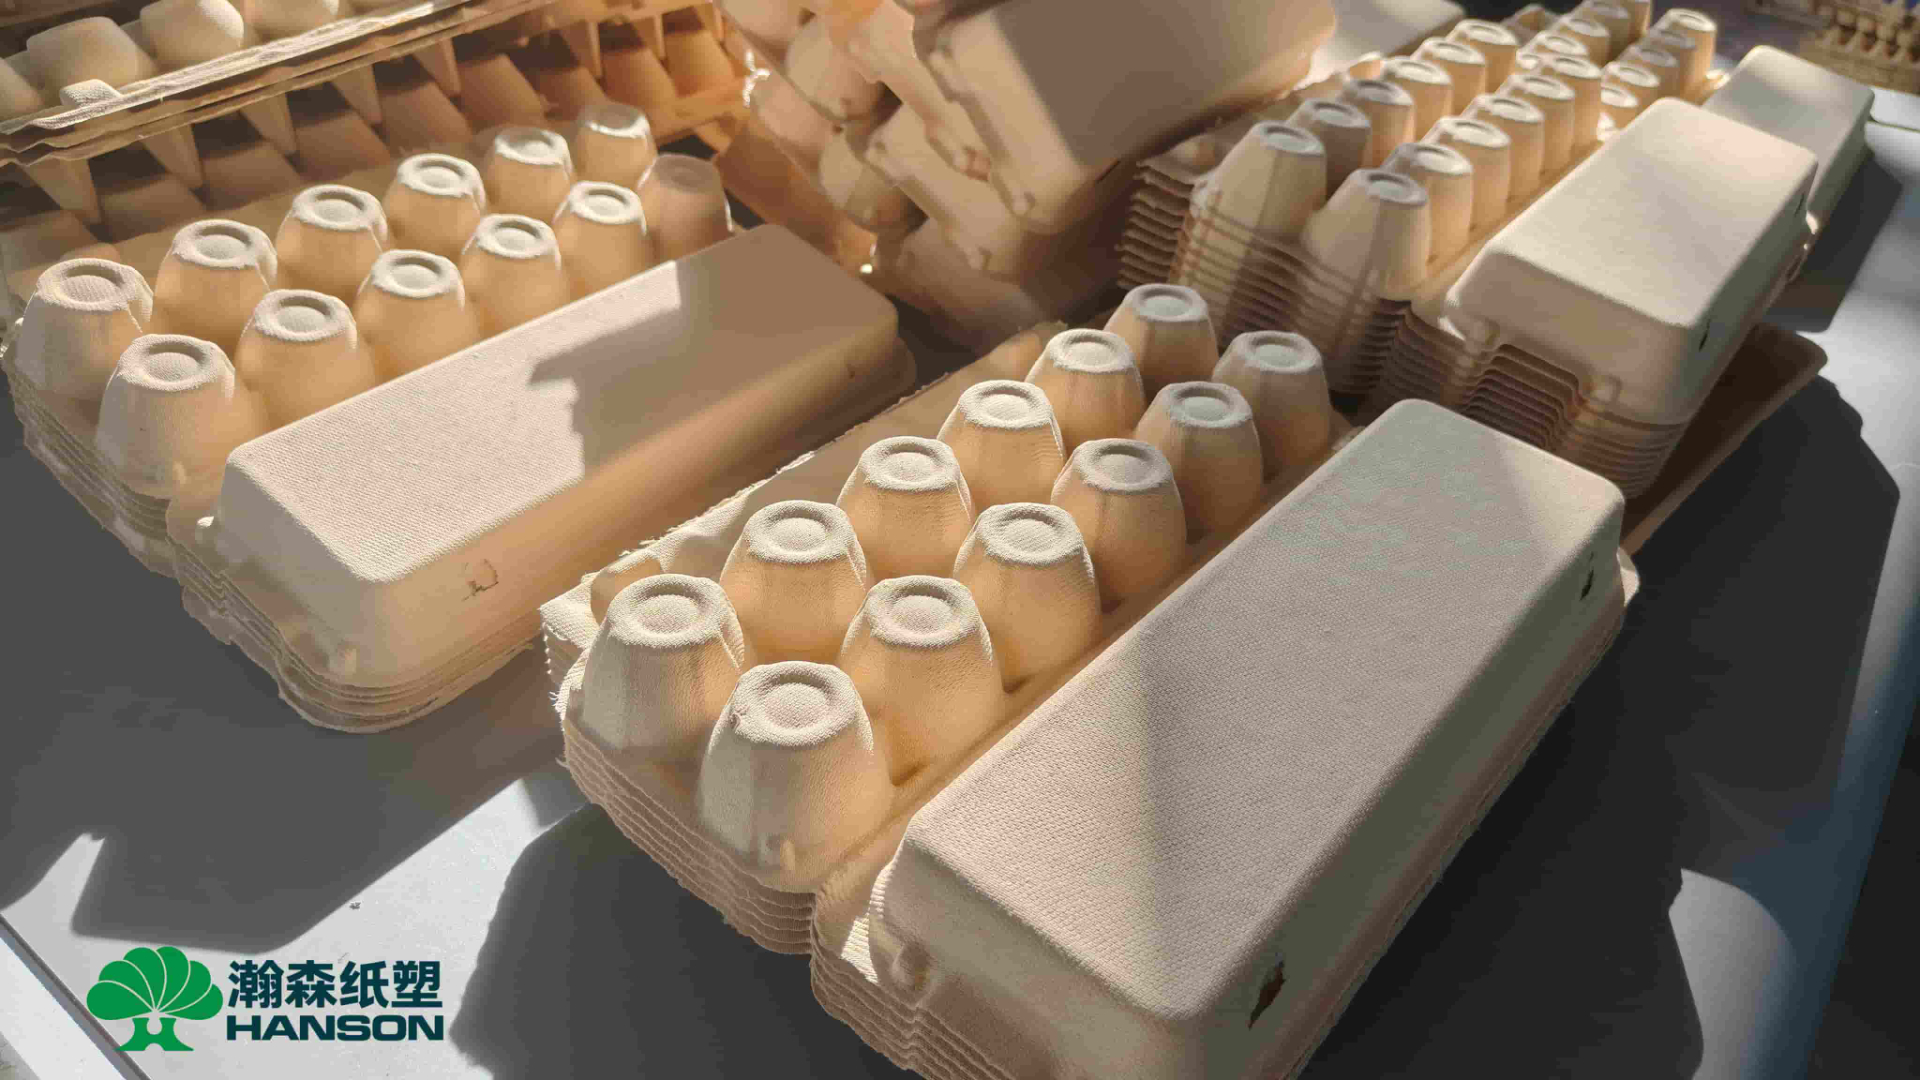
蛋盒相比普通蛋托,通常具有上下盖结构、铰链、锁扣以及可能需要的标签/印刷后处理面。这意味着蛋盒不仅要求承托与缓冲保护功能,还对产品的闭合度、结构外形有更高的尺寸要求。
普通蛋托往往更偏向传统干压生产路线,表面精细度不是最主要指标。而蛋盒在工艺选择上,通常需要引入热压整形等后处理,以改善表面和平整度。因此,在选型之初,必须明确目标产品是仅需满足基本缓冲的普通包装,还是需要精确锁扣结构的高品质蛋盒。
纸浆模塑湿胚在成型后含有大量水分。如果在进入干燥系统前能够更高效地脱除水分,将大幅降低后续热蒸发的能耗负荷。
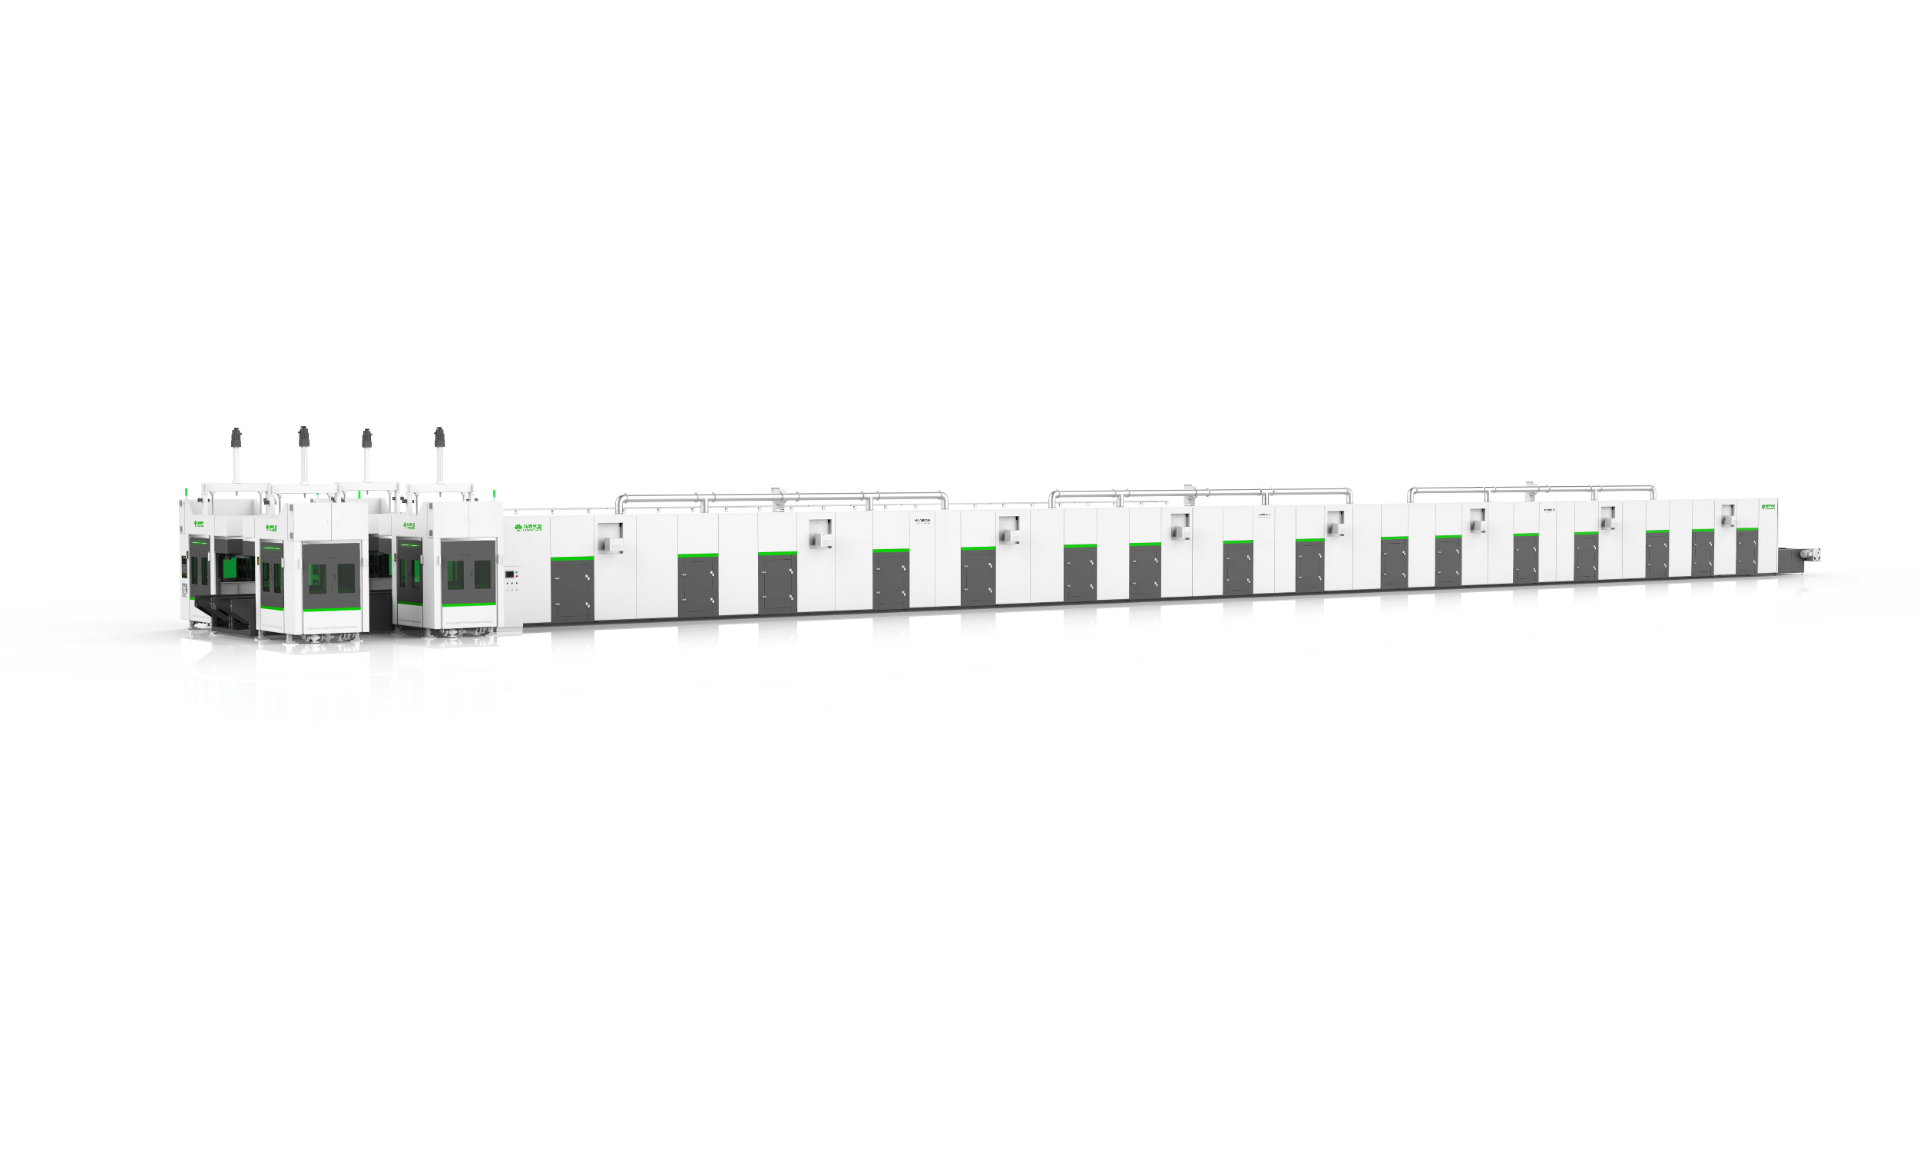
对于蛋盒这类干压/半干压工艺路线,预脱水环节至关重要。瀚森纸塑的全自动纸浆模塑干压生产线在吸浆成型与烘干之间,专门配置了冷挤压(预脱水)工位。这种设计能有效降低湿胚进入烘干线时的含水率。冷挤压与双层双列烘干机协同工作,不仅降低了干燥过程中的天然气或能源消耗,还能减少制品在干燥过程中的变形风险,并有助于减少模具结垢,延长保养周期。
如前文所述,蛋盒的铰链和锁扣结构对尺寸精度有要求。如果在干燥后直接打包,纤维自然收缩可能导致上下盖无法完美密合。
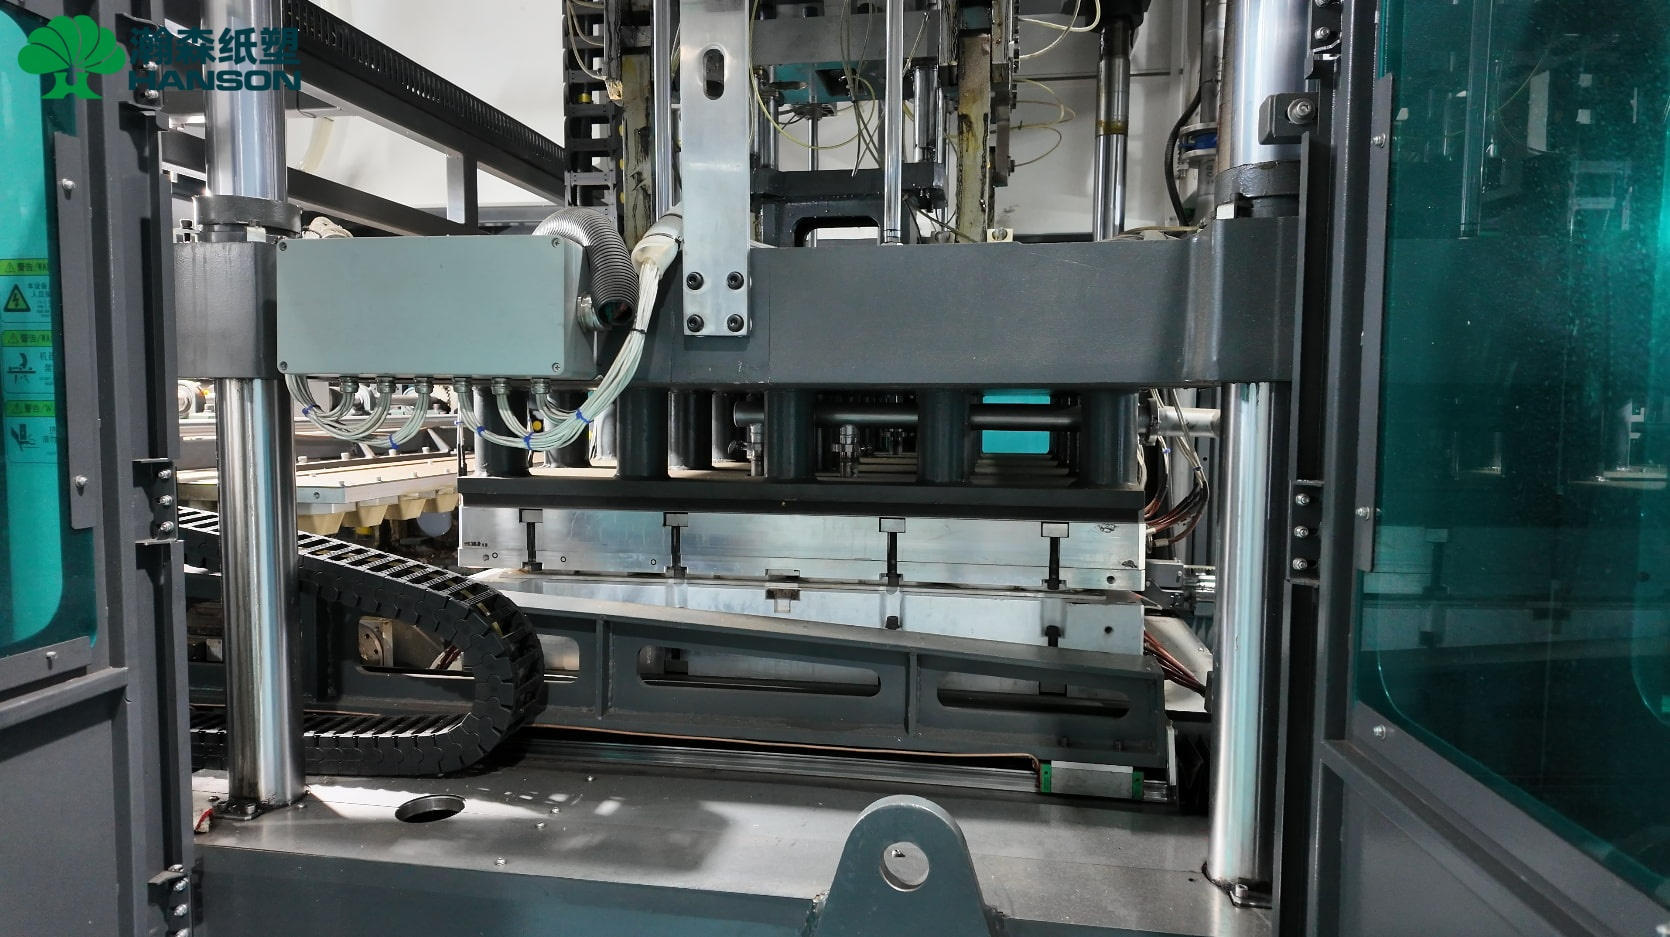
通过热压工艺,利用温度和压力在模具中对产品进行二次定型,可以有效控制尺寸、减少翘曲并改善表面质量。瀚森纸塑的干压生产线内集成了伺服升降驱动的热压工位,配合全线桁架机械手转运,能够在设备内部自动完成“成型—冷压脱水—烘干—热压定型”的连续工艺闭环。
许多采购者在评估产能时,习惯用单次循环时间来计算日产量。实际上,真正的产能受到产品重量、产品尺寸、模穴数量、烘干效率及设备有效运行时间(稼动率)的共同制约。
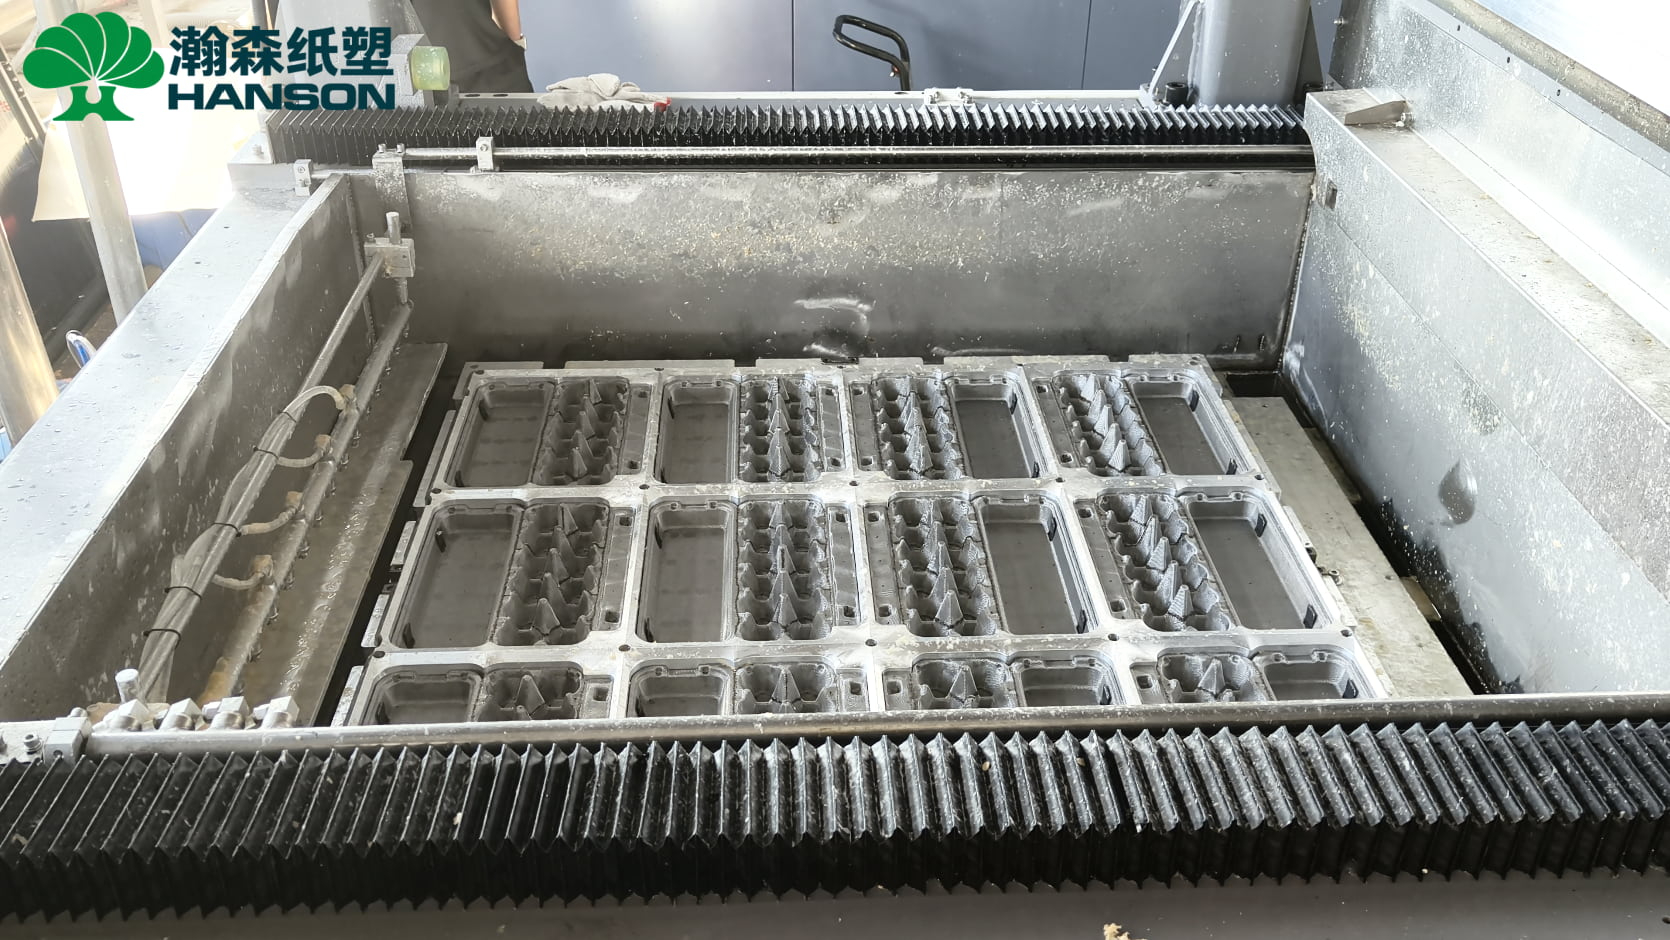
例如,同样一台设备生产不同克重的产品时,单循环所需的纤维量、脱水负荷和干燥负荷完全不同,其实际吨产量和件数产能都会发生变化。瀚森纸塑的干压线支持大尺寸模板,适合多品种换产;但在评估具体项目的日产量时,必须结合特定的蛋盒图纸、克重及模穴排布进行系统测算。
蛋盒生产线的高效运转不仅依赖成型主机。制浆系统负责提供稳定浓度和纤维配比的浆料,其供应能力必须与成型设备的消耗速度相匹配。如果制浆跟不上,成型设备就只能处于等待状态,造成产能浪费。
同时,热压完成后的成品需要进行堆叠或进一步的包装处理。瀚森纸塑作为纸浆模塑总包专家,不仅提供干压/半干压成型产线,更从整厂规划的角度,将智能化制浆系统、能源管路配套及成品堆叠等后工序自动化统一纳入项目设计,确保各子系统之间的产能平衡。
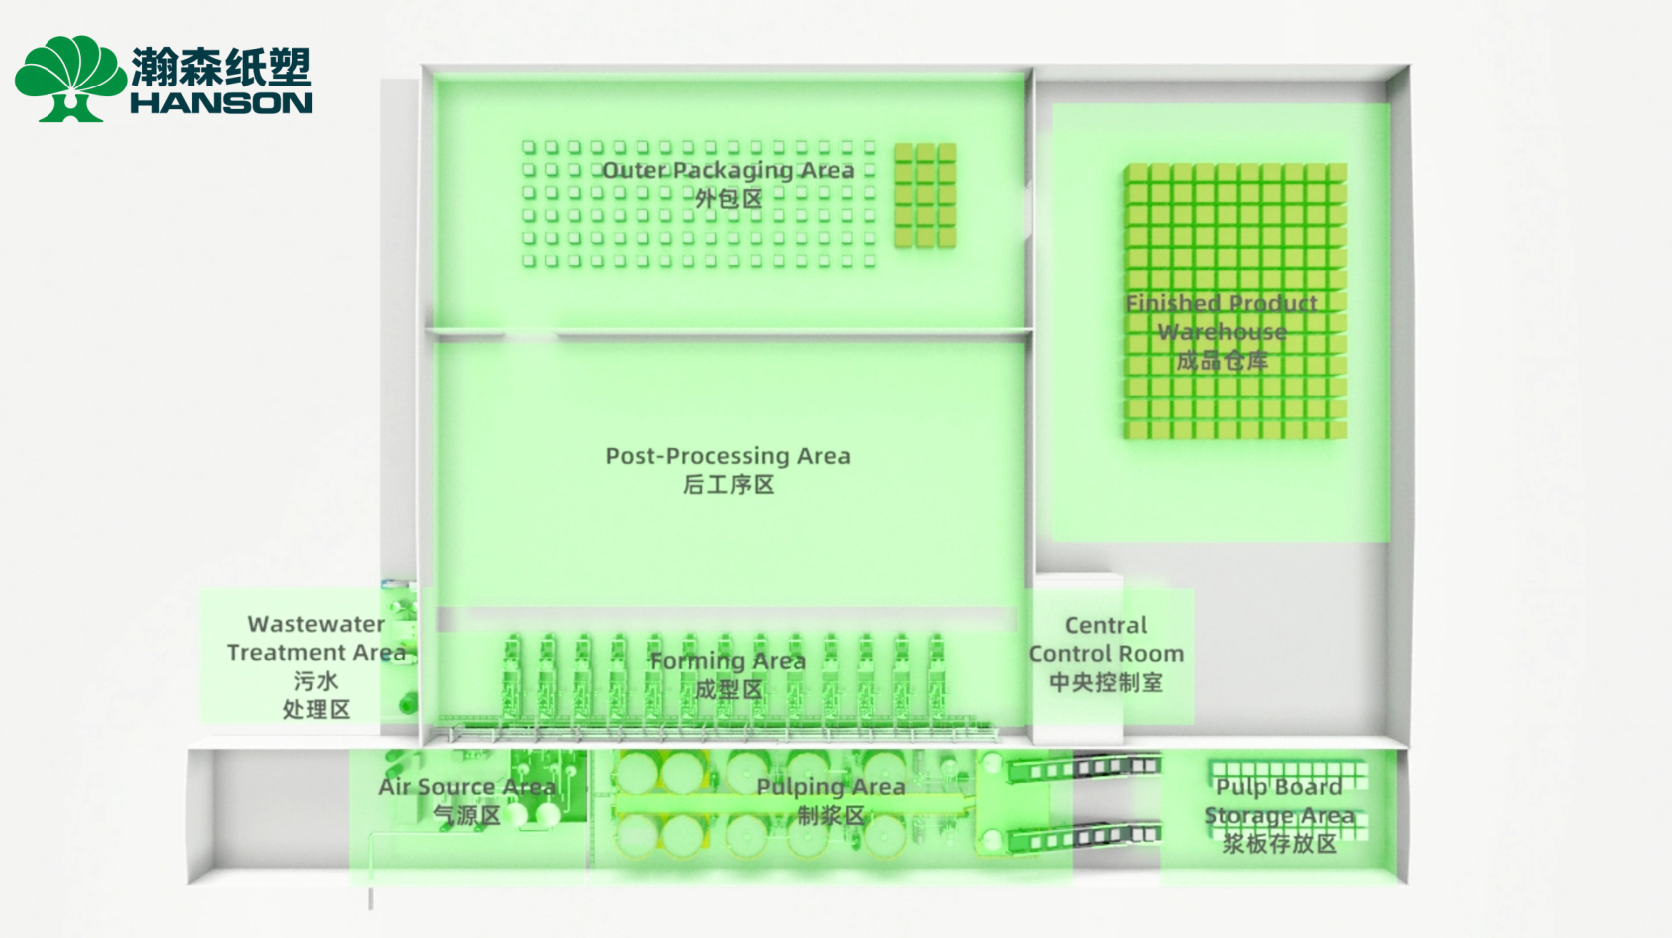
选购蛋盒设备,本质上是构建一套匹配产品特性的制造系统。从前端的制浆稳定性,到成型后的冷压脱水效率,再到热压定型和烘干能耗控制,任何一个环节的短板都会成为整线的产能瓶颈。专业买家应当从产品实际需求倒推工艺路线,并将设备、模具与整厂公用工程统筹考量。
干压蛋盒生产线为什么要增加冷挤压工位? 湿胚在进入烘干系统前进行冷挤压预脱水,可以显著降低入烘含水率,进而减少干燥能耗与制品变形,同时有利于延长模具的保养周期和提升产线稼动率。
同一台机器换不同模具,蛋盒产量会变吗? 会发生变化。不同模具会改变模穴数量、产品克重及脱水效率,进而影响单循环所需的时间和烘干负荷。因此同一设备配不同模具时,实际产出会存在差异。
蛋盒生产需要搭配热压机吗? 通常需要。由于蛋盒带有上下盖、铰链及锁扣设计,通过热压定型可以改善尺寸控制、减少自然干燥带来的翘曲变形,确保闭合稳定性。
如果你已经有蛋盒的产品图纸、克重数据或目标日产能,可以直接评估整线的配置方案。瀚森纸塑可根据具体产品结构与生产要求,提供涵盖全自动干压生产线、模具开发、制浆及整厂规划的总包方案。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>