


<关注公众号>

<关注抖音>
发布日期:2026-10-15 浏览量:49
在纸浆模塑项目中,高端纸塑内托(如手机内托、消费电子包装)对表面质量、尺寸精度和拔模角设计有着严苛的要求。许多新进入该领域的投资者往往认为,只要采购了高规格的精品工包设备,就能自然生产出合格的高端包装。然而,设备安装完成并不等于工厂已经具备稳定生产能力。
从设备交付到真正实现良率稳定和产能达标,企业还需要经历一条复杂的“量产爬坡”之路。作为纸浆模塑总包专家,瀚森纸塑在此复盘精品工包项目落地过程中的四个核心环节。
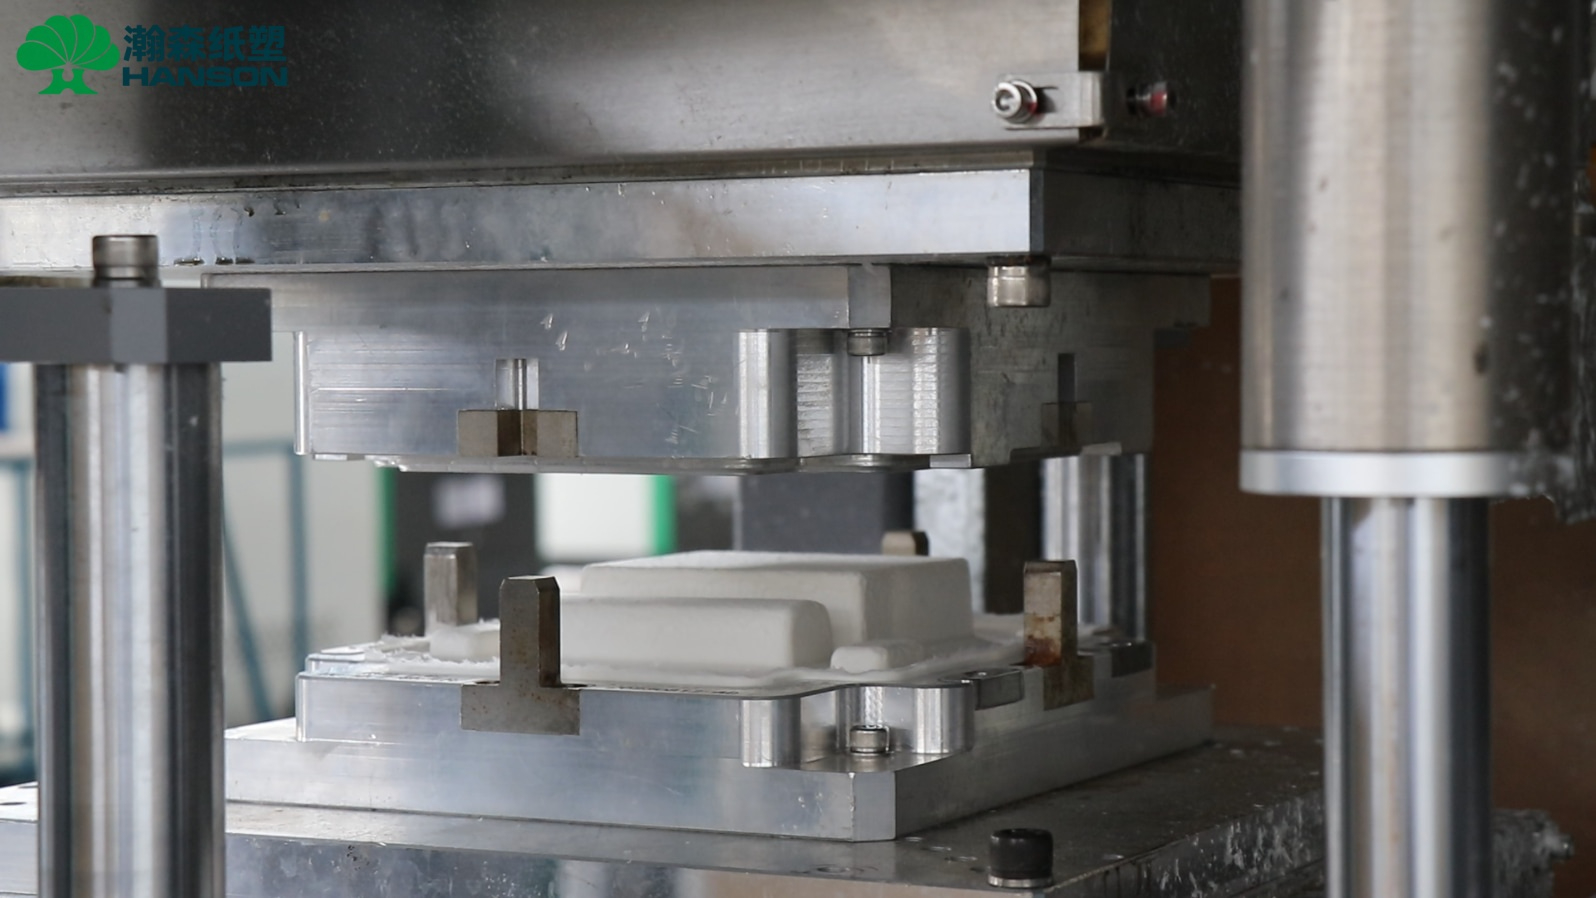
精品工业包装的生产不能将设备与模具割裂看待。对于3C电子产品或高端礼盒内托,模具不仅决定产品形状,还会直接影响成型排水效率、湿胚转移、热压效果和最终尺寸精度。即使设备理论参数极高,如果模具排湿不畅或工艺匹配不佳,也会导致产品局部变形或厚度不均。
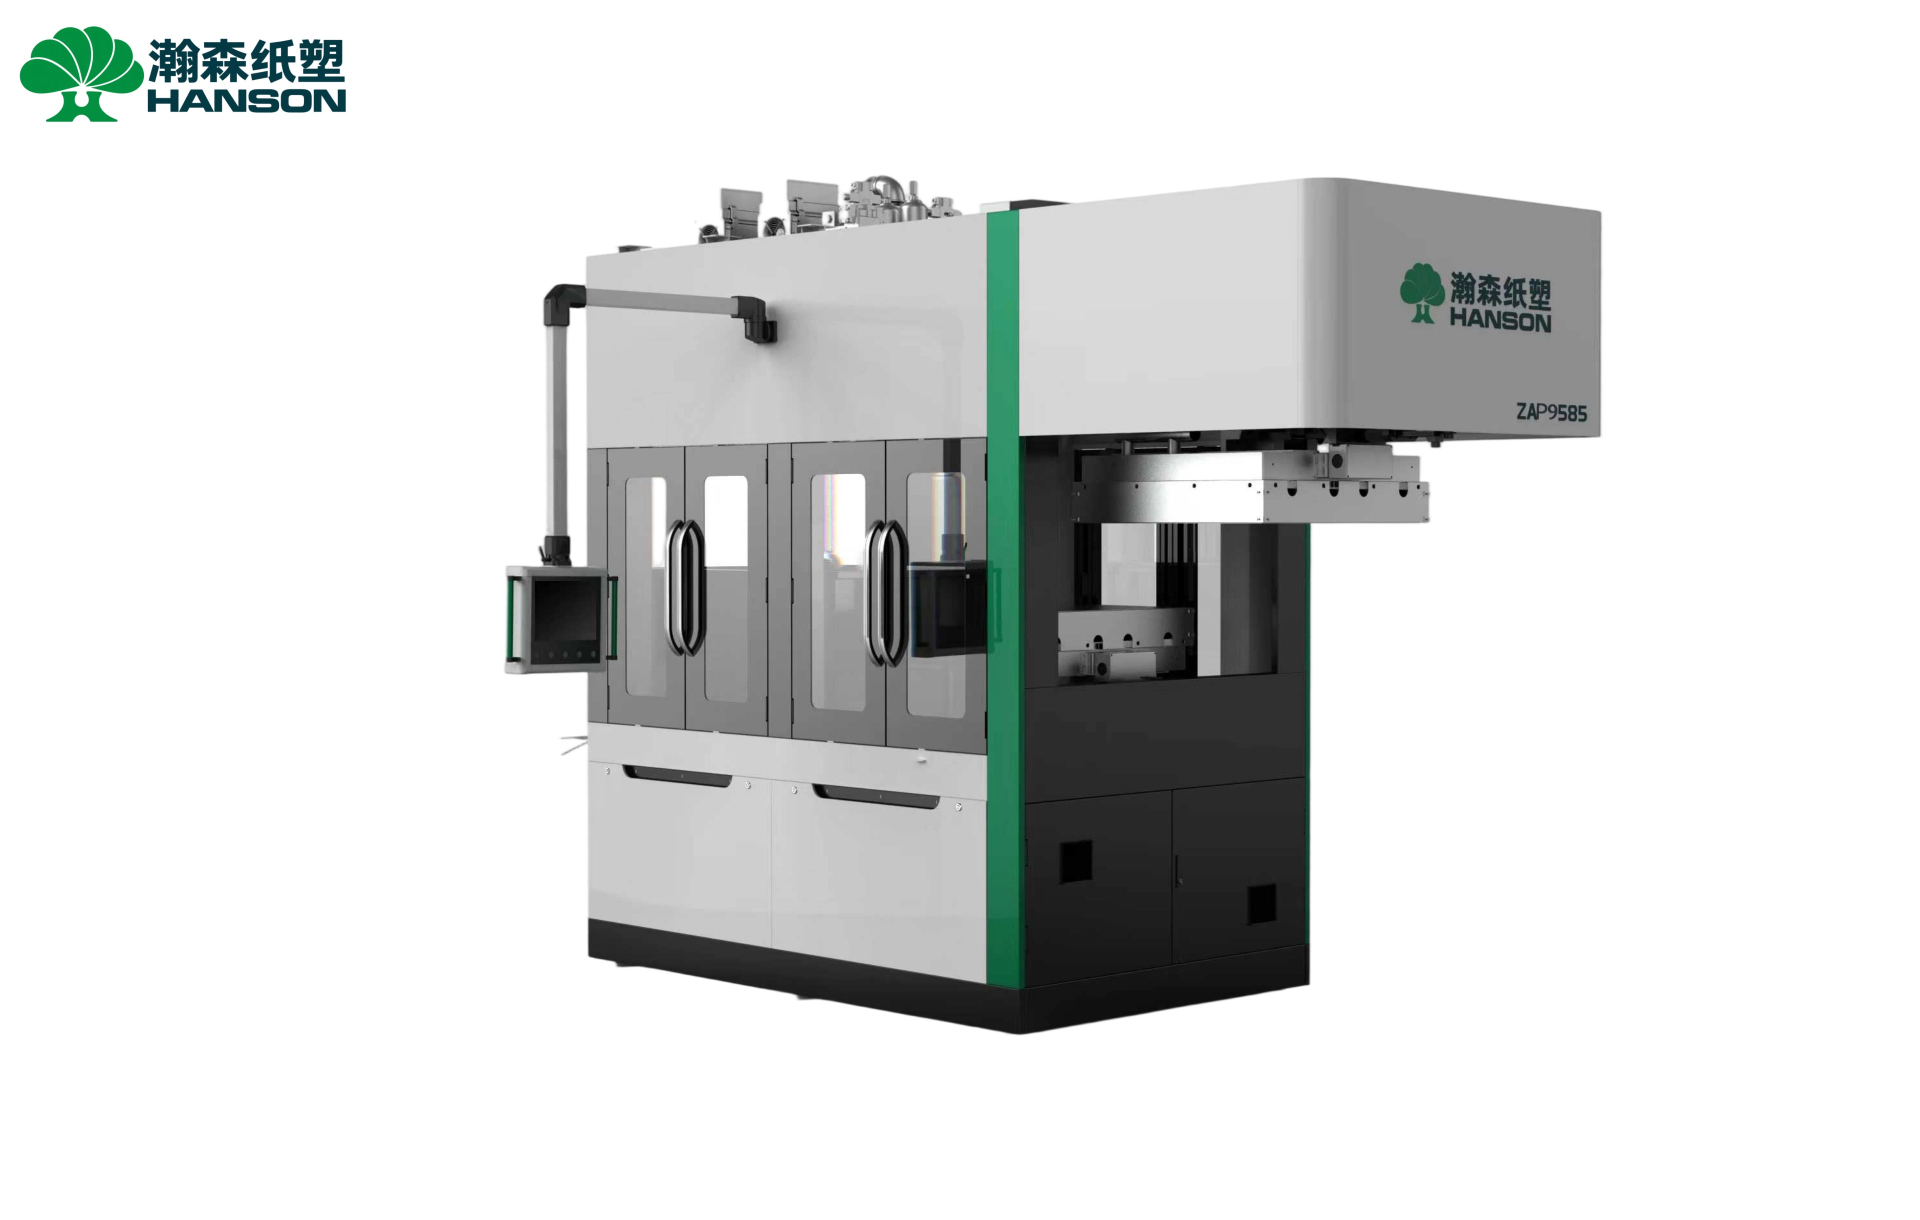
在这一阶段,技术团队需要针对具体产品结构进行微调。例如,瀚森纸塑 ZAP-9585 精品工包设备和 ZAD 系列设备在设计时便注重成型与热压的工艺控制。ZAP-9585 具备动态补浆功能,可根据高端内托在成型过程中的浆料状态进行局部或整体优化,从而更好地控制成型均匀性和产品一致性。这种“设备+模具+工艺”的系统调试,是跨越试产门槛的第一步。
在实验室打样或小批量试产时,产品表面质量往往容易控制。但当设备进入连续24小时运行后,热压温度的波动、浆料浓度的微小偏差或模具结垢,都可能导致批量产品出现尺寸公差或表面粗糙。
精品工包客户(如旺盈和锡宝)在进行规模化生产时,其核心关注点不仅是单日产量,更是产品平整度、尺寸公差、外观以及国际市场交付的严格一致性要求。为解决这一问题,瀚森纸塑在项目落地时会协助客户建立严格的工艺参数控制标准,确保在设备长时间运行下,每一模产出的高端纸塑内托都能达到相同的表面细腻度与结构精度。
精品工业包装在完成基础成型和热压后,通常还需要进行切边、视觉检测或除尘包装等后处理。如果成型主机产能很高,但后端的切边效率跟不上,或者检测完全依赖大量人工,那么整条生产线的实际产能依然会被后工序限制。
在项目实施过程中,必须将成型设备与后工序自动化拉通。通过合理规划自动化上下料、高精度冲切及成品堆叠系统,不仅能减少车间人工干预,更能降低因人工搬运导致的产品变形和二次污染风险,从而真正释放设备的整线产能。


B2B工业设备真正的可靠性不仅体现在机器本身,更体现在操作团队对其驾驭的能力。对于跨界进入纸浆模塑(如传统吸塑厂转型)的客户,往往缺乏熟练的工艺技师和机器操作员。
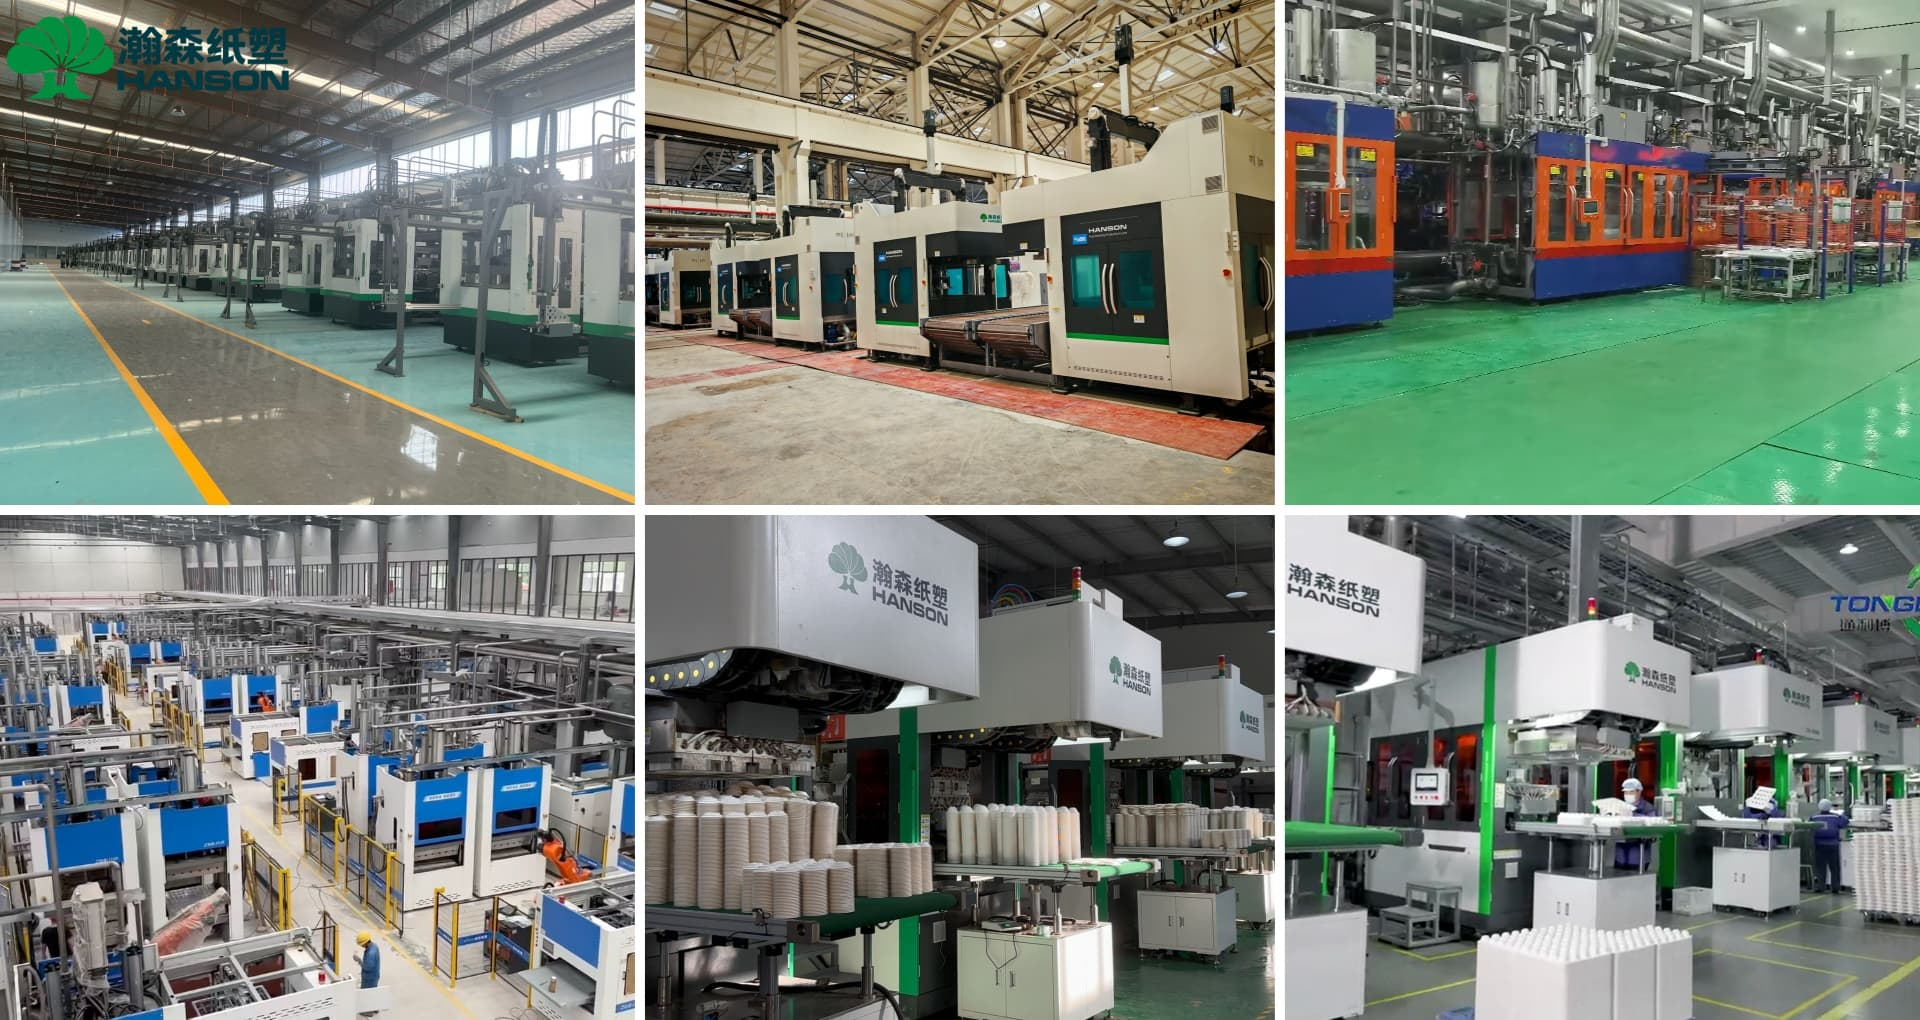
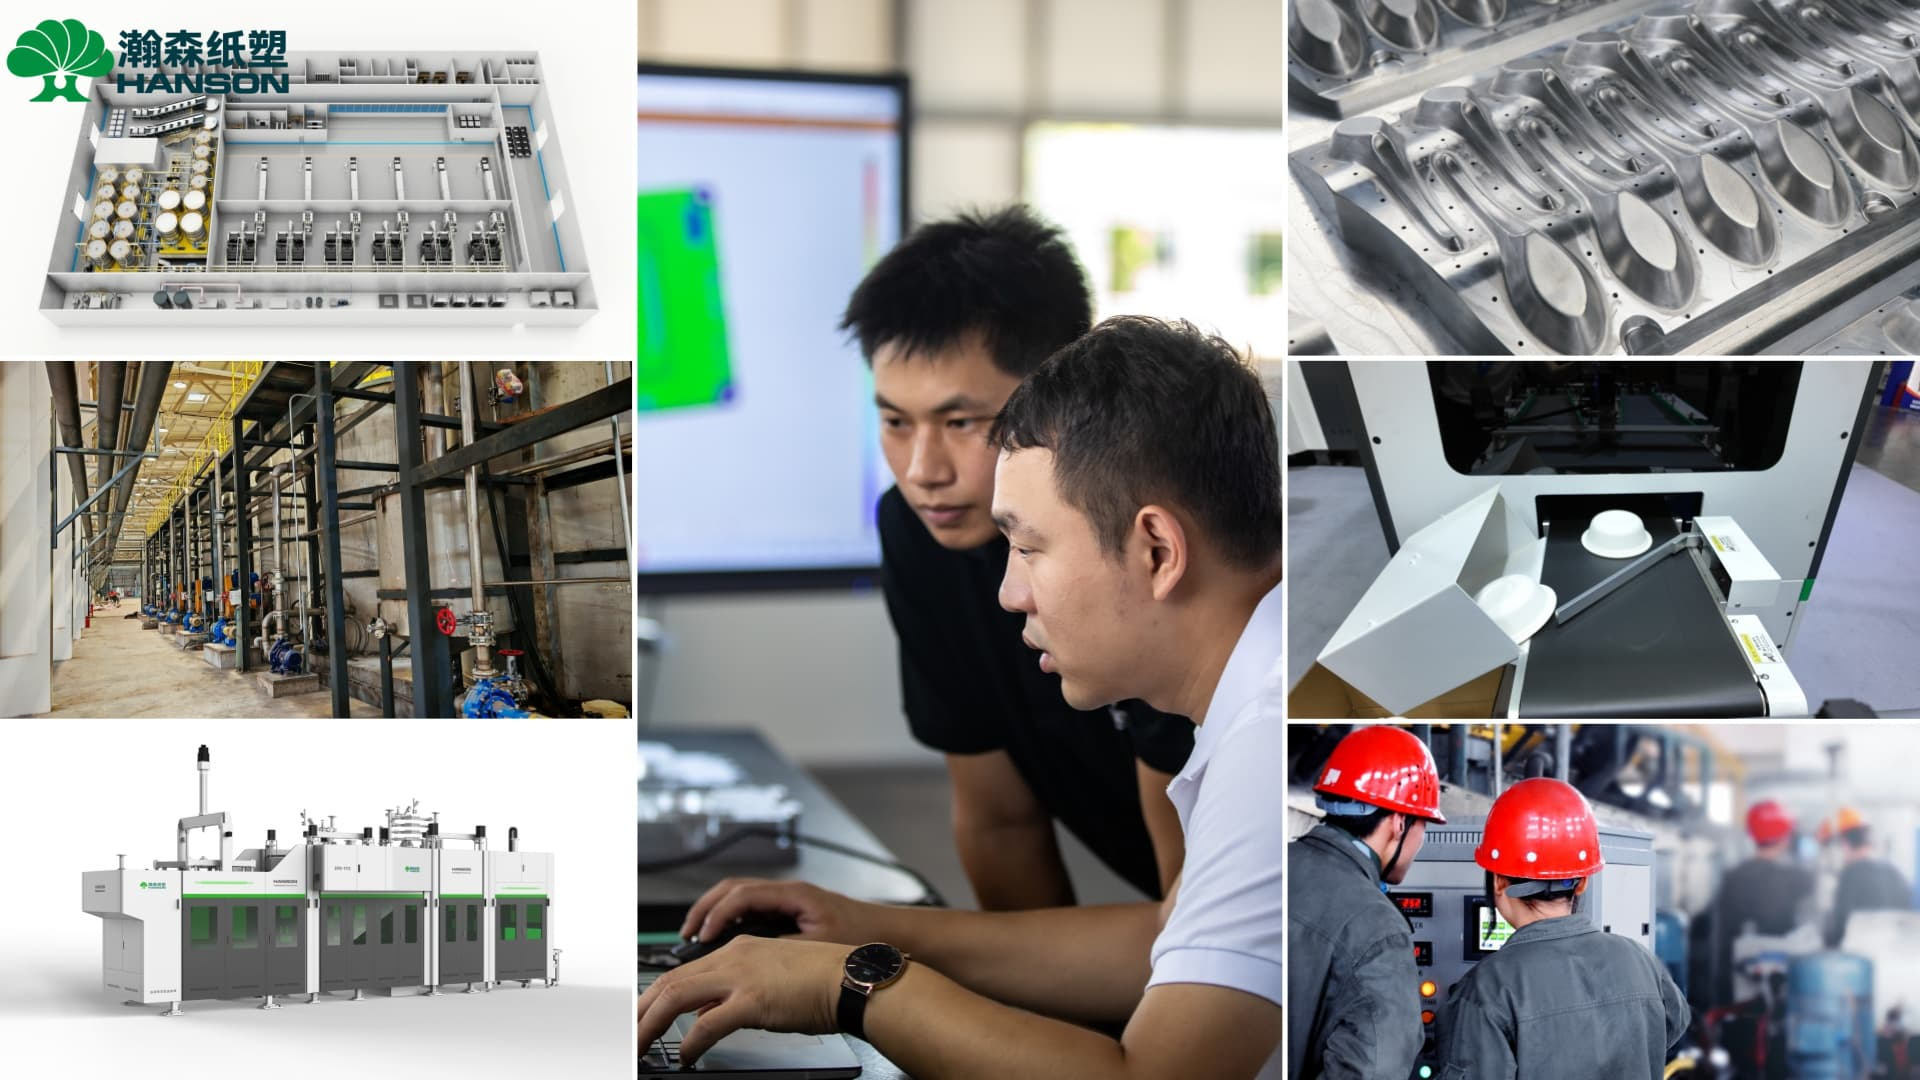
瀚森纸塑在 6+1 总包服务体系中特别强调人才及量产服务。在设备安装调试完成后,瀚森纸塑工程团队会提供操作培训、工艺培训及设备维护培训,并在符合条件的总包项目中提供驻厂量产支持。以通利博项目为例,双方在约两年的时间内实现了五次订单合作升级,瀚森纸塑不仅交付了精品工包设备,还通过驻厂陪产与快速技术响应,将生产痛点反馈到设备迭代中,帮助客户持续提升量产能力。
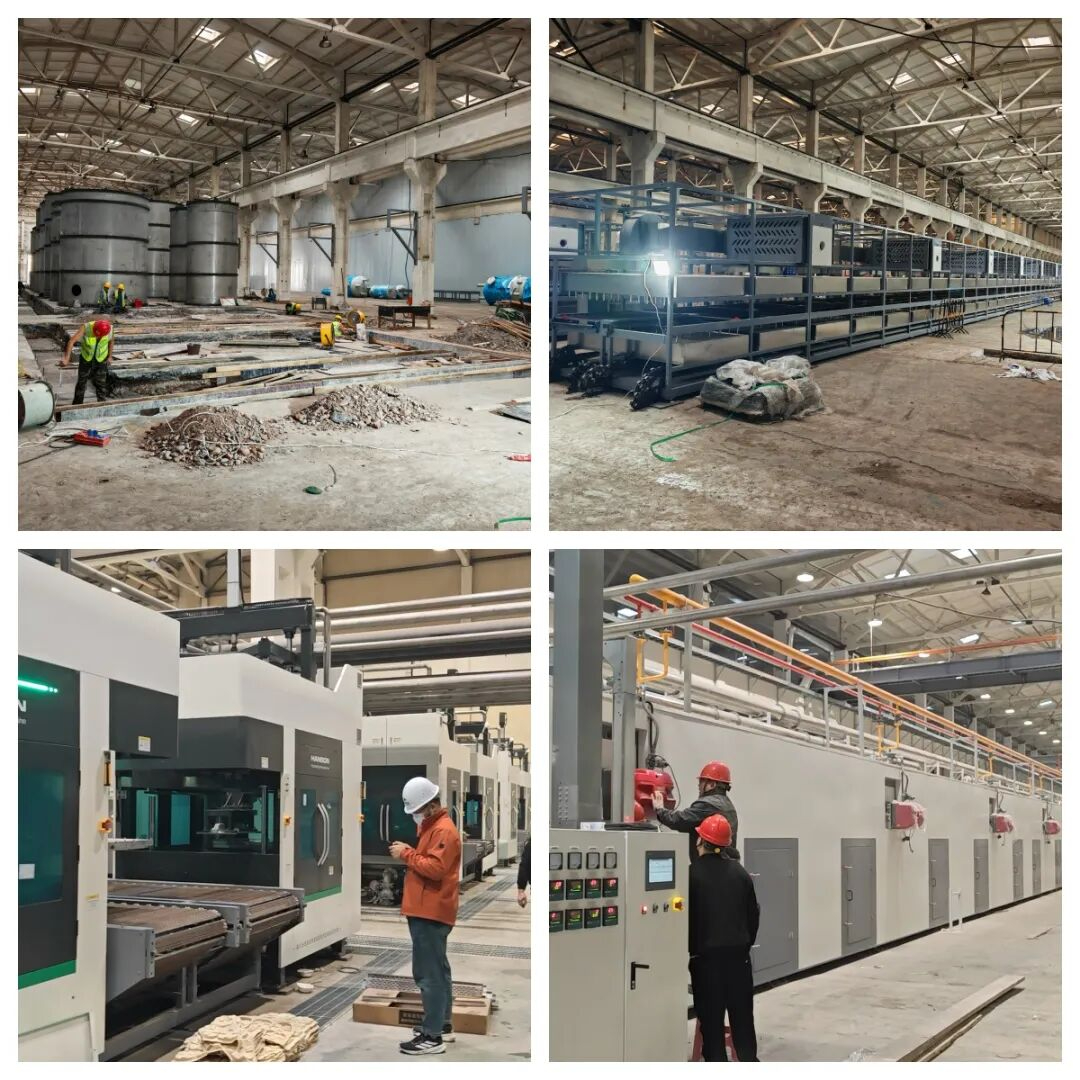
设备安装以后多久可以量产? 没有适用于所有项目的固定时间。实际爬坡周期取决于产品成熟度、模具精度、工艺配方、人员熟练度以及项目复杂度。设备调试完成并不等于工厂已经稳定满产,需要经历操作熟悉和良率提升的过程。
做手机、耳机等消费电子内托应该用什么工艺? 如果产品对表面质量、尺寸精度、产品结构和外观要求较高,通常更适合采用湿压/热压成型类精品工业包装工艺(如使用瀚森纸塑 ZAP-9585 或 ZAD 系列设备)。
为什么同样的设备,换不同模具产能会变? 因为不同产品模具会改变模穴数量、产品尺寸、重量、排水效率、成型及热压时间。因此,同一台机器配不同产品模具,实际日产能和吨产能可能存在明显差异。
精品工包设备的落地,绝不是一次简单的机器买卖。从安装、调试、模具磨合、良率爬坡到最终的稳定量产,每一个环节都考验着工厂的系统制造能力。投资者在采购设备时,应当超越单一的“机器参数”比拼,重点考量供应商在模具开发、工艺验证及整厂量产服务上的综合落地能力。
如果你正在规划新建纸浆模塑工厂或扩充高端纸塑内托产能,可以准备产品类型、目标产能、厂房条件和自动化要求。瀚森纸塑可从产品开发、整厂规划、制浆、成型设备、模具、后工序到量产支持进行整体评估。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>