


<关注公众号>

<关注抖音>
发布日期:2026-10-15 浏览量:43
在纸浆模塑行业,许多新进入的投资者或准备扩产的企业经常陷入一个误区:只要对比好成型设备的理论参数,买回机器,再根据机器尺寸规划厂房,纸浆模塑工厂就能顺利投产。
然而,真实的量产经验表明,这种“先单机、后建厂”的逻辑往往会带来巨大的试错成本。一条纸浆模塑生产线的效率,不只由成型设备决定。如果制浆能力不足、模具与工艺不匹配、热压能力滞后或公辅能源配置不合理,即使单台成型设备性能再好,整个工厂也无法达到目标产能。
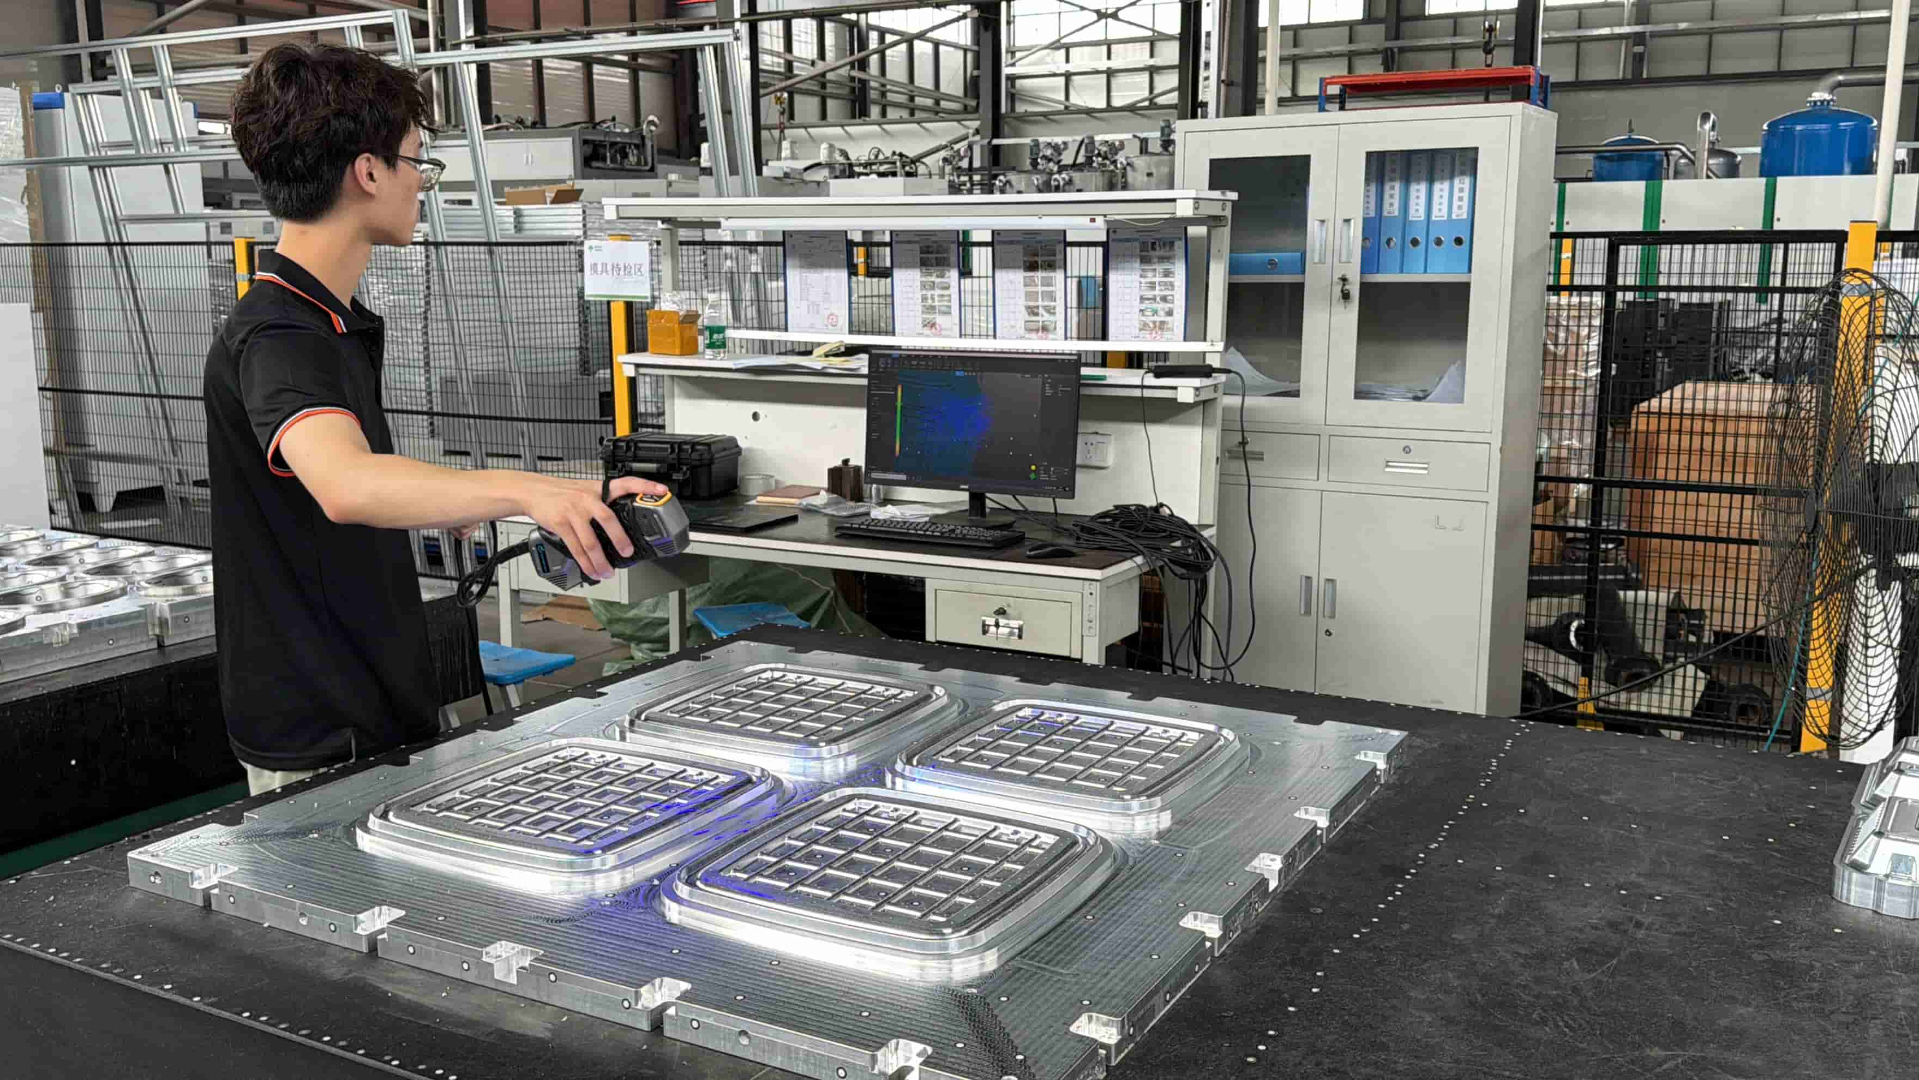
设备选型应该从最终产品倒推,而不是先选机器,再考虑机器可以做什么产品。决定产品最终形态与品质的核心环节是纸浆模塑模具。
纸浆模塑模具不是普通的易损件,它直接参与成型、脱水、转移、热压、定型和切边等全生产流程。模具表面的网面设计会影响排水效率、纤维截留和真空效率;而模具的排水结构与热压模匹配度,则直接决定了湿胚的含水率以及热压时间。如果在购买设备时没有将模具设计、浆料配方以及热压工艺放在一起协同考虑,极易出现成型质量不稳定、产品局部厚度不均或脱模困难等问题。
因此,两台设备参数看起来相近,不代表最终产品质量和产能相同。模具设计、排水结构和工艺匹配同样会深刻影响实际生产表现。
许多企业在未完成整厂规划前就采购设备,通常是依据设备的“理论循环时间”来计算未来的工厂产能。但真实的纸浆模塑产能是一个系统结果。
实际日产量不仅受到成型循环时间的影响,还受到单件产品重量、模穴数量、脱水效率、热压时间、设备有效运行率以及换模和停机时间的影响。如果前端的制浆系统供浆能力跟不上成型设备的节拍,或者后工序的切边、检测与包装成为产能瓶颈,整条生产线的实际产能依然会被最慢的环节限制。
纸浆模塑项目从设备交付到稳定量产,需要经历设备调试、模具调试、工艺调整、材料调整以及人员培训等关键环节。
很多所谓的“设备问题”,其实是设备、模具、材料和工艺共同作用的结果。如果成型机、模具和后工序由不同的独立供应商提供,在实际量产爬坡阶段往往会出现严重的接口问题。只有进行设备-模具-工艺的联合调试,才能有效优化生产参数,改善产品良率,并真正跑通量产流程。
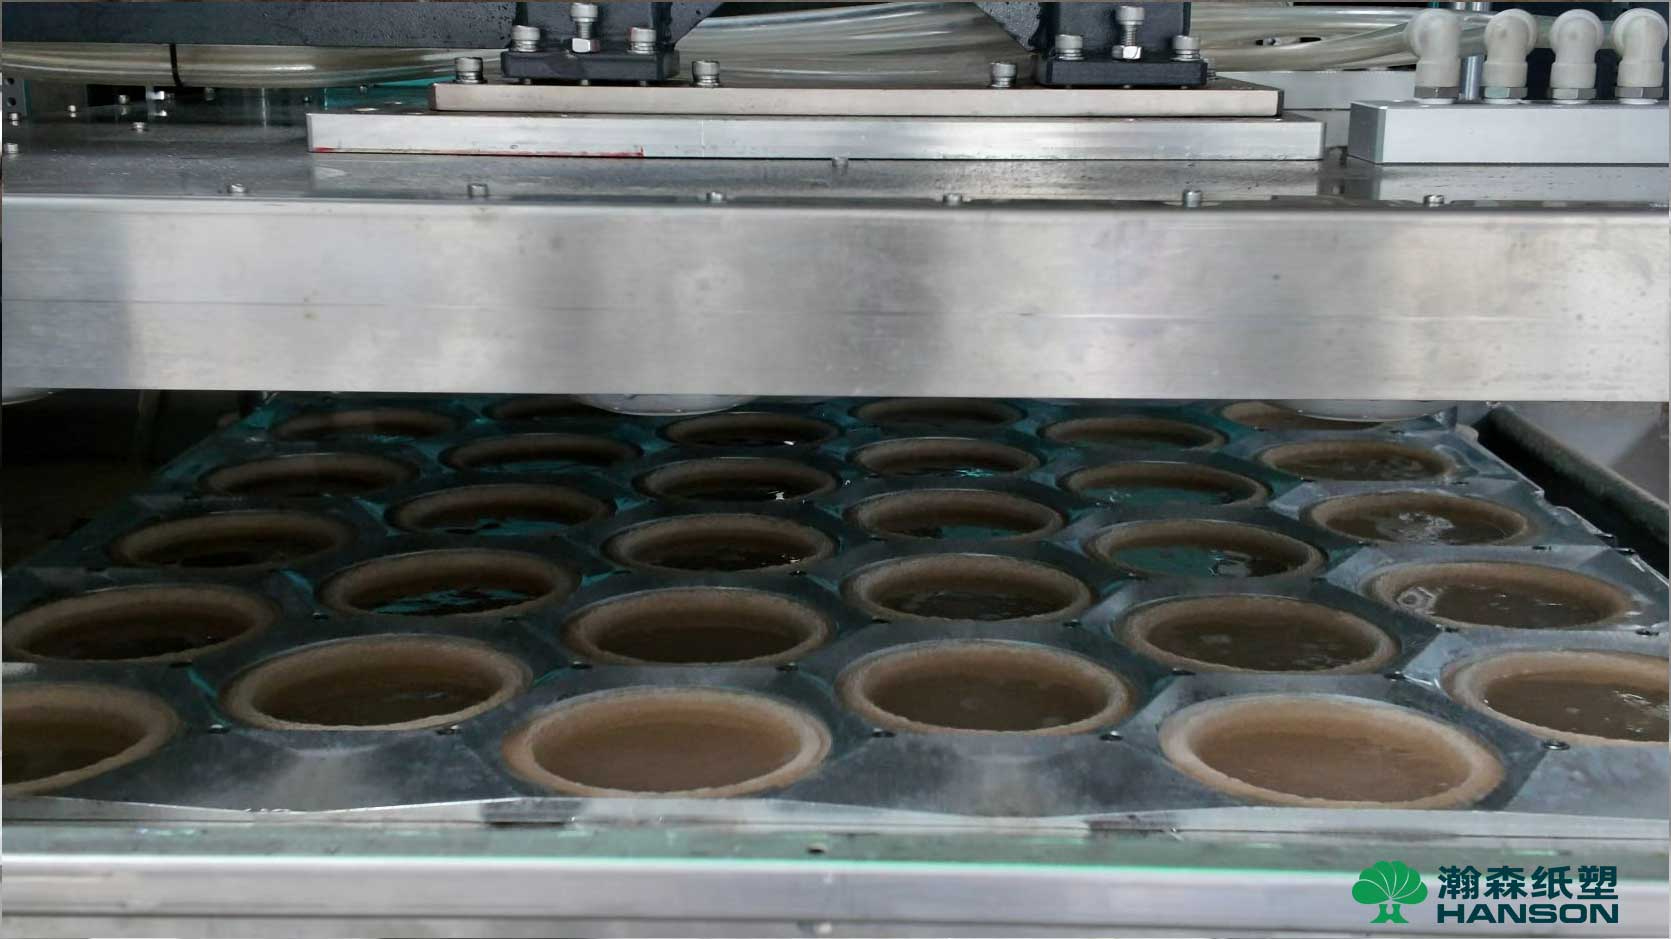
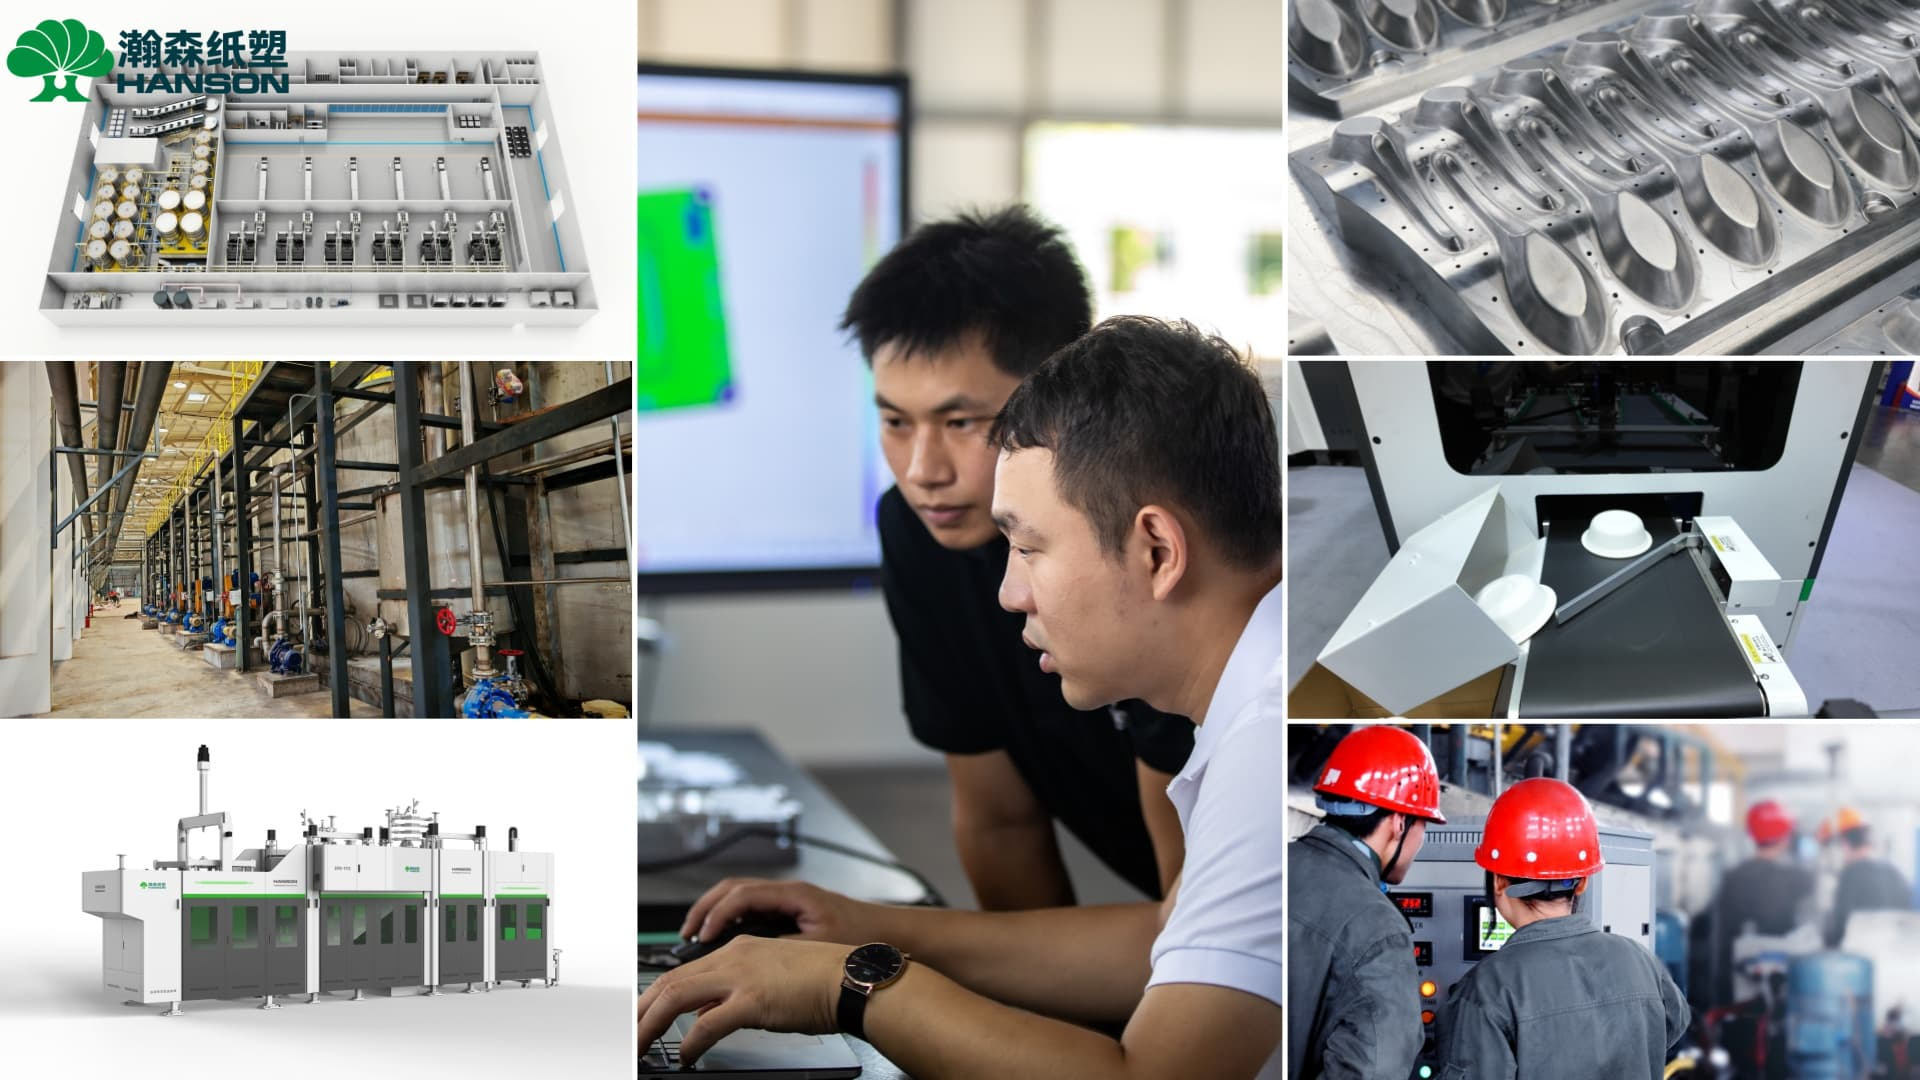
纸浆模塑项目的最终产能,不由某一台设备单独决定,而是受到制浆、成型、热压、模具、后工序、人员和能源的共同影响。作为纸浆模塑总包专家,瀚森纸塑不仅提供设备,更围绕客户的最终量产目标,建立了一套涵盖产品开发、整厂规划、智能化制浆系统、成型装备、模具制造、后工序自动化以及人才及量产服务的 6+1 总包服务体系。
在实际的整厂总包项目中,瀚森纸塑从源头解决工艺与设备的匹配问题。以四川金竹 / 五粮液项目为例,该项目是首条干湿压混合纸浆模塑整厂,项目规模约 8000 万元。瀚森纸塑作为整厂总包合作伙伴,针对竹浆材料进行了专项工艺适配,完成了从制浆系统规划、成型产线配置、模具体系建设到系统联动验证的全流程工作,有效解决了不同成型工艺(干压与湿压)在制浆、后工序和公辅设施上的匹配难题。

1. 新建纸浆模塑工厂第一步应该做什么?
第一步通常不是买设备,而是先明确准备生产什么产品以及目标产能是多少。然后再倒推:工艺 → 模具 → 设备 → 制浆 → 后工序 → 整厂规划。没有清晰的产品定义和工艺验证,直接购买设备容易导致严重错配。
2. 为什么同样的设备,换不同模具产能会变?
不同模具会改变模穴数量、产品尺寸、产品重量以及排水效率。这些因素会直接影响成型时间、脱水难度和热压时间,因此同一台机器配不同产品模具,实际的日产量(件数或吨数)可能会有明显差异。
3. 旧模具可以在新设备上继续使用吗?
有可能,但这需要评估模具尺寸、安装接口、排水设计、当前精度以及与新设备的匹配性。瀚森纸塑可以根据具体项目情况提供旧模优化与技术改造服务。
投资纸浆模塑项目,本质上是建立一套完整的制造系统,而不是简单地采购几台机器。先买设备再看厂房的逻辑,往往忽略了模具适配、制浆匹配以及后工序的瓶颈限制。只有在前期做好整厂规划,将产品、工艺、模具与产线深度绑定,才能确保项目顺利跨越打样阶段,实现长期的稳定量产。
如果你正在规划新建纸浆模塑工厂,可以准备产品类型、目标产能、厂房条件和自动化要求。瀚森纸塑可从产品开发、整厂规划、制浆、成型设备、模具、后工序到量产支持进行整体评估。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>